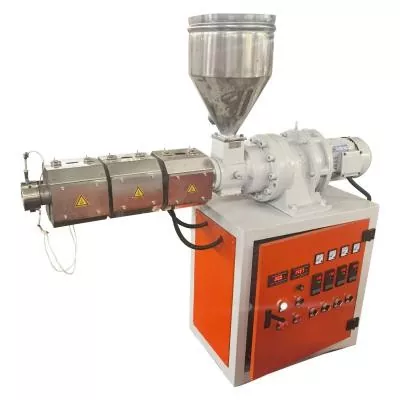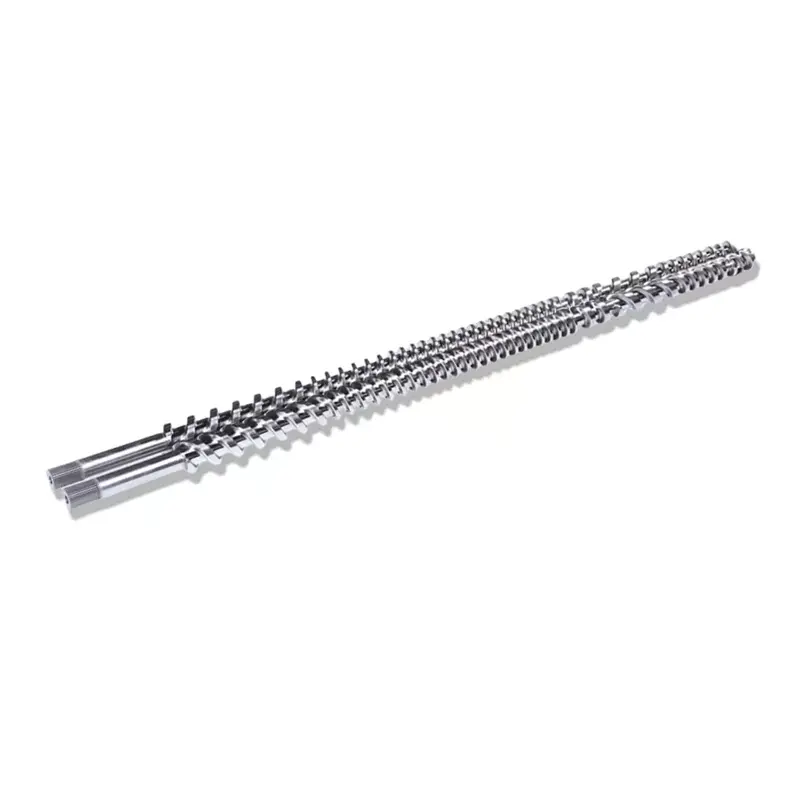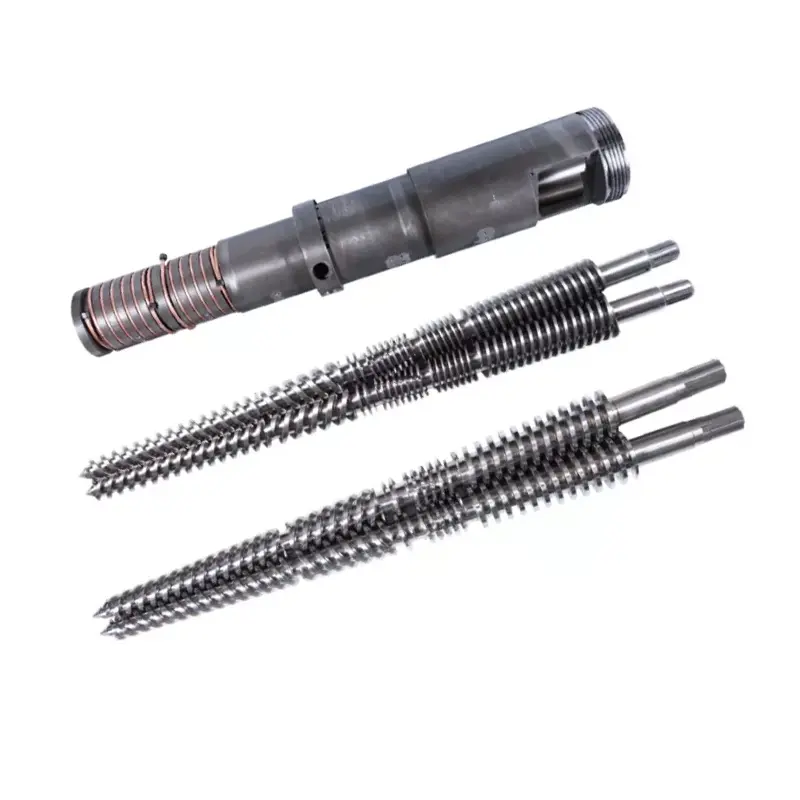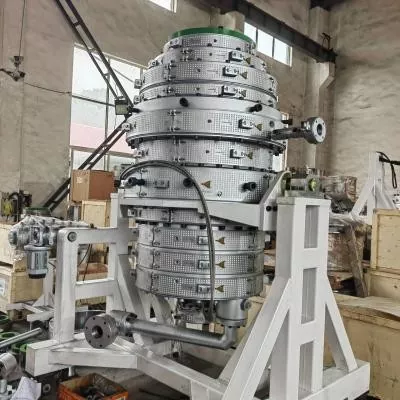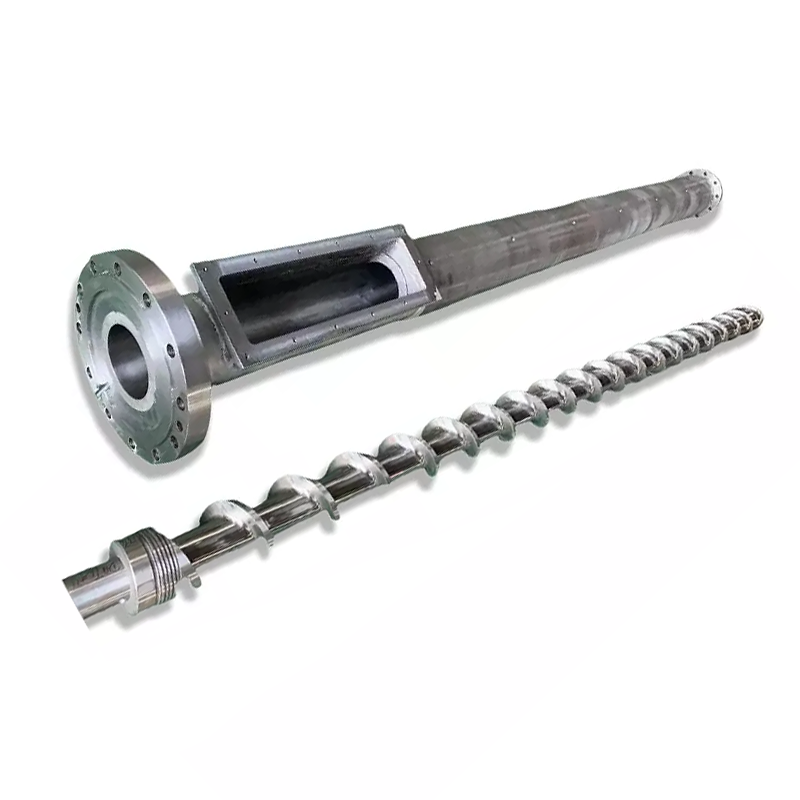
In nuttich sitaat begjint mei de PVC-formulering en de ynstalleare masine, net in diameter en in foto. Dizze hantlieding feroaret de prosesplicht, droegen dielen en akseptaasjedoel yn in oankeapspesifikaasje dy't in fabryk eins kin produsearje.
Foar hege-fol PVC, spesifisearje it folsleine resept yn phr, feeding metoade, ein produkt, fereaske útfier, screw rotation, sintrum ôfstân, ferbining ôfmjittings en de wear kaart fan sawol screws en barrel borings. Selektearje nitriding, chrome plating of in bimetallyske laach tsjin de eigentlike wear plicht. Goedkarre de tekening en ynspeksje metoade foardat priis wurdt de beslissende faktor.

Definiearje de extrusion baan foar it besprekken fan de skroef
"Parallel twilling screw foar hege-filled PVC" is in produkt famylje, net in folsleine spesifikaasje. It fertelt ús net oft de line drukpipe, ôfwetteringspipe, profyl, blêd of foamboard makket. It wegeret ek oft de extruder gearstalling tariedt of direkt in foarmjende dier fiedt.
Dy ûnderskiedingen feroarje de plicht lâns de loop. Feeding, fúzje, distributyf mingen, devolatilisaasje en drukgeneraasje komme net op deselde manier foar op elke line. De oandriuwing, Fersnellingsbak, streamôfwerts die en koeling apparatuer oplizze grinzen dy't in skroef tekening kin net fuortsmite.
Us fabryk werjefte:wy soene net goedkarre in mjitkunde feroaring fan filler persintaazje allinnich. Earst freegje wy wat de hjoeddeiske line goed docht, wêr't it ynstabyl wurdt en hokker resultaat ferbetterje moat. As it besteande produkt akseptabel is en de taak ferfanging is, kin it behâld fan bewezen mjitkunde feiliger wêze as it tafoegjen fan in agressive mingfunksje sûnder bewiis.
Begjin it ûndersyk troch ien doelstelling te kiezen: reprodusearje de oarspronklike plicht, korrigearje in mjitten slijtageprobleem, of ûntwerp foar in nije formulearring en útfier. It kombinearjen fan alle trije yn ien vague oanfraach makket leveransiersfoarstellen ûnmooglik te fergelykjen.



In fabryk kin allinich ûntwerpe om de formulearring dy't it krijt
Foar PVC is "30% filler" net krekt genôch. State yngrediïnten yn dielen per hûndert hars, normaal skreaun as phr, en ek soargje foar de klear blend gearstalling as jo ynterne kontrôle systeem brûkt gewicht persintaazje. De twa útdrukkingen diele net deselde neamer.
Opnimme de PVC-harsklasse, kalsiumkarbonaat as oare fillerklasse, dieltsjeynformaasje levere troch de fillerprodusint, stabilisatorsysteem, smeermiddelen, ferwurkingshelpmiddels, ympaktmodifiers, pigmen en recycled ynhâld. Foegje de bulkdichte en feedfoarm fan 'e eigentlike droege ming ta. As de plant resepten feroaret, list dan it bestjoeringsbereik ynstee fan allinich de maklikste klasse te ferstjoeren.
De rest fan 'e line is wichtich, om't fol poeder konsekwint de skroeven moat berikke. Yn in publisearre battenfeld-cincinnati-systeem brûkte it kalkdoseringspaad agitators om brêge te foarkommen, gravimetryske tafersjoch en in skroefgeometry oanpast foar 30 oan 100 dielen fan kalk. Dat foarbyld is spesifyk foar syn twinEX 93-34 line, mar de oankeap les is breed: feeder design en screw design moatte wurde hifke tegearre.
Additiven feroarje ek de ferwurkingsbaan. Arkema's publisearre wurk oer in heul gevulde formulearring foar PVC-flier ferbynt in tawijd ferwurkingshelp mei fúzje en konsekwint smeltferwurking by ferhege kalsiumkarbonaatnivo's. It is in nuttige herinnering dat deselde filler phr oars kin gedrage as it hars en additivepakket feroaret.

Tariede in nij heech-fol PVC projekt?Stjoer it resept ûnder in fertroulikens oerienkomst as nedich, plus de line tekening en doel produkt. Wy kinne dan beprate de skroef en barrel as ûnderdiel fan in definiearre ferwurkjen plicht.
Stjoer formulearring en tekeningBesjoch it PVC-parallelproduktSlot de rotaasje, handedness en masine ynterface
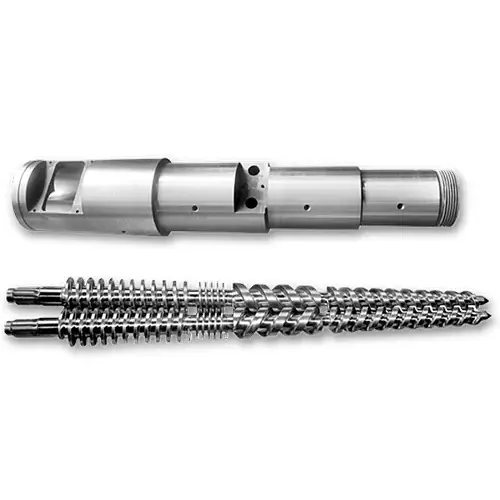
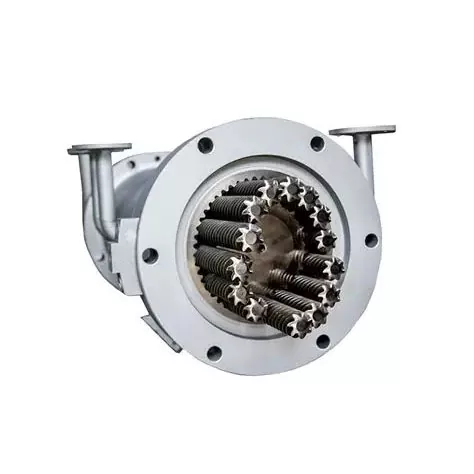
Nanhaiya leveret beideco-rotearjende parallelle twin screw barrelsentsjindraaiende parallelle twin screw barrels. Se binne ferskillende meganyske konfiguraasjes. In leveransier moat de juste net ôfliede fan in foto fan it klear PVC-produkt.
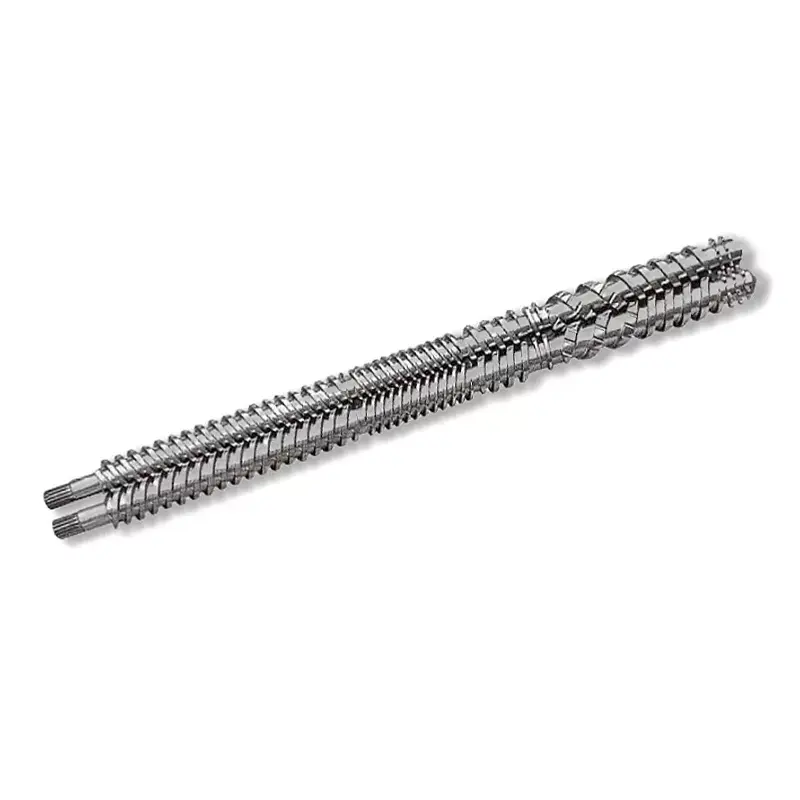
Foar in ferfanging, identifisearje screw rotaasje mei it besjen rjochting stiet op de tekening. Omfetsje screw handedness, phasing marks, sintrum ôfstân, bûten en root diameters, wurkje lingte, shaft ferbining, spline of kaai details, thrust gesichten en de loop syn figuer-acht bore mjitkunde.
Dan define eltse ynterface: feed iepening, vent, ferwaarming en koeling sônes, thermocouple gatten, flange bolt patroan, gearbox face, breaker plaat of die ferbining, stipet en totale ynstallaasje envelope. In lyts weglating kin stopje dat in oars goed bewurke set de line past.
| Krite | Minimum bewiis | Algemiene dûbelsinnigens om te ferwiderjen |
|---|---|---|
| Screw pear | Goedkard tekening, lofts en rjochts identifikaasje, rotaasje, handedness, phasing en ferbining | Rotaasje oanjûn sûnder te sizzen hokker ein de sjogger sjocht |
| Barrel boarre | Center ôfstân, bore profyl, axial ôfmjittings, havens en flange datums | Ien nominale bore diameter brûkt om te beskriuwen de folsleine figuer-acht profyl |
| Clearance | Spesifisearre screw-to-barrel en screw-to-screw klaring mei test betingst | De leveransier ferwachte om orizjinele klaring te rekonstruearjen fan droegen dielen |
| Schnittstellen | Fersnellingsbak, feed, vent, ferwaarming, koeling en die ferbining tekeningen | Photographs sûnder ôfmjittings, datums of thread spesifikaasjes |
| Assembly kontrôle | Pair nûmers, timing marks, ynstallaasje proseduere en masine maker easken | Twa screws behannele as ûnôfhinklike reserve dielen |
Wannear't in keaper stjoert allinnich droegen screws, wy kinne mjitte wat is oanwêzich, mar de wear hat al feroare it lân, flight profyl en klaring. Wy leaver de goedkard tekening, masine gegevens en mjittingen fan beide komponinten. Wy sille droegen geometry net it orizjinele ûntwerp neame, gewoan om't it de ienige stekproef is yn 'e krat.


Brûk de modeltafel as in screening-ark, net in belofte
Úsparallel twin screw beriklistet fiif mienskiplike modellen fan 75 oant 130 mm. De publisearre PVC-útfierbereiken helpe in keaper in startplatfoarm te identifisearjen. Se net ferfange de formulearring, feeder, stjerre en driuwfear review.
| Model | Screw diameter | L/D | PVC útfier kapasiteit | Screw snelheid | Drive motor |
|---|---|---|---|---|---|
| NHY75 | 75 mm | 26 oant 36 | 220 oant 350 kg/h | 45 rpm | 45 kW |
| NHY90 | 90 mm | 26 oant 36 | 280 oant 460 kg/h | 45 rpm | 55 kW |
| NHY110 | 110 mm | 26 oant 36 | 350 oant 650 kg/h | 45 rpm | 75 kW |
| NHY120 | 120 mm | 26 oant 36 | 500 oant 800 kg/h | 45 rpm | 110 kW |
| NHY130 | 130 mm | 26 oant 36 | 680 oant 1.000 kg/h | 45 rpm | 132 kW |
In resept mei hege ynfold kin feroarje bulk feeding, fusion gedrach, koppel fraach, wear en die druk. Dêrom freegje wy om in stabile aktuele produksjerekord as ien bestiet. It soarget foar in folle bettere referinsje foar grutte as winske útfier allinich.
Foar in besteande extruder beslute de gearbox en barrel-ynterface normaal de grutte foardat de katalogus dat docht. Foar in nije rigel moat it útfierdoel keppele wurde oan in neamd resept en standert foar akseptaasje fan produkten. As it sitaat kg / h neamt sûnder de akseptearre formulearring en produkt, is it oantal lestich te hanthavenjen.
Kies wear beskerming út de wear kaart
DeNanhaiya PVC parallel twin screw barrelbrûkt 38CrMoAlA as syn fermelde basismateriaal en biedt nitride, ferchroomde en bimetallyske spesifikaasjes. Dit binne ferskillende konstruksjes. Fergelykje se troch it grutste hurdensnûmer allinich is minne oankeappraktyk.
| Besit | Publisearre wearde | Set dit yn 'e oarder |
|---|---|---|
| Basis materiaal | 38 CrMoAlA | Komponint, stielen klasse en fereaske materiaal dokumint |
| Heat behanneling hurdens | HB260 oant 320 | Testlokaasje, metoade en akseptaasjerekord |
| Nitriding hurdens | HV950 oant 1000 | Behannele oerflak, mjitmetoade en akseptaasjepunten |
| Nitriding djipte | 0,50 oant 0,70 mm | Case-djipte definysje en ferifikaasjemetoade |
| Nitriding brittleness | Grade 1 of leger | Tapasbere testmetoade en rekord |
| Roughness | Ra0.4 | Oerflak, rjochting, cutoff en ynstrumint |
| Screw rjochtheid | 0.015 mm | Datum, mjitten lingte, stipe betingst en metoade |
| Chrome plating hurdens | HV 950 of heger | Plated gebiet en ynspeksje lokaasje |
| Chrome dikte | 0,05 oant 0,10 mm | Drawing sônes en klear dikte eask |
| Bimetaal hurdens | HRC60 oant 65 | Alloy gebiet, laach identiteit en test lokaasje |
| Bimetaal djipte | 2,0 oant 3,0 mm | Beskerme sônes en djipte ferifikaasje |
HV en HRC binne ferskillende hurdens skalen, wylst de neamde laach djipten ek ferskille sterk. In tinne hurde oerflak en in djippere alloy laach kin net wurde ranked troch it lêzen fan ien sel. It offerte moat de komponint identifisearje, krekte beskerme sônes, ôfmakke dimensjes nei behanneling en it dokumint dat wurdt brûkt foar akseptaasje.
Fillernamme is ek net genôch. Laden, partikeleigenskippen, agglomeraasje, recycled fersmoarging en lokale druk beynfloedzje allegear it wearpatroan. Coperion's wearbegelieding foar har gearstallingapparatuer markearret smelten, abrasive mingen en drukopbou as heul beklamme sônes. It nuttige prinsipe foar in ferfangende oarder is om de sônes te beskermjen dy't it proses en mjittingen identifisearje.


Net wis oft nitriding of bimetallyske beskerming heart yn 'e RFQ?Stjoer foto's en in mjitkaart fan beide skroeven en de loop. Omfetsje fillerklasse, phr en produksjeskiednis, sadat it oerflakfoarstel in definieare reden hat.
Freegje oer materiaal en behannelingSjoch Nanhaiya produksje apparatuerMeitsje beide skroeven en beide boringen op neamde posysjes
In wearrapport moat sjen litte wêr't elke wearde waard nommen. Skjinmeitsje de dielen, tastean se te berikken in stabile ynspeksje temperatuer, markearje de feed ein en nûmer axial stasjons. Meitsje beide screws, beide barrel lobes en de krityske screw-to-screw relaasje mei help fan in ôfpraat metoade.
De publisearre diagnostyske oanpak fan Coperion foar har ZSK- en STS-tonnen freget om skjinne, koele barrels en kombineart boremjitting mei fideo-ynspeksje op bepaalde maten. Jo apparatuer en metoade kinne ferskille, mar de dissipline is lûd: diminsje en oerflakbetingst moatte tegearre wurde opnommen.
| Opnimme | Wêrom heart it yn it rapport | Beslút it stipet |
|---|---|---|
| Axial stasjon kaart | Foarkomt dat in minimale of maksimale wearde syn lokaasje ferliest | Lokale reparaasje, sône beskerming of folsleine ferfanging |
| Beide skroef profilen | Toant asymmetryske wear en behâldt lofts / rjochts identiteit | Ferfange ien diel, it pear of ûndersykje alignment |
| Beide barrel lobes | Bliuwt oft in nije skroef noch soe rinne mei te folle boarring | Screws allinne fersus matched screw en barrel set |
| Oerflak ôfbyldings | Dokuminten skoare, pitting, coating ferlies en materiaal ôfsettings | Skied dimensjonele wear fan in oerflak of skjinmeitsjen probleem |
| Operating trend | Ferbynt de fysike tastân mei útfier, lading, druk en produktkwaliteit | Befêstigje dat wear it rapportearre produksjeprobleem feroarsaket |
Output ferlies, ynstabile druk, oververhitting en min produkt uterlik kin rjochtfeardigje in ynspeksje, mar se net bewize in skroef wurdt droegen. Fergelykje de hjoeddeistige line mei in stabile referinsjerezept. Kontrolearje feeding, kachels, sensoren, ventilaasje, stjerbeheining en rydbetingsten foardat jo ien komponint de skuld jaan.
As it barrel wurdt droegen, it ynstallearjen fan allinnich nije screws kin ferlitte de wurking klaring bûten de beëage betingst fan 'e earste dei. Wy soene leaver ferlieze in screws-allinne oarder as in keaper te fertellen dat nije dielen kinne weromsette in klaring wy hawwe net mjitten.
Ferlykje sitaten troch omfang, net troch legearing label
Set elke leveransier op itselde ûndersyksblêd. As ien offerte omfiemet in barrel, screw pear, behanneling, ynspeksje rapporten en skipfeart beskerming wylst in oar list allinnich "bimetaal twilling screw," de prizen binne net te fergelykjen.
| Quote line | Akseptabel definysje | Reden om de offerte werom te jaan |
|---|---|---|
| Komponint omfang | Lofts screw, rjochter screw, barrel, accessoires en útsletten items neamd | "Ien set" sûnder in rekken fan levering |
| Geometry | Drawing revyzje en krityske diminsjes listed | Diameter en L / D allinnich |
| Materiaal | Base stiel en behanneling of alloy sônes identifisearre | "Premium alloy" sûnder graad of lokaasje |
| Ynspeksje | Ofmjittings, metoaden, records en akseptaasjepunten ôfpraat | "Hege presyzje" sûnder mjitbere kritearia |
| Prestaasje proef | Resept, feed, die, útfier finster, masine grinzen en produkt kontrôles definiearre | Utfierbelofte sûnder testbetingsten |
| Kommersjele omfang | Priisbasis, ferpakking, leveringsbasis, dokumintaasje en tsjinstgrinzen neamd | Lege ienheidspriis mei net oploste technyske útslutingen |
Freegje de leveransier om elke ôfwiking fan jo tekening te markearjen ynstee fan in eask stil te ferfangen. In foarstelde ferbettering kin weardefol wêze, mar it moat ferskine as in revyzje mei in reden. Dat beskermet oankeap, ûnderhâld en de fabrikant as it diel moannen letter de masine berikt.


Iens oer ynspeksje en yn gebrûk nommen foardat fabrikaazje
De goedkarde tekening is it sintrum fan 'e oankeap. Taheakje de materiaal eask, oerflak-behanneling sônes, dimensionale rapport, hurdens of laach ferifikaasje metoade, pear identifikaasje en ferpakking easken. Definearje hokker dokuminten reizgje mei de shipment.
Folgje foar ynstallaasje de ôfstimming, klaring, ferwaarming en opstartprosedueres fan 'e extrudermakker. Net twinge in skroef pear dat kin net draaie as fereaske troch de masine proseduere. Ûndersykje de fit, timing en gearkomste foar it tapassen fan driuwfear koppel.
In proef foar akseptaasje fan produksje hat in neamde formulearring en feedbetingsten nedich. Record eigentlike trochstreaming, screw snelheid, motor load of koppel yndikaasje, kop druk, temperatuer gedrach, vent condition en klear-produkt kontrôles. As it produkt pipe of profyl is, befetsje dan de dimensjeel en uterlik kritearia dy't beslute oft de útfier ferkeapber is.

Stjoer ús in hege fol PVC RFQ wy kinne yngenieur út
Omfetsje it masinemodel, tekening, rotaasje en fassearjende details, folslein resept yn phr, fillerklasse, recycled ynhâld, aktueel bedriuwsrekord, produktdoel en wearmjittingen. Fertel ús oft jo in trouwe ferfanging of in dokumintearre geometry-oersjoch nedich binne.
E-post it RFQ-pakketBeprate op WhatsAppIepenje de fraachside
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produkten:Parallelle twin screws | PVC parallelle twin screw barrels | PVC pipe parallelle skroef barrels
E-post:info@nhyscrew.com
Tillefoan:+86-13505809643| Mobyl:+86-13587082002
Block C, No.. 2 West Seksje, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Provinsje, Sina.
Service ynformaasje | Produksje apparatuer | Bedriuwsprofyl
Faak stelde fragen
Hokker ynformaasje is nedich om in hege-fol PVC parallel twilling screw barrel oan te jaan?
Stjoer de masine makker en model, besteande tekeningen, skroef rotaasje, sintrum ôfstân, ferbining details, folsleine PVC formulearring, filler laden yn phr, recycled ynhâld, produkt en die ynformaasje, útfier doel, bestjoeringssysteem records en âlde-part mjittingen. Stel de mislearring of ferbettering dy't jo besykje oan te pakken.
Hokker fillernivo telt as heechfolle PVC?
D'r is gjin universele oankeapdrompel. Steat elk yngrediïnt yn dielen per hûndert hars en leverje de ôfmakke mingfoarm. Ferfange phr net mei in vage beskriuwing lykas hege kalsiumkarbonaat, om't twa resepten dy't dat label drage, ferskate fiedings-, fúzje- en wearplichten kinne oanmeitsje.
Is in bimetallyske skroef altyd better as in nitride skroef foar fol PVC?
Nee behanneling seleksje hinget ôf fan filler skaaimerken, laden, fersmoarging, wear lokaasje, mjitkunde en it fereaske ûnderhâld plan. Nitriding, chrome plating en bimetallyske lagen ferskille yn hurdensskaal en laachdjipte, dus fergelykje de folsleine spesifikaasje ynstee fan ien hurdensnûmer.
Kin ik de skroefgrutte kieze út 'e modeltafel fan Nanhaiya allinich?
Brûk de modeltabel as in earste berik. Finale sizing moat rekken hâlde mei de eigentlike formulearring, feedmetoade, produkt, dieresistinsje, driuwgrinzen en akseptaasjeútfier. In nominale diameter of kataloguskapasiteit definiearret de folsleine prosesplicht net.
Kin ik fersliten screws stjoere as de ienige manufacturing referinsje?
Wy riede it net oan. In droegen stekproef registrearret sawol de orizjinele mjitkunde as de skea sammele yn tsjinst. Soargje de goedkarde tekening as beskikber, en stypje it dan mei skjinne mjittingen, foto's en operaasjeskiednis, sadat de ferfanging gjin slijtage reprodusearret as ûntwerp.
Kin ik ferfange allinnich de screws en hâld de âlde barrel?
Pas nei it mjitten fan beide skroeven en beide barrelboringen op definieare axiale posysjes. Nije skroeven dy't yn in droegen barrel rinne, kinne oermjittige klaring en ynstabile útfier behâlde. It beslút moat folgje in oerienkommen wear rapport en de masine maker syn gearkomste easken.
Biedt Nanhaiya sawol ko-rotearjende as tsjindraaiende parallelle twillingskroeftonnen?
Ja. Nanhaiya listet ko-rotearjende en tsjindraaiende parallelle twa-skroefprodukten. In ferfangingsfraach moat de ynstalleare konfiguraasje, rotaasjepunt, handigens, fasearjen en oandriuwferbining identifisearje ynstee fan de leveransier te freegjen om se ôf te lieden fan 'e materiaalnamme.
Hoe moat útfier wurde akseptearre nei ynstallaasje?
Meitsje it iens oer it resept, feedmetoade, die, útfierfinster, kontrôles fan produktkwaliteit en masinegrinzen foar fabrikaazje. By it yn gebrûk nommen wurde, registrearje de wurklike trochset, lading, druk, temperatuergedrach en kwaliteit fan it klear produkt ûnder dy ôfpraat betingst. Katalogusgegevens moatte in definieare akseptaasjeproef net ferfange.
Foar operaasjeprinsipes, trochgean mei úsparallel twin screw extruder gids. Foar in bredere ferliking fan extruder typen, sjoch detwin screw extruder seleksje gids.