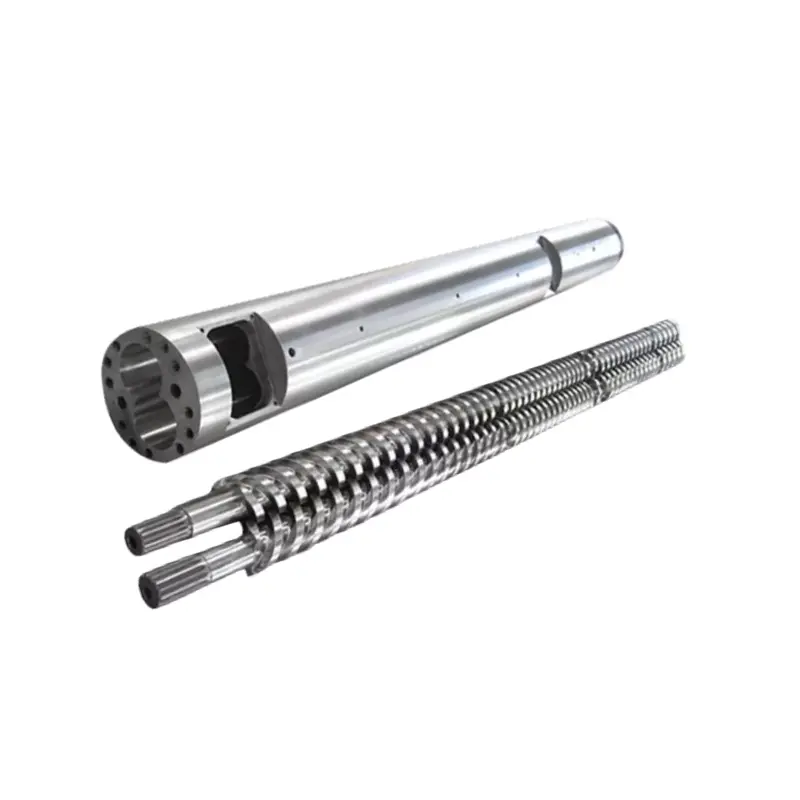
Konyske en parallelle twin screw extruders: wat fergelykje wy?
Wat is in konyske twin screw extruder?
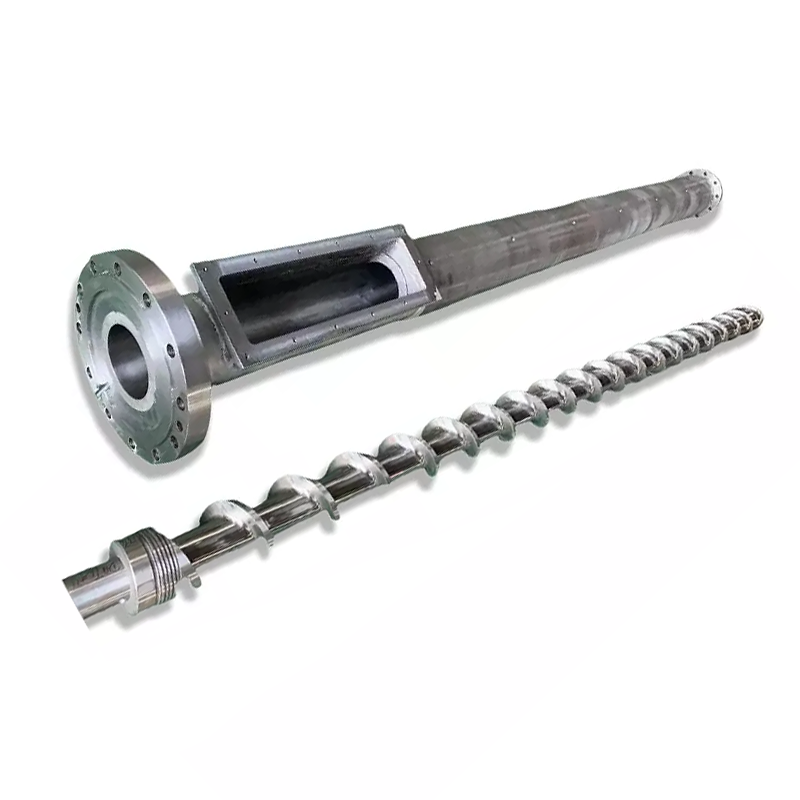
In koanyske twin screw extruder hat screws waans bûten diameter feroaret lâns de ferwurking lingte. Yn de konvinsjonele PVC arranzjeminten besprutsen hjir, de feed ein is grutter en de discharge ein is lytser. In beskriuwing lykas "kegelfoarmige skroef-extruder" lit de rotaasjerjochting, yntermeshing-arranzjemint en tapassing noch befêstigje.
Wat is in parallelle twin screw extruder?
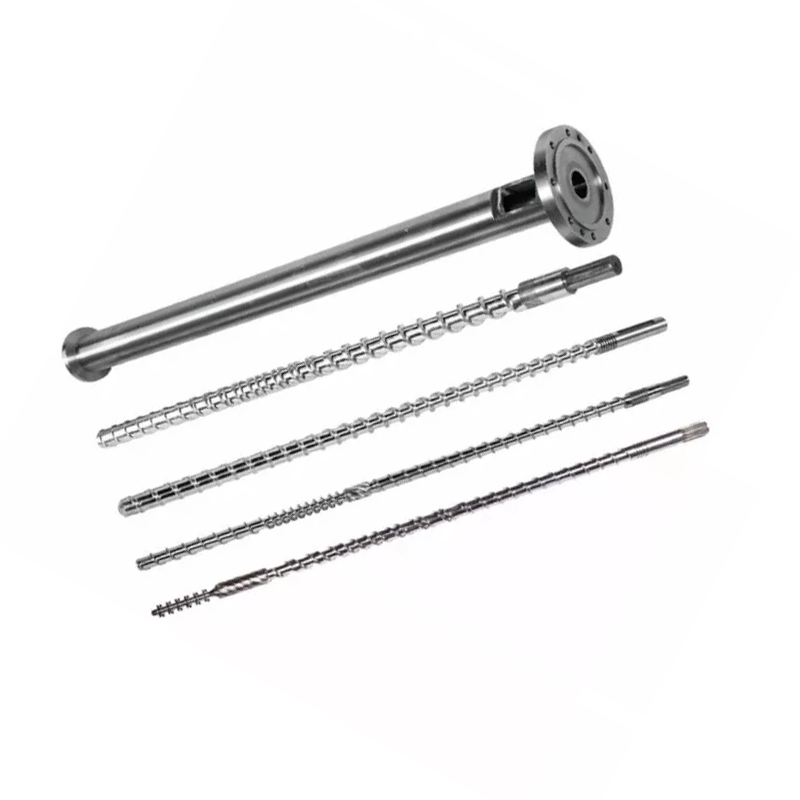
In parallel twin screw extruder hat parallel screw assen en in konstante nominale bûten diameter lâns de ferwurking seksje. De kanaalgeometry kin noch feroarje. It wurd "parallel" fertelt jo net oft de skroeven tegearre of yn tsjinoerstelde rjochtingen draaie, of oft de masine bedoeld is foar gearsetting of direkte produktekstrusion.
Nastaj en Wilczyński ûnderskiede ko-rotearjende en tsjin-rotearjende twin-screw-ekstrudering yn har2024-ûndersyk op skaalfergrutting fan tsjin-rotearjende extrusion. Harren diskusje identifisearret PVC-poederferwurking as in wichtige counter-rotating applikaasje. Dat prosesûnderskied is it útgongspunt foar in sinfolle ferliking.
Hâld de oankeaptaak konsekwint
Foar PVC dry-blend extrusion, fergelykje de relevante konyske en parallelle konfiguraasjes ûnder deselde produkt easken. Net oerdrage in hege-snelheid ko-rotearjende gearstalling oanspraak op in tsjinoerdraaiende pipe masine simpelwei omdat beide hawwe parallel screws. As jo taak gearstalde produksje is, brûk dan ús brederemateriaal en extrusion-systeem seleksje gidsit proses earst fêst te stellen.
Foar in nije line moat de masine-leveransier de hiele bestjoeringskonfiguraasje definiearje. Foar ferfangende komponinten begjinne wy mei de ynstalleare masine en syn tekeningen. In skroef-en-ton-offerte kin op himsels net fêststelle oft in oare masine-arsjitektuer geskikt is.
Hoe mjitkunde, sintrumôfstân en modelgrutte ferskille
It nuttige geometryske ûnderskied is wêr't it materiaal romte hat en wêr't de gearstalling moat passe. Yn de konvinsjonele koanyske regeling fariearje diameter en skieding fan de skroef assen lâns de ferwurking lingte. Yn in parallelle regeling bliuwe de assen parallel. Gjin fan beide beskriuwingen spesifisearret kanaal djipte, lokale kompresje, wurk klaring of de folsleine druk plicht.
In diameterpaar is gjin kapasiteitsbeoardieling
Úskonyske twin screw barrel beriklistet pearen ynklusyf Φ65/Φ132 en Φ80/Φ156. Foardat jo bestelle, befêstigje hokker einen de tekening identifisearret en de byhearrende ferwurkingslingte. Lês it twadde nûmer net as in pipe diameter of in lingte-to-diameter ratio. L / D is dimensionless; in diameter draacht in lingte ienheid.
DePVC pipe parallel screw barrelside listen Φ45 oan Φ150 mm en L / D 32 oan 38, mei maatwurk. Dit binne de publisearre opsjes fan dat produkt. Se fêstigje gjin lykweardige konyske grutte of in universele útfierberik.
Omfetsje de ryd- en stipearrangement
Wy soene de yndieling fan 'e gearbox-útfier, ferbiningsdetails en tastiene operaasje-envelop oanfreegje neist de tekening fan' e ferwurkingsienheid. Bearing romte of in grutter feed-ein diameter is gjin ferfanger foar in ferifiearre koppel, snelheid en thrust spesifikaasje. Fergelykje folsleine foarstellen ynstee fan meganyske kapasiteit ôf te sluten fan in foto.


Konyske vs parallelle twin screw extruder: in like-for-like ferliking
Beide konfiguraasjes fertsjinje evaluaasje as se wurde foarsteld foar deselde PVC-baan. Har potinsjele foardielen wurde pas nuttich neidat de leveransier it eigentlike skroefprofyl, feedarrangement, oandriuwing en bedriuwsbetingsten identifisearret. Wy soene de folgjende tabel brûke om foarstellen te fergelykjen, ynstee fan in universele winner foar elke rige te jaan.
| Beslút | Konyske konfiguraasje | Parallelle konfiguraasje | Bewiis te freegjen |
|---|---|---|---|
| Materiaal intake | Kontrolearje feed-ein geometry en brûkbere yntak mei de bedoelde poeder blend. | Kontrolearje feed iepening, kanaal profyl en feeding systeem foar deselde blend. | Feedfoarm, bulkdichtheid en stabile feed-rate record. |
| Fusion en termyske skiednis | Evaluearje de feroarjende mjitkunde mei snelheid, folje en temperatuerkontrôle. | Evaluearje de selektearre ferwurking lingte en lokale kanaal mjitkunde. | Definearre materiaal, prosesfinster en resultaten fan klear produkt. |
| Venting | Befêstigje vent posysje en de proses betingsten nedich dêr. | Befêstigje vent posysje en downstream druk-building plicht. | Proefobservaasjes en ôfpraat vent-systeem betingsten. |
| Druk en driuwende lading | Brûk de eigentlike grinzen fan stasjon en ferwurkjen-ienheid. | Brûk de eigentlike grinzen fan stasjon en ferwurkjen-ienheid. | Supplier-goedkard bestjoeringssysteem envelope en die plicht. |
| Utfier berik | Befêstigje akseptearre útfier by de fereaske produktgrutte. | Befêstigje akseptearre útfier by deselde kwaliteitsgrinzen. | Stabile minimum en maksimum produksje punten. |
| Enerzjy | Meitsje it kandidaat-operaasjepunt. | Meitsje it kandidaat-operaasjepunt. | kWh per akseptearre kg, mei in opjûne grins en tiidperioade. |
| Wear en ferfanging | Ynspektearje mating dielen en tastiene oanpassing betingsten. | Kontrolearje beide screws en beide barrel boringen. | Gepositioneerd wear kaart en ferfangende omfang. |
| Ynvestearring | Omfetsje ynstallaasje, helpmiddels en it fereaske produksjeberik. | Omfetsje deselde projektomfang. | Gedetailleerde offertes mei lykweardige útslutingen en akseptaasjebetingsten. |
Yn it abstrakt fan synferliking fan parallel en koanyske extrusion, S. Seifert beoardielet konfiguraasje, ferbliuwstiid en skjirre tsjin PVC ein gebrûk. Dat stipet in proses-spesifike ferliking; it net leverje in universele pipe-grutte cutoff of in enerzjybesparjende persintaazje foar in nije oankeap.
Hoe jo PVC-formulering it beslút feroaret
Begjin de spesifikaasje mei wat komt yn 'e masine en wat moat ferlitte de die. "Styf PVC" is te breed foar it fergelykjen fan twa útstellen. Wy soene de harsklasse, fillertype en laden, stabilisator en smeersysteem, recycled ynhâld, feedfoarm en tariedingmetoade oanfreegje. Opnimme de revyzje fan it resept sadat de proef en offerte itselde materiaal beskriuwe.
Hâld komposysje-ienheden eksplisyt
In laden yn phr betsjut dielen per hûndert dielen hars, net gewicht persintaazje fan de hiele ferbining. As in ienfâldige komposysje foarbyld, 100 massa dielen hars plus 50 dielen filler, sûnder oare yngrediïnten, befettet 50 ÷ 150 = 33,3% filler troch totale massa. It tafoegjen fan oare yngrediïnten feroaret dat persintaazje. Dit rekkenjen net fêstigje in feilige laden foar beide masine.
Freegje hoe't feedkonsistinsje sil wurde beoardiele. In feroaring yn bulk tichtens of feed tarieding moat wurde opnommen yn stee fan ferburgen efter in net feroare polymer namme. As in leveransier oanbefellet oare mjitkunde, easkje in útlis bûn oan de identifisearre materiaal betingst en produksje taak.
Definiearje in nuttich fúzje- en ventilaasjefinster
Nastaj en Wilczyński'scounter-rotating extrusion stúdzjebehannelet temperatuer, smeltûntwikkeling en trochslach as keppele skaaldoelen. It beskriuwt ek lekstreamen yn intermeshing systemen. Wy dêrom soe net ôfliede de folsleine proses út in lege kanaal folume, of spesifisearje screw snelheid sûnder beskôgje materiaal ûntwikkeling lâns de ienheid.
Iens hokker druk- en materiaal-temperatuerlêzingen sille wurde nommen, wêr't se sille wurde nommen en hoe't produktmonsters sille wurde assosjeare mei dy lêzingen. Barrel setpoints allinich jouwe dat rekord net. In nuttich bestjoeringsfinster identifisearret de betingsten wêr't it fereaske produkt trochgiet, net allinich wêr't de masine trochgiet.
Brûk produkttests binnen har eigentlike omfang
ASTM D2152-23adressen adekwaatheid fan fúzje yn stive PVC piip en getten helpstikken troch aceton immersion. De publisearre beheiningen sizze dat it thermyske degradaasje net kin ûnderskiede fan adekwate fúzje en ferfangt gjin oare fysike of gemyske tests. It is gjin algemien sertifikaat foar produktkwaliteit. Elke tapassing fan oplosmiddeltesten heart by kwalifisearre personiel en de fereaske feiligenskontrôles.
Foar in relevant solid-wall PVC-U druk-pipe projekt,ISO 1452-2: 2009spesifisearret pipe skaaimerken en assosjearre test parameters. It net selektearje de skroef mjitkunde. Akseptearje de jildende produktstandert, edysje en merkeasken foardat jo beslute wat akseptearre útfier is.
Grutte de extruder om ferkeapbere útfier
It produksjedoel moat komme út it produktskema. Wy soene freegje om it fereaske útfierberik, net allinich de grutste piip as it heechste katalogusnûmer. In line dy't foldocht oan ien hege-output punt kin noch nedich in aparte resinsje foar lytsere produkten, stadiger operaasje of in oare formulearring.
Translate line snelheid yn massa flow
Foar in trochgeande produkt, fermannichfâldigje de werklike massa per meter mei de line snelheid en konvertearje minuten nei oeren. Brûk it oantsjutte produktgewicht as in ferifiearre mjitting. Net oannimme in generike tichtheid of muorre dikte by it berekkenjen fan in echte oankeap eask.
Required product flow (kg/h) = massa per meter (kg/m) × line speed (m/min) × 60
Foar in yllustrative piip mei in gewicht fan 2,0 kg/m by 3,0 m/min is it doel 360 kg/h. By 4,0 m/min hat itselde produkt 480 kg/h nedich. Dit binne oannommen planningynputs, net Nanhaiya-proefresultaten. Gjin fan beide berekkeningen fertelt ús oft in bepaalde koanyske of parallelle masine sil foldwaan oan de kwaliteit eask.
Kontrolearje de rest fan 'e line
Besjoch it mingen en it tarieden fan feed streamop, dan kalibraasje, koeling, ôfhelje en streamôfwerts snije. Freegje de ferantwurdlike leveransiers fan apparatuer om de foarstelde produksjepunten te befêstigjen. As in besteande cooling seksje allinnich stipet de hjoeddeiske produkt snelheid, goedkarre mear extruder útfier net goedkarre in hegere line snelheid.
Drukplicht heart ek by de fergeliking. It feroarjen fan it produkt of stjerre kin de taak fan 'e masine feroarje, sels as de winske kg / h itselde bliuwt. Record de tooling- en mjittinglokaasjes mei elk produksjepunt sadat de kapasiteitsclaim ynterpretabel bliuwt.
Ferlykje in produksje berik
Wy soene de konfiguraasje op koarte listje dy't it fereaske berik mei akseptabel produkt kin demonstrearje, en fergelykje dan de kosten. Net tafoegje in willekeurige feiligens persintaazje en belje de masine selektearre. Elke reservekapasiteit moat oerienkomme mei in definieare takomstige produkt-, plicht- of operaasjeeask dat de leveransier hat hifke.
Fergelykje enerzjy, wear en totale bedriuwskosten
Motor rating is in kapasiteit spesifikaasje, net in mjitten enerzjy rekken. Foar in brûkbere twin screw extruder enerzjyferbrûk ferliking, definiearje wat de meter omfiemet: oandriuwing en kachels, de folsleine extruder, of de hiele line. Hâld dy grins ûnferoare en lit oan oft opstarten en ôfwiisde produksje opnommen binne.
Diel enerzjy troch akseptearre produkt
Spesifike enerzjy (kWh/kg akseptearre) = mjitten enerzjy yn it ynterval ÷ akseptearre produktmassa yn datselde ynterval
It folgjende foarbyld fan ien oere is hypotetysk. Beide kandidaten brûke deselde produkt akseptaasjekritearia en enerzjymetergrins. It lit sjen wêrom't bruto trochset en effisjinsje fan akseptearre útfier kinne liede ta ferskate konklúzjes.
| Ien-oere planning foarbyld | Kandidaat A | Kandidaat B |
|---|---|---|
| Enerzjy binnen de oantsjutte grins | 100 kWh | 120 kWh |
| Bruto produkt massa | 500 kg | 600 kg |
| Akseptearre produkt massa | 480 kg | 540 kg |
| Enerzjy per bruto kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Enerzjy per akseptearre kg | 0,208 kWh/kg | 0,222 kWh/kg |
B leveret mear akseptearre materiaal yn it ynterval; A brûkt minder enerzjy per akseptearre kilogram. Dat is in keapferkeap, gjin bewiis dat beide mjitkunde wint. Stel it frege produksjesifer en werhelje de fergeliking op 'e operearjende punten dy't relevant binne foar it produksjeskema.
Spesifisearje wear beskerming apart
ÚsPVC board koanyske produkt sidelist 38CrMoAlA en nitriding of bimetallic behanneling opsjes. Dy karren net fêstigje in service-libben multiplier. Wy soene de wurkflakken, materiaalsysteem en ynspeksjeeasken spesifisearje tsjin 'e eigentlike formulearring en wearlokaasje, yn stee fan te selektearjen troch in alloy-label allinich.
Omfetsje ôfwiisd materiaal, oerstaptiid, pland ûnderhâld en ferfangende omfang yn 'e kostenfergeliking. Brûk werklike bestjoeringssysteem records of dúdlik identifisearre rûzings foar dy yngongen. In legere oankeappriis antwurdet net oft de foarstelde gearstalling foldocht oan it produksjeberik of past by de ynstalleare apparatuer.
Hoe kinne jo in twin screw extruder kieze foar jo PVC-tapassing
Us oanbefelling is om beide geometryn op 'e shortlist te behâlden as gjinien noch is útsletten troch proses of meganysk bewiis. Fuortsmite dan ûngeskikte konfiguraasjes mei de eigentlike applikaasje. "Pip", "profyl" en "board" identifisearje produktfamyljes, net folsleine ekstruderingsspesifikaasjes.
PVC pipe extrusion
Wy publisearje sawol aPVC pipe konyske skroef barrelen aPVC pipe parallel screw barrel. Dat is in reden om konfiguraasjes te fergelykjen, net in belofte dat elke maat past by elke piip. Begjin mei de produktdimensjes, formulearring, drukplicht en fereaske stabile útfierpunten.
De koanyske pipe side befettet applikaasje bands fan 16 oan 63 mm, 50 oan 110 mm en 90 oan 160 mm. Dy nûmers beskriuwe listed pipe applikaasjes. Se binne gjin skroef diameters en net fêstigje in universele maksimale pipe grutte foar koanyske masines.
Profilen en buorden
Foar in profyl, befetsje de seksje tekening, gewicht per meter, kalibraasje arrangement en dimensionale akseptaasje easken. Foar in board, identifisearje oft it is bêst of foamed en definiearje de akseptearre dikte, tichtheid dêr't relevant, oerflak en dimensionale easken. In feroaring yn produkt konstruksje fertsjinnet in frisse proses resinsje.
ÚsPVC foam-board screw spesifikaasje gidsbeslacht it ferfangende koarte yn mear detail. Wy soene dizze applikaasje-spesifike resinsje apart hâlde fan in algemiene geometry-fergeliking. PVC-basearre hout composites ek nedich harren eigen formulearring review; net oerdrage in konklúzje fan in PE- of PP-basearre gearstalde allinnich omdat beide produkten wurde neamd WPC.
Wannear de kar opnij iepenje
Besykje de spesifikaasje opnij as it resept, feedfoarm, kwaliteitsdoel of produktskema feroaret. Foar in ûnferoare besteande proses moat in goed oerienkommende ferfanging wurde evaluearre foardat jo in masinekonverzje foarstelle. Foar in útwreide produksjetaak, freegje de masine-leveransier om de folsleine line te beoardieljen yn stee fan de feroaring allinich troch skroefgeometry te beloofjen.
As in besteande koanyske line al beslacht de fereaske kwaliteit en útfier berik, wy soene earst beoardielje in matched koanyske ferfanging, net ferkeapje in parallel bekearing as in automatyske upgrade. Deselde redenearring jildt foar in befredigjend parallele line. Foar in nije produksje plicht, selektearje de konfiguraasje mei oantoand applikaasje fit; in hegere oankeap priis of in gruttere nominale diameter is net dat demonstraasje.
Kin jo ferfange of omsette de besteande skroef en barrel?
In koanyske twilling screw barrel en in parallel twilling screw barrel binne gjin útwikselbere gearkomsten. Foardat jo konverzje besprekke, krije jo in folsleine masine-oersicht. Fersnellingsbak útfier arranzjeminten, as ferbinings, barrel mounting en ferwurkjen-ienheid yndieling hearre yn dy resinsje, tegearre mei feeding, venting, ferwaarming en koeling ynterfaces.
Foardat ik riede in oare skroef mjitkunde
As ik in PVC-ekstruderingsprobleem besjoch, is myn earste fraach oft wy it orizjinele proses werstelle of de masine freegje om in oare baan te dwaan. It ferfangen fan droegen komponinten en it fergrutsjen fan produksjekapasiteit fereaskje ferskate bewiis. Ik soe net riede te wikseljen tusken konyske en parallelle screws gewoan omdat de line is wurden ynstabyl.
As de útfier fluktuearret, begjin ik mei it oanfreegjen fan de formulearringferzje, fiedingsbetingsten, operearjende records en resultaten fan ynspeksje fan klear produkt. Ik wol druk, temperatuer, screw snelheid en akseptearre útfier opnommen oer deselde perioade. It fergelykjen fan de pykútfier fan juster mei it gemiddelde fan hjoed fertelt my net folle as it materiaal of produkt is feroare.
Dêrnei besjoch ik de meganyske konfiguraasje. De tekening pakket moat identifisearje rotaasje rjochting, screw mjitkunde, sintrum ôfstân, drive ferbinings en barrel Schnittstellen. Foar in ferfangende gearkomste, Ik moat ek mjittingen bûn oan neamde posysjes op beide screws en beide barrel boringen. In modelnûmer is in startferwizing, gjin tastimming om te meitsjen.
Ik skied dan de mooglike aksjes. In feeding kwestje moat in feeding ûndersyk. Fertochte wear moat in oerienkommende ynspeksjerapport. In feroare formulearring fereasket in proses-oersjoch. As de doelútfier is ferhege, moat de koel-, ôfslach- en snijapparatuer de diskusje yngean foardat ik in gruttere ferwurkingsienheid oanbefelje.
Foardat in bestelling trochgiet, soe ik it iens wêze oer twa akseptaasjestadia: meganyske fit en produksjeprestaasjes. De earste kontrolearret oft de gearstalling oerienkomt mei de masine; de twadde kontrolearret oft de ôfpraat materiaal produsearret akseptabel produkt ûnder definiearre betingsten. It hâlden fan dy besluten apart jout de keaper in dúdliker rûte fan it orizjinele probleem nei in te ferdigenjen ferfangende spesifikaasje.
Behannelje oanpassing net as in universele wearreparaasje
Elke axiale oanpassing moat de tastiene proseduere en grinzen fan 'e masinefabrikant folgje. Ferpleats in konyske set net allinich oant de útfier liket te herstellen. Foar ynspeksje en skroefferwidering, brûk de goedkarde prosedueres foar isolaasje, koeling en opheffing fan 'e plant mei kwalifisearre personiel. Úsparallel twin-screw klaring en wear gidsleit út hoe't te organisearjen in matched mjitting record.
Wat moatte jo stjoere foar in RFQ en produksjeproef?
Wêrom ik soe net goedkarre in ferfanging út katalogus nûmers allinnich
As ik Nanhaiya's publisearre konyske en parallelle skroef-barrel-opsjes fergelykje, skiede ik earst de spesifikaasjeformaten. It koanyske berik omfettet diameterpearen lykas Φ65/Φ132 en Φ80/Φ156. Dizze katalogusyngongen identifisearje kandidaatkonfiguraasjes; se meitsje gjin lykweardige útfier of útwikselberens mei in oare gearkomste.Nanhaiya konyske spesifikaasjes
De PVC-pipe parallele skroef-barrel-side publisearret in diameterberik fan Φ45 oant Φ150 mm en in L / D-ferhâlding fan 32 oant 38, mei maatwurk beskikber. Dy sifers beskriuwe dat produkt oanbod, net alle parallel twin-screw extruder.Nanhaiya PVC pipe parallel spesifikaasjes
In 65 mm parallelle konfiguraasje kin dêrom net behannele wurde as ferfanging foar in 65/132 koanyske gearstalling omdat beide beskriuwingen befetsje "65." Ek soe ik ynterpretearje de twadde koanyske diameter as in L / D-ferhâlding of in klear-pipe diameter.
Myn konklúzje út dizze spesifikaasje review is dat de katalogus kin helpe shortlist produkten, mar it kin net goedkarre in konverzje. Foardat ik in gearkomste oanbefelje, soe ik de masinekonfiguraasje, ynterfacetekeningen, formulearring en produksjedoel easkje. Ik soe dan dimensjeel kompatibiliteit skiede fan 'e prosesprestaasjes dy't noch ferifikaasje nedich binne.
Dat jout de keaper in konkreet resultaat út de ferliking: in definiearre tekening-resinsje en proef omfang, yn stee fan in net-stipe tasizzing dat feroarjende screw mjitkunde sil tanimme output of ferminderjen enerzjyferbrûk.
Tariede en falidearje in fergelykbere spesifikaasje
-
Definiearje it produkt en de formulearring
Identifisearje it produkt tekening, resept revyzje, feed foarm en tapassing kwaliteit easken. Record filler laden mei syn ienheden en befetsje it bedoelde produktberik.
-
Befêstigje de line beheinings
Steat de fereaske akseptearre útfier punten en identifisearje de feeding, drive, tooling, cooling, haul-off en cutting betingsten dy't moatte stypje harren.
-
Kontrolearje de masine en tekeningen
Leverje de masine identiteit, rotation arrangement, screw en barrel tekeningen, drive ferbinings, mounting Schnittstellen en gepositioneerd wear mjittingen foar ferfangende dielen.
-
Definiearje elke kandidaatkonfiguraasje
Freegje de leveransier om mjitkunde, materialen, wurkflakken, relevante helpmiddels en útslutings fan offertes te identifisearjen. Skied de komponintomfang fan alle wizigingen yn folsleine masine.
-
Iens oer proefbetingsten en records
Befestigje it materiaal, produkt, samplingperioade en enerzjygrins. Record snelheid, druk en temperatueren op neamde lokaasjes, bruto en akseptearre útfier, ôfkarring, vent betingsten en produkt-testresultaten.
-
Akseptearje meganyske fit en produksje apart
Kontrolearje de levere gearstalling tsjin 'e goedkarde tekening, evaluearje dan de produksje tsjin' e ôfpraat kwaliteits- en útfierkritearia. Hâld de twa akseptearjen keppele oan de test konfiguraasje.
Stjoer Nanhaiya in PVC schroef-en-barrel brief
Foar konyske as parallelle komponinten, stjoer de masineynformaasje, formulearring, produkttekening en hjoeddeistige produksjerekords. Stel oft jo in besteand proses moatte restaurearje of in feroare plicht beoardielje moatte, sadat it komponintfoarstel de juste taak oanpakt.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-post:info@nhyscrew.com
Lokaasje: Dinghai District, Zhoushan, Zhejiang, Sina.
Faak stelde fragen
Binne parallelle twin screw extruders altyd mei-draaiend?
Nee Parallel beskriuwt screw-as mjitkunde, wylst co-rotearjende en tsjinoer draaiende beskriuwt beweging. Spesifisearje beide fjilden by it fergelykjen fan apparatuer. Foar dizze PVC seleksje taak, de oanbelangjende konfiguraasje en direkte-extrusion plicht moatte wurde fêststeld foar it brûken fan kapasiteit, mingd of enerzjy oanspraken fan in oar type twin-screw masine.
Is in koanyske twin screw extruder altyd better foar PVC?
Nee in PVC formulearring en produkt eask net selektearje in mjitkunde troch harsels. Ferlykje de foarnommen koanyske en parallelle konfiguraasjes ûnder ôfpraat feeding, kwaliteit en produksje betingsten. Foar in ferfanging, de ynstallearre masine en goedkard ynterfaces beheine de kar foar in proses ferliking kin goedkarre in oare arsjitektuer.
Hokker ûntwerp brûkt minder enerzjy per kilogram?
It geometry-label stelt it antwurd net fêst. Meitsje enerzjy en akseptearre produktmassa oer itselde ynterval, mei in oantsjutte apparatuergrins. Fergelykje de operaasjepunten dy't nedich binne foar it produksjeskema. In masine kin leverje mear akseptearre kg / h wylst mei help fan mear kWh per akseptearre kilogram op dat punt.
Kin in koanyske skroef en barrel in parallelle set ferfange?
Se binne gjin útwikselbere gearkomsten. In konverzje fereasket beoardieling fan 'e masine-arsjitektuer, gearbox-útgongen, asferbiningen, montage- en prosesynterfaces. Foar in gewoane ferfangende oarder, spesifisearje in matched gearkomste foar de ynstallearre masine. Net goedkarre bekearing fan in katalogus model nûmer of dielde diameter wearde.
Wat seit in modelnûmer lykas 65/132 jo?
Nanhaiya listet Φ65 / Φ132 as in koanysk pear mei skroef-en-barreldiameter. Befêstigje de diminsje lokaasjes en folsleine mjitkunde op 'e tekening. De oantsjutting allinich stelt gjin ferwurkingslingte, rotaasjerjochting, útfier, pipegrutte of útwikselberens fêst. De twadde diameter is net in dimensionless L / D ratio.
Hokker ynformaasje is nedich om beide konfiguraasjes te fergelykjen?
Biede de formulearring revyzje, feed foarm, produkt tekening, kwaliteit easken en fereaske akseptearre-útfier berik. Ynklusyf de masine konfiguraasje en ynterfaces foar ferfangende wurk. Freegje elke leveransier om har foarstelde apparatueromfang en proefbetingsten oan te jaan, fergelykje dan meganyske fit, produktakseptaasje en bedriuwskosten as aparte besluten.