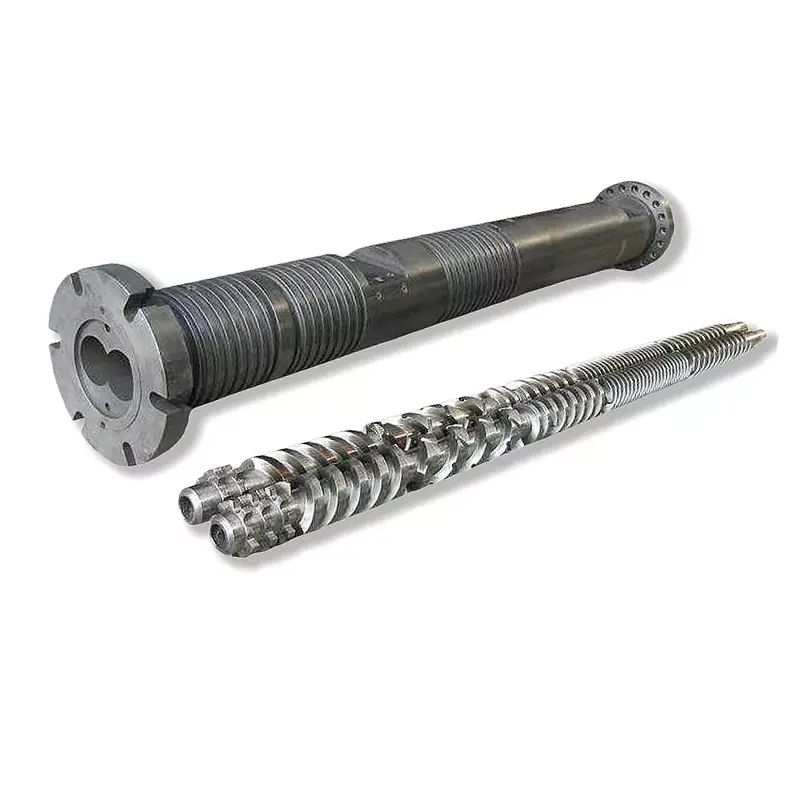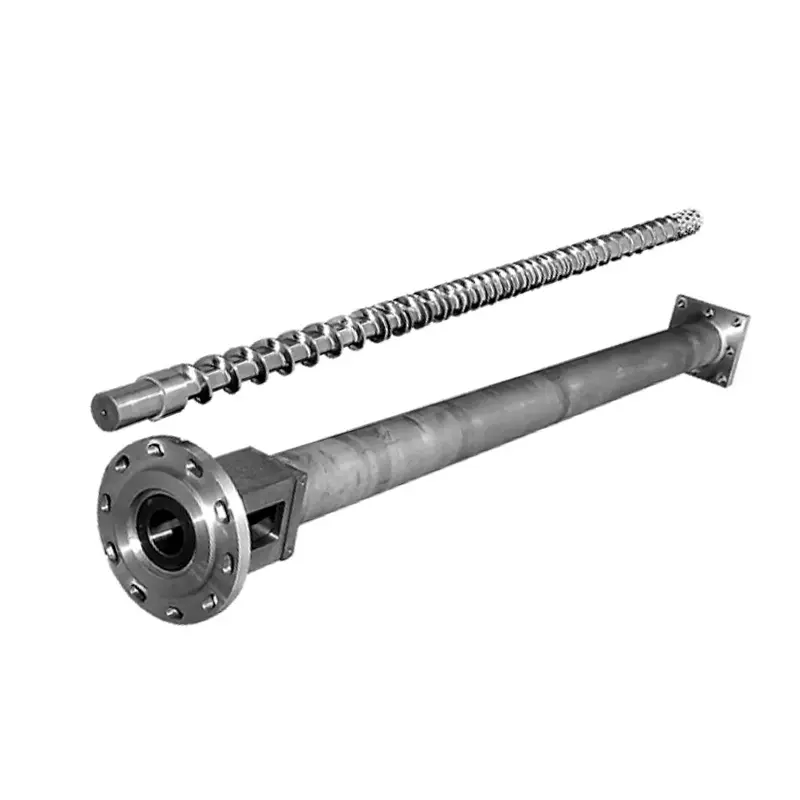

Wat de Screw Barrel Eigentlik docht
De skroef en de barrel wurkje as in matched pear. Hjir is de folchoarder fan elke syklus:
- Feeding- Plastic pellets falle út de hopper yn de feed sône.
- Melting- De draaiende skroef genereart skuorwaarmte. Yn kombinaasje mei barrel heaters, pellets melt en compress.
- Metering- De melt wurdt unifoarm yn temperatuer en druk foar ynjeksje.
- Ynjeksje- De skroef beweecht nei foaren as in plunger, triuwt gesmolten plestik yn 'e mal.
Elke ûntwerpfariabele - mjitkunde, sôneferhâldingen, oerflakbehanneling - hat ynfloed op hoe goed dy fjouwer stappen barre. In mismatch yn ien fan har docht bliken as in produksjeprobleem.
beslút 1: L / D Ferhâlding
De L / D-ferhâlding (screw flighted lingte dield troch syn diameter) is it wichtichste nûmer op it spec sheet. It kontrolearret ferbliuwstiid, mingkwaliteit en waarmteferdieling.De measte algemiene spuitgietapplikaasjes brûke 20:1.
| Resin | Oanrikkemandearre L / D |
|---|---|
| PP, PE, PS (standert) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (waarmtegefoelige) | 16:1 – 20:1 |
| HÚSDIER | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-fersterke materialen | 20:1 – 24:1 |
beslút 2: kompresjeferhâlding
De kompresje ratio (CR) mjit hoefolle de skroef kanaal smel út de feed sône nei de metering sône. Hegere CR komprimearret de melt agressiverer - goed foar amorfe harsen dy't stadichoan sêft wurde. Lower CR is sêfter, dat is wat jo nedich hawwe foar waarmte-gefoelige of fiber-fol materialen.
| Resin | Kompresjeferhâlding |
|---|---|
| ABS, PC, PMMA (amorf) | 3.0 – 3.5:1 |
| PP, PE, Nylon (semi-kristallijn) | 2,5 – 3,0:1 |
| PVC | 2.0 – 2.5:1 |
| HÚSDIER | 2.3 – 2.6:1 |
| GF-fersterke (≥15%) | 2.0 – 2.5:1 |
beslút 3: Sôneferhâldings
In standert ynjeksje skroef ferdielt yn trije sônes. It oanpart fan elke sône makket safolle as de totale L / D.
- Feedsône (L1):Djippe kanalen dy't fêste pellets akseptearje út 'e hopper. Langer = mear trochfierkapasiteit.
- Kompresjesône (L2):Kanaaldjipte nimt stadichoan ôf. It grutste part fan it smelten bart hjir.
- Metersône (L3):Ondiepe, konsekwinte kanalen. Soarget unifoarme smelttemperatuer en druk foar ynjeksje.
| Resin | Feed (L1) | Kompresje (L2) | Metering (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| HÚSDIER | 40% | 40% | 20% |
| Nylon (PA) | 35-45% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
beslút 4: Screw Barrel Material
38CrMoALA - De standert basisline
Nanhaiya's ynjeksjefoarmskroeven wurde makke fan38CrMoALA alloy stiel, waarmte-behannele en quenched. Dit basismateriaal behannelet standert thermoplastyk lykas PE, PP, PS, en ABS goed, mei in libbensdoer fan likernôch10.000-20.000 oerenûnder normale bedriuwsbetingsten.
Nitriding
Gasnitrearjen by 500–560 °C foarmet in nitreare laach0,5-0,8 mm dikmei in hurdens fan950–1050 HV (~62 HRC). Dit ferbettert slijtagebestriding mei 30-40% yn ferliking mei ûnbehannele stiel. Standert foar de measte spuitgietapplikaasjes dy't ûnfolsleine of licht ynfolle materialen rinne.

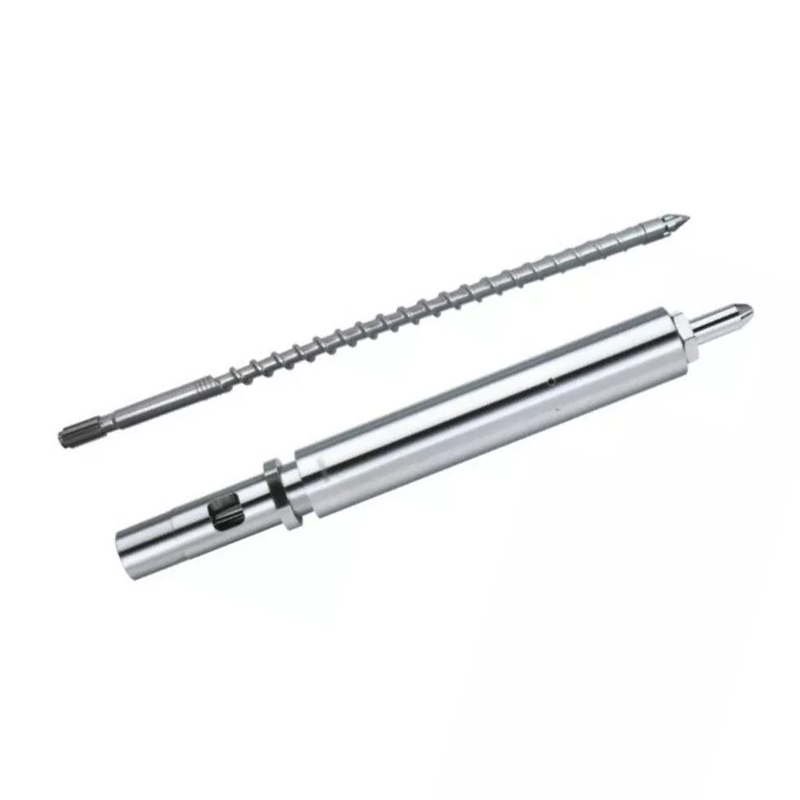
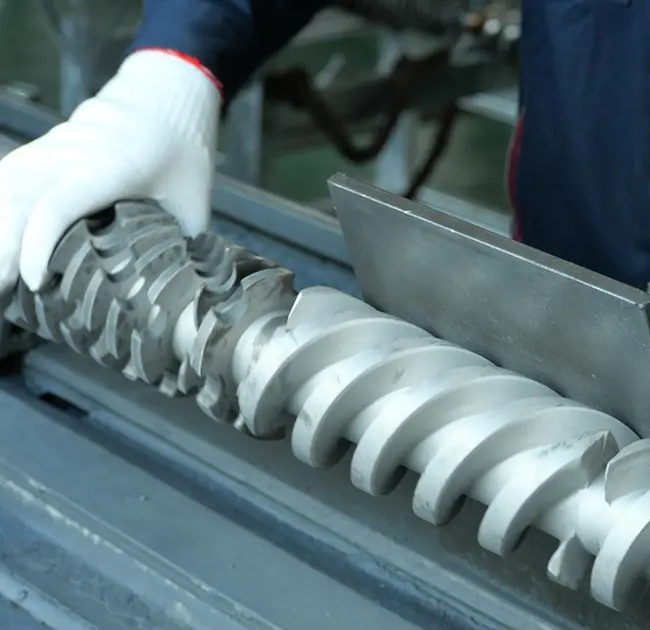
Nanhaiya mutant (abrupt) ynjeksjefoarmskroef - geskikt foar kristallijne harsen lykas PP, PE en nylon.
Bimetaal - Foar abrasive applikaasjes
Bimetaal barrels hawwe in hege-legering wear-resistant voering metallurgysk bûn oan de barrel boring. Nanhaiya syn bimetallic proses berikt inbinnenboarring hurdens fan 62 HRCtroch hurde alloy spray welding om 'e hege-wear gebieten fan it barrel ynterieur.
| Oanfraach | Screw Materiaal | Barrel Behanneling |
|---|---|---|
| PE, PP, PS (ûnfolslein) | 38CrMoALA nitridearre | Standert nitrided |
| ABS, PC, Nylon (ûnfol) | 38CrMoALA nitridearre | Standert nitrided |
| PA + GF ≤30% | 38CrMoALA, quenched + tempered | Nitride of bimetaal |
| GF ynhâld 15-50% | Bimetaal / TC flecht rânen | Bimetaal |
| PVC / corrosive harsens | Corrosie-resistant alloy | Bimetaal (CR-klasse) |
| Koalstoffiber fol | Wolframkarbid | TC-spuite boring |
beslút 5: Screw Diameter en Shot Grutte
Jo eigentlike skot moat tusken falle35% en 70%fan de skroef syn maksimale skot kapasiteit. Under 35% sit materiaal te lang yn 'e loop en riskearret degradaasje. Boppe 70% kin de skroef net fluch genôch binnen de syklus herstelle.
Hjirûnder binne mienskiplike konfiguraasjes te krijen fan Nanhaiya:
| Ynjeksjebedrach (g) | Skroef Ø × Lengte (mm) | Barrel Ø × Lengte (mm) |
|---|---|---|
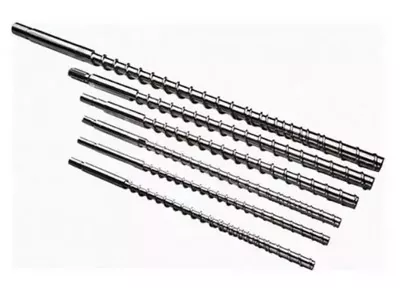
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya stadichoan ynjeksje moulding skroef - better foar amorfe harsen lykas ABS, PC, en PMMA.
Warskôgingstekens Jo hjoeddeistige skroef is ferkeard foar de baan
- Swarte flekken of brânmerken- Materiaal degradearjend fan oermjittige ferbliuwstiid as in waarm plak. Kontrolearje barrel temperatuer sônes en screw klaring.
- Inkonsekwint skotgewicht- Faak in fersliten net-return fentyl of oermjittich screw-to-barrel klaring wêrtroch backflow.
- Splay marks op it oerflak- Focht of gas yn 'e melt. Kin in ûnfoldwaande pre-droeging oanjaan as in skroefgeometry dy't net goed ventilearret.
- Stadich herstel / lange syklustiid- Plasticizing kapasiteit is net genôch. Screw diameter wierskynlik moat tanimme.
- Hege scrap op kleur feroarings- Min mingen yn 'e mjitsône. In Maddock of barriêre mingsel elemint tafoege oan de skroef faak lost dit.
Wat jo fabrikant te fertellen as jo in offerte oanfreegje
- Machine merk en model- of bore diameter en flange ôfmjittings foar net-standert masines
- Primêre hars(en)- befetsje fillertype en persintaazje as fan tapassing
- Shot grutte berik- minimum en maksimum yn grammen
- Doel syklus tiid
- Aktuele problemen dy't jo besykje op te lossen- as ien
Krij in technyske oanbefelling fan Nanhaiya
Wy reagearje binnen 12 oeren. Us yngenieurteam kin de juste skroefgeometry, materiaalklasse en ôfmjittings spesifisearje foar jo masine en hars - foardat jo ynsette foar in offerte.