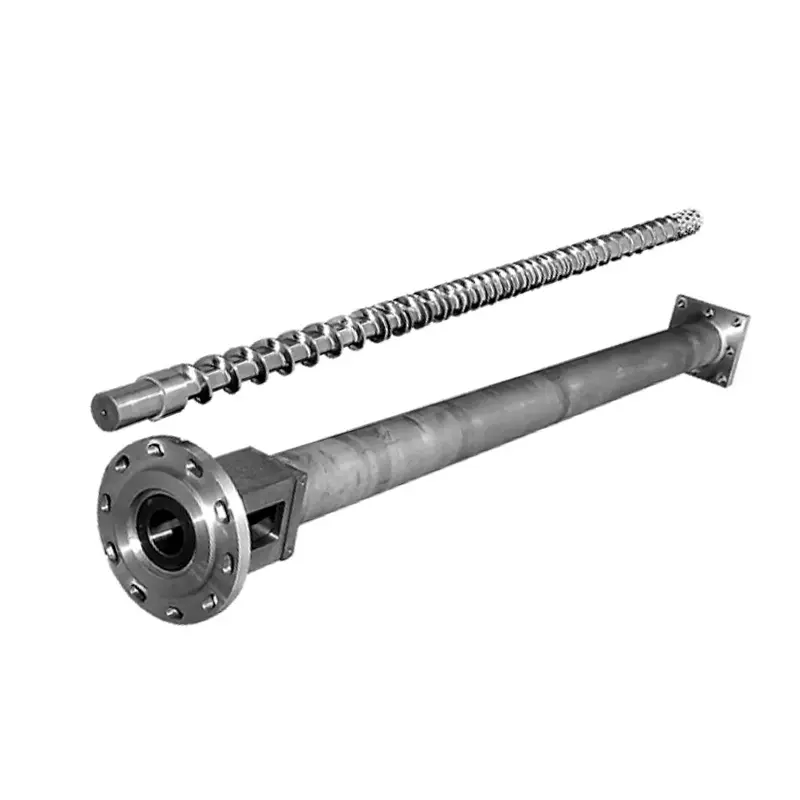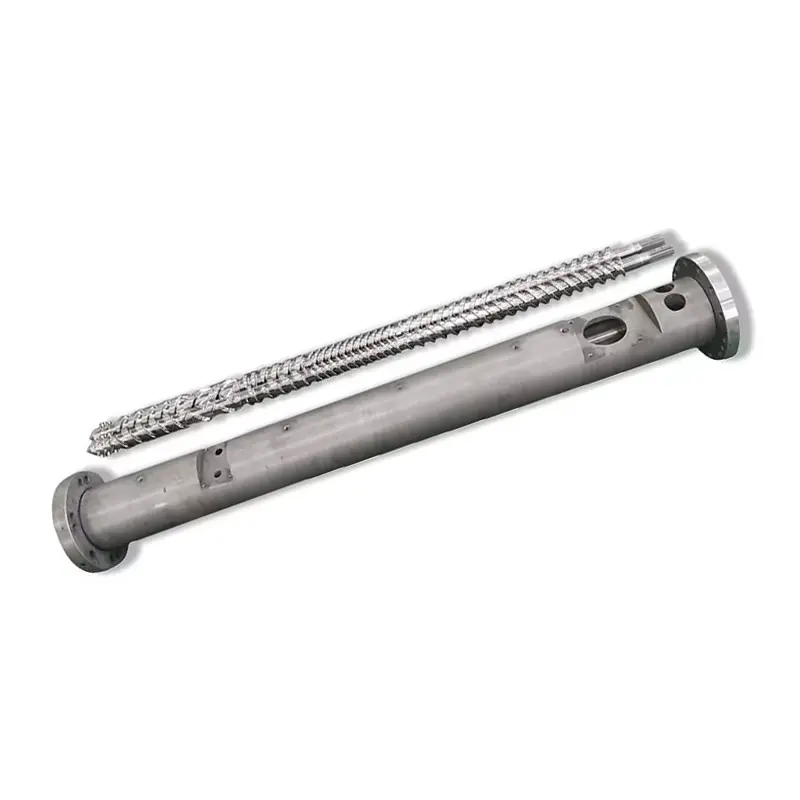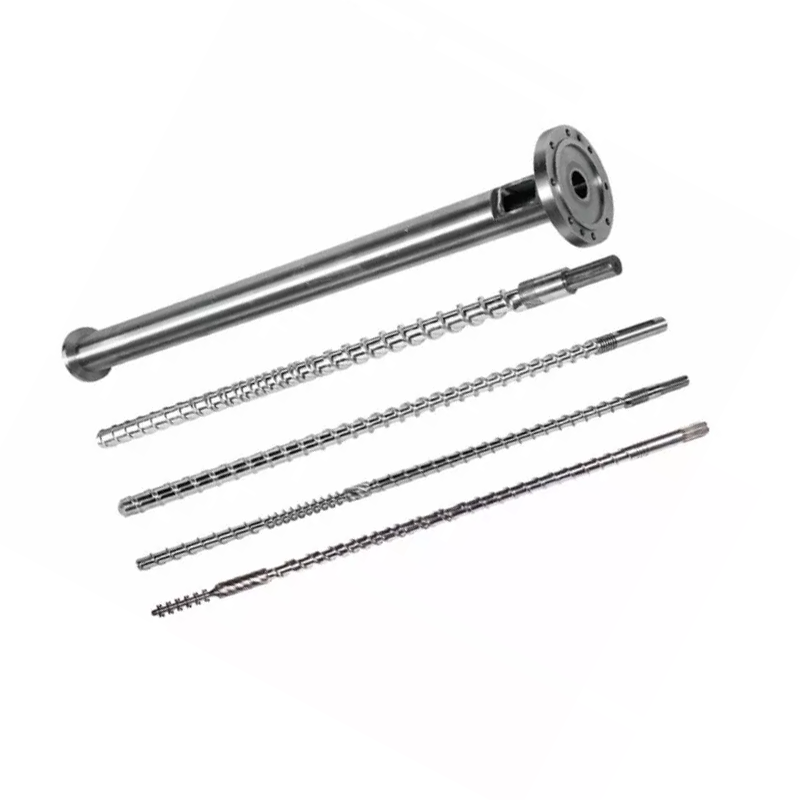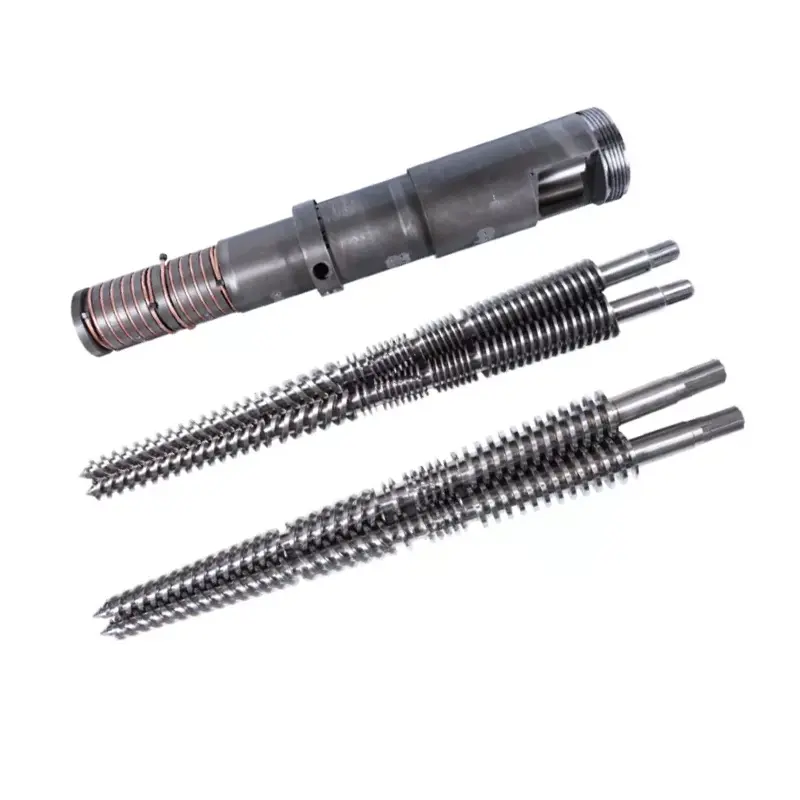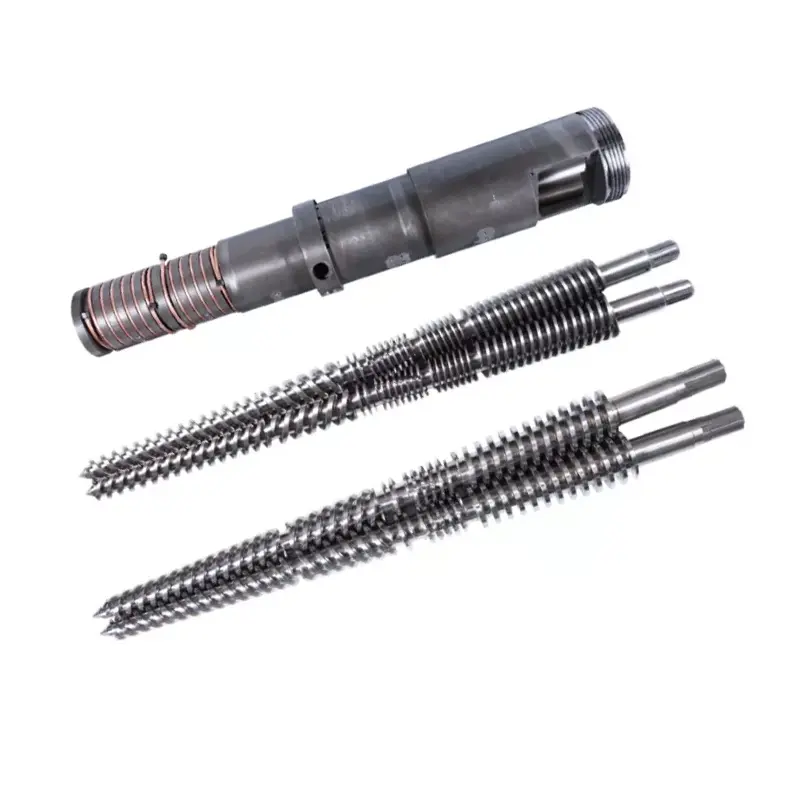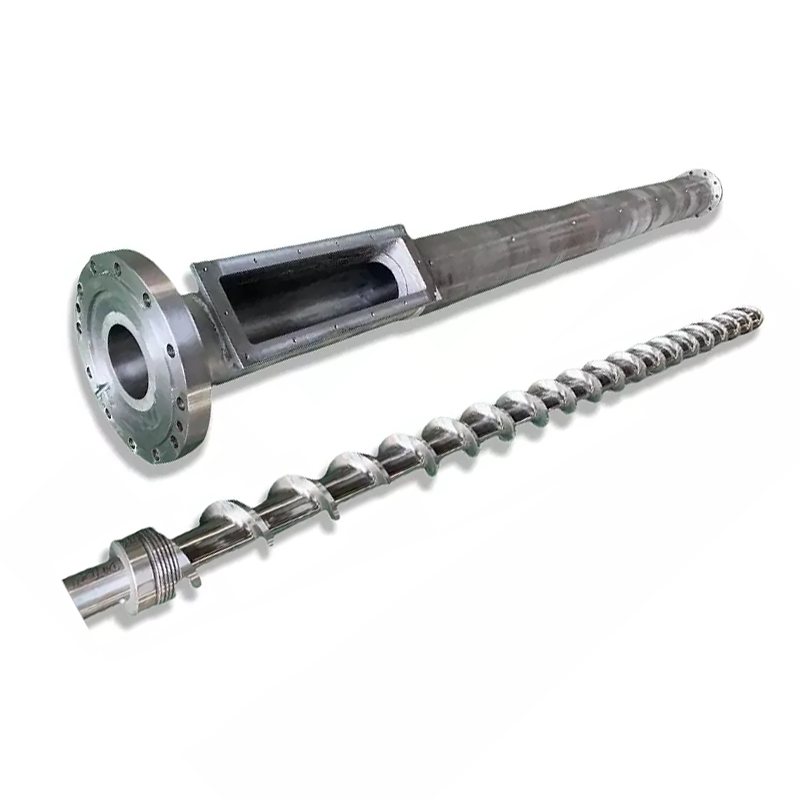
Ynjeksje screw L / D ratiois working lingte dield troch screw diameter, en de measte ynjeksje screws rinne 18:1 oan 25:1. Hjir is wat gjin spesifikaasjeblêd jo fertelt: jo kinne L / D net feroarje op in masine dy't jo al hawwe. De lingte wurdt fêstmakke troch it barrel. Wat jo kinne feroarje isskroef diameter, en yn in fêste barrel dat ien kar beweecht L / D, skot kapasiteit, en ynjeksje druk tegearre, yn tsjinoerstelde rjochtingen. In lytsere skroef jout in hegere L / D, in lytser skot, en mear druk. Match dy hannel oan jo hars en jo diel, en de measte L / D-fragen beantwurdzje harsels.
Wat L / D-ferhâlding betsjut op in ynjeksjeskroef
L / D is de wurklingte fan 'e skroef (L) dield troch syn bûtendiameter (D). In skroef 22 kear langer as it is breed hat in L / D fan 22:1.
De ferhâlding skalen mei grutte. In skroef fan 40 mm op 22:1 hat in wurklingte fan 880 mm. In skroef fan 80 mm op 22:1 is 1.760 mm lang. Deselde ferhâlding, hiel ferskillende masines.
Wat de ferhâlding eins beskriuwt ishoefolle runway de skroef hat om syn wurk te dwaan. It fieden, smelten en mjitten bart allegear oer dy lingte. Mear lingte betsjut mear smeltkapasiteit en mear mingen. Minder lingte betsjut minder fan beide, en minder tiid foar materiaal om waarm te sitten.
De measte ynjeksje screws lân tusken 18:1 en 25:1, mei 20:1 oan 22:1 de mienskiplike grûn op algemien-purpose masines. De pyldergids beslacht it folsleine byld yn úsynjeksje moulding screw barrel gids.
Wêrom ynjeksje L / D is koarter as extrusion L / D
Extruders rinne gewoanwei 25:1 oant 33:1. Injection screws bliuwe koarter, en de reden is de syklus, net tradysje.
In extruder screw draait kontinu. Materiaal komt oan ien ein yn, beweecht troch, en ferlit oan 'e oare. Neat wachtet.
In ynjeksje skroef wurket yn bursts. It draait om ien skot te plastisearjen, lûkt werom en stopet dan. It injects, en de skimmel koelt. Tidens dat alles sit de smelt dy't al yn 'e loop sit stil en bliuwt waarm.
Dat wachtsjen is it hiele ferskil. In langere barrel hâldt mear melt, en op in ynjeksjemasine betsjut mear melt mear materiaal dat troch mear syklusen wachtet. Foar in waarmte-gefoelige hars is ekstra lingte net ekstra kapasiteit. It is ekstra termyske skiednis.
Sa ynjeksje design balances melting kapasiteit tsjin ferbliuwstiid, wylst extrusion meast gewoan keapet melting kapasiteit.
It ding dat nimmen jo fertelt: jo kinne L / D net feroarje
Artikels oer L / D prate as soe jo in nûmer kieze. Op in masine dy't jo al hawwe, dogge jo net.
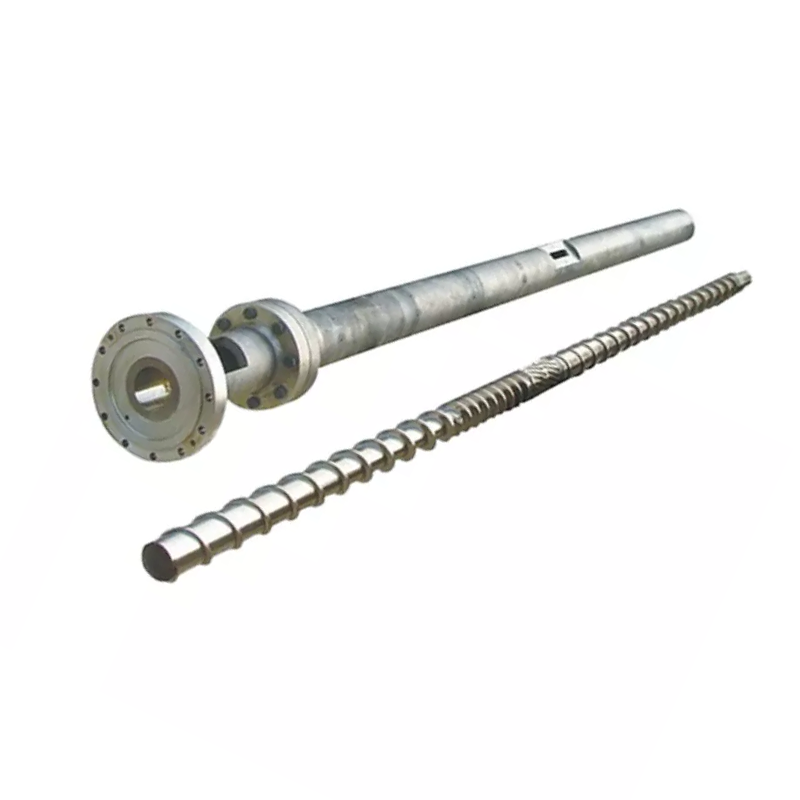
L wurdt fêstmakke troch de loop.It barrel is in masjinearde drukfet dy't yn 'e masineframe is boltet, mei syn kachelsônes, feedkeel, en mounting allegear boud om ien lingte. Nimmen makket in vat langer.
Dus de ienige fariabele oerbleaun yn L / D is D, de skroef diameter. Feroarje de diameter, en de ferhâlding feroaret dêrmei, om't de lingte boppe de line nea beweecht.
Dêrom listje masinebouwers twa of trije skroefdiameters foar deselde masine. Se biede jo net trije skotgrutte. Se biede jo trije punten op in trade-off kromme, en skot grutte is mar ien fan de dingen dy't beweecht.
Screw Diameter: De lever dy't alles ferpleatst
Yn in fêste barrel ferpleatst ien kar fjouwer dingen tagelyk. Begryp dizze tabel en jo begripe ynjeksje L / D.
| As jo kieze foar in ... | Lytsere skroef diameter | Gruttere skroef diameter |
|---|---|---|
| L/D ferhâlding | Heger(deselde L, lytsere D) | Leger(deselde L, gruttere D) |
| Shot kapasiteit | Lytser(minder folume per mm stroke) | Grutter |
| Ynjeksje druk beskikber | Heger(deselde krêft op in lytser gebiet) | Leger |
| Melting kapasiteit per skot | Better(mear L/D foar minder materiaal) | Minder royaal |
| Ferbliuwstiid foar in opjûne diel | Koarter(shot brûkt mear fan in lytsere barrel) | Langer |
| Suits | Lytse presyzje dielen, tinne muorren, hege viscosity en waarmte-gefoelige harsen | Grutte shots, commodity harsens, dikke seksjes |
Lês de druk rige nochris, want it beslút mear banen as minsken ferwachtsje. De hydraulyske as elektryske oandriuwing fan 'e masine leveret in fêste krêft oan' e efterkant fan 'e skroef. Druk is krêft ferdield troch gebiet. In lytsere skroef hat minder gesicht gebiet, sadat deselde krêft produsearret hegere melt druk.
Dêrom komt tinne muorre en hege viskositeit wurk faak op 'e lytse skroef telâne: it kin melt yn in strakke holte drukke dy't in grutte skroef net folje kin. De hegere L / D dat komt mei it is in bonus, gjin tafal.
En lês de wenning rige ek. It is dejinge dy't rêstich beslút oft jo PC giel wurdt.

Hoe L / D beynfloedet Shot Grutte
Strictly set L / D gjin skotgrutte yn. Diameter en stroke do: skot folume is de skroef syn dwerstrochsneed gebiet fermannichfâldige mei hoe fier it reizget.
Mar op in echte masine kinne jo se net skiede, om't deselde diameter dy't jo skot stelt, ek jo L / D ynstelle. Kies de lytse skroef foar in lyts precision diel, en jo hawwe keazen in hegere L / D op itselde momint.
De praktyske konsekwinsje is in lokkich. De skroef dy't jo de lytse skot jout, jout jo ek mear melting lingte per gram materiaal en hegere ynjeksje druk. Dy trije eigendommen passe by deselde baan, dêrom rint de hannel faker skjin út.
Wêr't it ophâldt fan bliid te wêzen is as jo in diel op 'e ferkearde skroef twinge. Rin in heul lyts skot op in skroef mei grutte diameter en jo krije it minste fan beide: in lege L / D, in enoarm barrelvolumint relatyf oan jo skot, en materiaal dat fierstente lang troch waarmte fytst.
Ferbliuwstiid: De kwaliteitsmoardner dy't jo kinne berekkenje
Ferbliuwstiid is hoe lang in opjûn stik polymeer hjit binnen de loop bliuwt foardat it ynjeksje wurdt. It is it meast ûnderskatte nûmer yn ynjeksjefoarmjen, en jo kinne it yn tritich sekonden skatte.
Ferbliuwstiid ≈ (barrel shot kapasiteit ÷ jo shot grutte) × syklus tiid
Beide kapasiteiten yn deselde ienheden. Nim skot kapasiteit út de masine syn wurdearring.
Wurkje in foarbyld. In masine beoardiele op 200 g skotkapasiteit, dy't in diel fan 20 g draait op in syklus fan 30 sekonden. De ferhâlding is 10, sadat de smelt troch sawat tsien syklusen sit. Ferbliuwstiid is sawat 300 sekonden, of fiif minuten.
Fiif minuten by smelttemperatuer is in lange tiid foar PC, POM, PET, of PVC. Neat oer jo ynstellings is ferkeard. It diel is gewoan te lyts foar it barrel, en it materiaal is koken wylst it op syn beurt wachtet.
Ferpleats dy baan no nei in lytsere skroef. Shotkapasiteit sakket nei bygelyks 80 g. Itselde diel fan 20 g brûkt no in kwart fan it vat, de smelt sit troch fjouwer syklusen ynstee fan tsien, en de ferbliuwstiid falt nei sawat twa minuten.
Jo hawwe gjin setpoint feroare. Jo hawwe de skroefdiameter feroare, en it degradaasjeprobleem gie mei.
De 20-80% Shot Kapasiteit Ben
Algemien oanhelle yndustrybegelieding is om jo skot earne te hâlden tusken rûchwei 20% en 80% fan 'e beoardielde skotkapasiteit fan 'e masine. Befêstigje de band tsjin jo masine syn hânboek, mar de logika efter it hâldt oeral.
Under de ben, ferbliuwstiid rint lang. Materiaal makket tefolle reizen troch de waarmte, en waarmtegefoelige harsen degradearje. Dit is it mislearjen dat de formule hjirboppe fangt.
Boppe de ben, twa dingen brekke. D'r is net genôch barrel oer om in goed kessen te hâlden, sadat it ynpakken inkonsistint skot nei skot wurdt. En de skroef hat minder tiid en lingte om in hast folsleine barrel fan materiaal te smelten, dus smeltkwaliteit lijt krekt as jo it measte derfan freegje.
Lân yn 'e midden fan' e band en de masine hat romte om te wurkjen. As jo diel bûten it sit, is de juste fix in oare skroefdiameter, as in oare masine, net in heroyske set fan prosesynstellingen.
Hoe L / D beynfloedet Melt Quality
Lengte is smeltkapasiteit, en smeltkapasiteit is kwaliteit.
Mear L / D jout mear folsleine smelten.Fêste pellets moatte fierder reizgje tsjin de hite barrel muorre, sadat minder fan harren oerlibje as unmelts. Hurde flekken en linsfoarmige ynklúzjes yn it diel binne melting mislearrings, en lingte fjochtet se.
Mear L / D jout mear homogene melt.Temperatuer evenredich, kleur en filler fersprieden better, en de melt oankomst by de kontrôle ring is mear konsekwint fan skot nei skot. Dat ferskynt as in breder prosesfinster.
Mear L / D jout ek mear termyske skiednis.Deselde lingte dy't yngeand smelt, hâldt ek materiaal langer, en foar PVC, PC, POM en PET is dat in kosten, gjin foardiel.
Sa melt kwaliteit is net in gefal fan mear is better. It is in lykwicht: genôch lingte om folslein te smelten, net safolle vatvolume dat it materiaal te lang wachtet om te brûken. As smeltkapasiteit jo spesifike beheining is, ferheget in barriêreskroef it sûnder in millimeter barrel ta te foegjen.
Kieze L / D en Diameter troch Resin en Part
Set de hannelingen byinoar en de kar falt út 'e hars en it diel.
| Jo situaasje | Lean nei | Wêrom |
|---|---|---|
| Lytse, tinne muorre presyzje dielen | Lytsere skroef, hegere L / D | Hegere ynjeksje druk follet tinne seksjes; goed smelten per gram; koarte ferbliuw |
| Heat-sensitive hars (PC, POM, PET, PVC) | Lytsere skroef foar it skot; koartere ein fan de L / D ben | Ferbliuwstiid is de fijân. Hâld it skot grut relatyf oan barrel kapasiteit |
| Technyske hars mei hege viskositeit | Lytsere skroef, hegere L / D | Druk nedich om te foljen en lingte om goed te smelten |
| Grutte shots, commodity hars (PE, PP, PS) | Gruttere skroef, legere L / D | Kapasiteit liedt; dizze harsens tolerearje de fermindere melting lingte |
| Dikke muorre dielen, trage syklusen | Gruttere skroef, watch ferbliuw | Lange syklusen fermannichfâldigje ferbliuwstiid. Recalculate foardat commit |
| Glas-fol of abrasive ferbining | Diameter per diel; feroarje deoerflak | L/D folget it diel. De wear antwurd is in bimetallyske boring, net in oare lingte |
| Unmelts by hege útfier | Deselde diameter; barriêre skroef | Jo moatte melting kapasiteit, net barrel lingte. It barrel feroaret yn elts gefal net |
Notysje de lêste twa rigen. Twa fan 'e meast foarkommende problemen dy't molders ús bringe, binne hielendal gjin L / D-problemen, en it keapjen fan in oare skroefdiameter om se op te lossen fergriemt it jild.
Algemiene L / D flaters yn Molders
- Kopiearje in extrusion L/D.In 30: 1 nûmer út in extruder tafel tapast op in ynjeksje skroef negearret de ferbliuw-tiid probleem dat definiearret Molders. De twa masines dogge ferskillende banen.
- Oannimme langer is better.Mear lingte is mear smeltenenmear termyske skiednis. Op waarmte-gefoelige hars wint de twadde en it materiaal degradearret.
- Negearje de shot-to-kapasiteit ratio.It meast foarkommende kwaliteitsprobleem dat wy sjogge nei geometry is in lyts diel dat yn in grutte barrel kokt. Nimmen kontrolearret it, om't it net op in ynstellingsskerm stiet.
- Leauwe L / D kin feroare wurde op in besteande masine.It kin net. De barrel sets L. Allinne de diameter is josels te kiezen.
- Blaming L / D foar in melting probleem.As unmelts allinich ferskine by hege útfier, is jo smeltkapasiteit koart, net jo vat. In barriêre skroef fixearret dat yn deselde barrel.
- Blaming L / D foar in wear probleem.Falling útfier op deselde skroef snelheid is droegen klaring, net mjitkunde. Meitsje it foardat jo wat opnij ûntwerpe.

Hoe kinne jo de juste skroef bestelle
In skroeffabrikant ûntwerpt fan wat jo se fertelle. Stjoer dizze, en de diameter en mjitkunde oanbefelling folget.
- Masinemerk, model en hjoeddeistige skroefdiameter.In nammeplaat foto covers it grutste part fan it, en it fertelt ús de barrel lingte jo wurkje binnen.
- Rated shot kapasiteit fan 'e masine,as jo witte it, en jo eigentlike diel gewicht.
- Cycle tiid.Mei de twa boppesteande sifers kin ferbliuwstiid foar jo berekkene wurde.
- Hars, grade, en filler ynhâld.Dit driuwt it kompresjeprofyl en de oerflakbehanneling safolle as de diameter.
- It defekt dat jo fuort wolle.Gieljende punten by wenning. Unmelts punt by smeltkapasiteit. Koarte shots wize op druk of op de check ring. Elk hat in oar antwurd.
- In tekening, of jo fersliten skroef.Of lit ús bouwe nei jo masine. In droegen diel wurdt mjitten op CMM-apparatuer oant ± 0,01 mm en de mjitkunde rekonstruearre.
Wêrom wurkje mei Nanhaiya
Stjoer ús it dielgewicht, de syklustiid en it masinemodel, en wy sille de rekenen foar ferbliuwstiid útfiere foardat wy jo wat sitearje. Soms is it antwurd in oare screw diameter. Soms is it in barriêre skroef yn 'e loop dy't jo al hawwe. Sa no en dan is it dat jo wurk heart op in oare masine, en wy sille sizze dat.
As in nije skroef it antwurd is, hat Nanhaiya boudynjeksje moulding screwsen barrels foar mear as tweintich jier, yn 38CrMoAlA, 42CrMo, SKD-61, en roestfrij stiel, nitriderd of bimetallysk mei in 2,5-3 mm wolfraam-bearing alloy laach op oant 62 HRC dêr't de feed freget it.
Wy bouwe nei jo tekening, machine model, of droegen sample, meiferfangingskompatibel mei grutte masine merken, in minimum folchoarder fan ien set, en in offerte binnen 12 timer.
Fjochtsje giel, unmelts, of koarte shots? Stjoer jo masinemodel, dielgewicht, syklustiid, en hars. Wy sille jo fertelle oft it L / D, diameter, smeltkapasiteit, as wear is, en offerje binnen 12 oeren.
Fa in Screw oanbefellingFaak stelde fragen
Wat is in typyske L / D-ferhâlding foar in ynjeksjefoarmskroef?
De measte ynjeksje screws rinne tusken 18:1 en 25:1, mei 20:1 oan 22:1 de mienskiplike grûn op algemien-purpose masines. Heat-gefoelige harsen favorearje it koartere ein, om't materiaal minder tiid hyt trochbringt. Engineering plastics dy't nedich yngeand smelten favors it langere ein.
Kin ik de L / D-ferhâlding feroarje op myn spuitmasjine?
Net direkt. De lingte wurdt fêstmakke troch de loop, dy't yn 'e masine bewurke wurdt. Wat kinne jo feroarje is de skroef diameter, en omdat L bliuwt itselde, jout in lytsere diameter automatysk in hegere L / D. Dy inkele kar feroaret ek jo skotkapasiteit en beskikbere ynjeksjedruk.
Beynfloedet L / D-ferhâlding de skotgrutte?
Yndirekt, en ûnskiedber. Shot folume komt út screw diameter en stroke, net út L / D. Mar op in fêste barrel set de diameter dy't jo skot ynstelt ek jo L / D. Kies in lytsere skroef foar in lytsere skot, en jo krije tagelyk in hegere L / D en hegere ynjeksjedruk.
Hoe berekkenje ik ferbliuwstiid yn spuitgieten?
Diel de nominearre skotkapasiteit fan 'e masine troch jo werklike skotgrutte, fermannichfâldigje dan mei syklustiid. In 200 g-masine dy't in 20 g-diel draait op in syklus fan 30 sekonden jout sawat 300 sekonden, of fiif minuten, ferbliuw. Dat is in lange tiid om PC, POM, PET, of PVC op smelttemperatuer te hâlden.
Wêrom is ynjeksje L / D koarter as extrusion L / D?
Want in ynjeksjeskroef wurket yn barsten. It plasticizes in skot, dan stopet wylst de masine injects en de skimmel koelt, en de melt yn 'e loop sit hjit de hiele tiid. In extruder rint kontinu en neat wachtet. Ekstra barrel lingte op in ynjeksje masine is ekstra termyske skiednis, net allinnich ekstra melting kapasiteit, sadat ynjeksje screws bliuwe koarter.
Hokker persintaazje vatkapasiteit moat myn skot brûke?
Algemien oanhelle begelieding is rûchwei 20% oant 80% fan rated skotkapasiteit, en jo masinehantlieding is de autoriteit. Under dy band rint ferbliuwstiid lang en waarmtegefoelige materiaal degradearret. Dêrboppe is d'r gjin romte foar in goede kessen en minder tiid om in hast fol barrel te smelten.
Is in hegere L / D better foar ynjeksjefoarmjen?
Net automatysk. Mear lingte jout mear folsleine smelten en in mear unifoarme smelting, wat de kwaliteit ferbettert. It hâldt ek mear materiaal langer waarm, wat waarmtegefoelige harsen degradearret. De juste L / D smelt jo materiaal folslein sûnder it langer te hâlden dan it nedich is.
Myn dielen binne giel. Is dat in L/D-probleem?
Meastal is it in ferbliuw-tiid probleem, dat is in skot-grutte-to-barrel kapasiteit probleem. Rin earst de wenningberekkening út. As in lyts diel yn in grut barrel kokt, sil gjin temperatuerynstelling en gjin skroefgeometry it reparearje. In lytsere screw diameter, of in lytsere masine, sil.