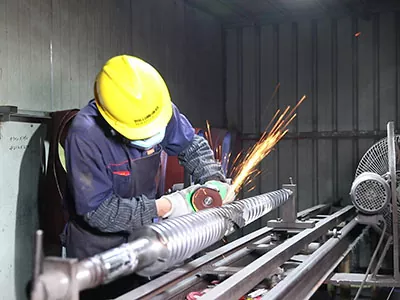
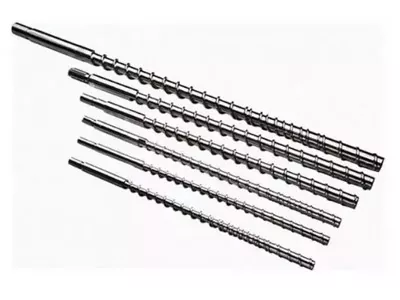
Anextruder skroef barrelis it hert fan in plestik extruder - in draaiende skroef binnen in ferwaarme barrel dat smelt plestik en pompt it foarút by fêste druk. Kieze foar de rjochter komt del op trije dingen: detype(single screw, twin screw, koanyske of parallel), demateriaalit moat rinne (wat it oerflak stelt - nitreare foar skjinne harsen, bimetaal foar abrasive of korrosive), en hoe't it isoantsjutte en boud. Krij dy goed en it rint jierrenlang. Dizze gids giet troch alle trije.
Wat jo ekstruearje - piip, profyl, film, sheet, compound of pellets - deextruder skroef barrelis it diel dat it eigentlike wurk docht. It is ek it diel dat draacht, en it meast wierskynlik om te besluten oft jo line rint skjin en yn spec of fjochtsje jo op kwaliteit en downtime. Dizze gids lûkt it hiele ûnderwerp byinoar: wat in skroef barrel is, de soarten, de materialen, hoe't jo ien oerienkomme mei jo materiaal, en hoe't jo in ferfanging oantsjutte dy't duorret. Wy hawwe boud screws en barrels foar mear as 20 jier, dus wy sille hâld it rjocht en praktysk, en wize jo op djipper gidsen wêr't jo nedich hawwe se.
Wat is in Extruder Screw Barrel?
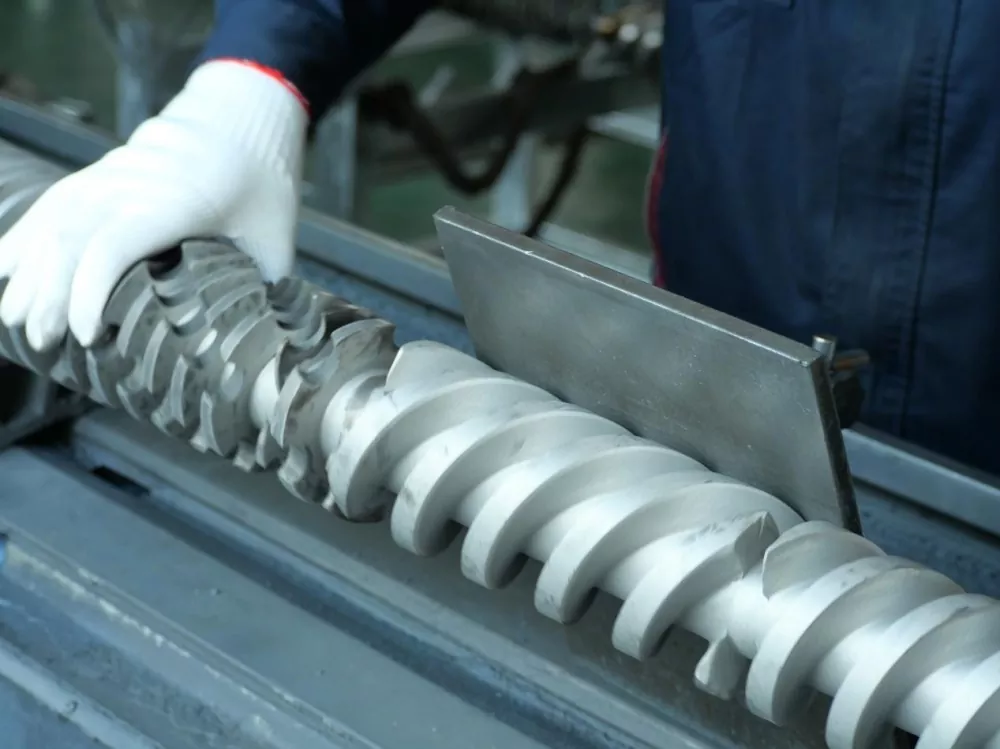
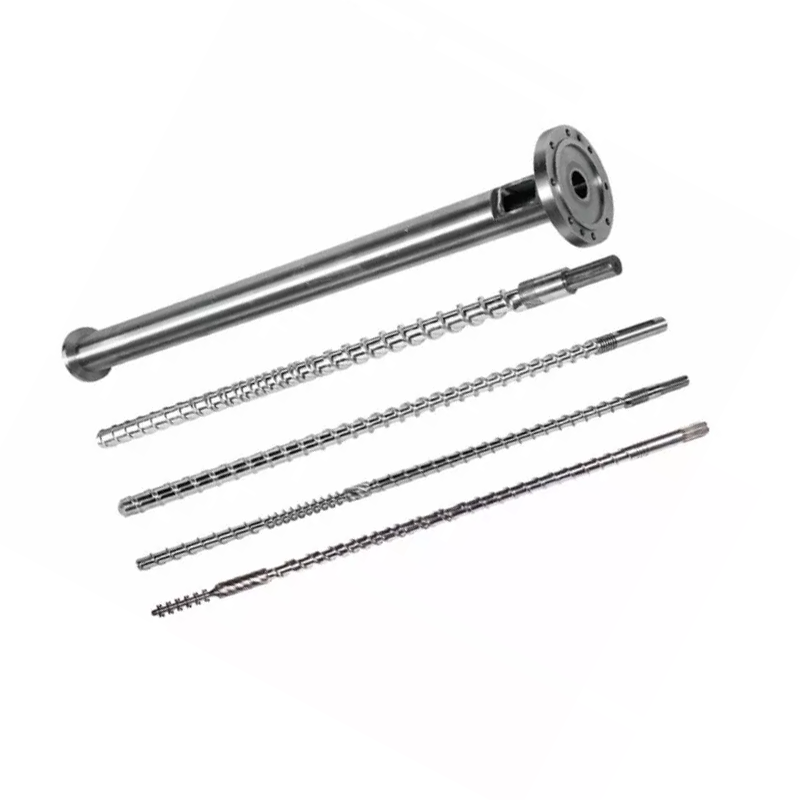
Anextruder skroef barrelis de kearn gearkomste fan in plestik extruder: in krekt machined skroef draait binnen in ferwaarme silindryske barrel. Fêste plestik - pellets of poeder - giet yn by de feed ein. As de skroef draait, waarmte út 'e loop en skear út' e skroef smelt it materiaal, en de skroef mjitkunde conveys en pressurizes it, triuwe in unifoarm melt út troch de die oan 'e fierste ein.
De skroef en de loop binne in oerienkommende pear, net twa aparte dielen. De lytse klaring tusken de skroefflechten en de loopboring is wat de útfier en smeltkwaliteit kontrolearret - iepenje dy klaring troch slijtage en de masine ferliest beide. Dat is wêrom de twa binne ûntwurpen, boud, en ferfongen tegearre, en wêrom de skroef barrel sit yn it sintrum fan alle extrusion of ynjeksje proses.

Hoe wurket in Screw Barrel
De measte extruder screws dogge harren wurk oer trije sônes lâns de skroef syn lingte. Defeed sônenimt fêst materiaal yn en begjint it foarút te bewegen. Dekompresje sône- dêr't de skroef kanaal krijt ûndjippere - compacts en smelt it plestik troch waarmte en skuorre. Demjitsônedan pompt it gesmolten plestik foarút op in fêste, kontrolearre druk, klear foar de die.
Waarmte komt fan twa plakken: de barrelheaters en de meganyske skuorre fan 'e skroef dy't it polymeer bewurkje. Balanse se goed en it materiaal plasticizes gelijkmatig sûnder oververhitting. It heule ding wurket allinich fanwegen dy tichte skroef-tot-barrel-klaring - it is wat stopet dat de smelt efterút oer de flechten glide. Build tolerânsje en oerflak hurdens hâlden dy klaring strak oer de tiid, dat is krekt wêrom materiaal kar en manufacturing kwaliteit saken sa folle as skroef design.
Om it barrel sitte kachelbands groepearre yn sônes, elk holden op in ynstelde temperatuer, mei koeling oan 'e hân, sadat de smelt nea oververhitt. Oan it fierste ein jout de die de smelt syn definitive foarm. De taak fan 'e gearkomste is om te leverjen dy't stjerre in smelt dy't unifoarm is yn temperatuer en druk - om't elke fariaasje streamopwaarts ferskynt as in defekt yn it produkt streamôfwerts.
Soarten Extruder Screw Barrel
"Screw barrel" beslacht ferskate ûnderskate masines. De juste hinget ôf fan oft jo proses moatpompin materiaal ofmixit.
Single Screw
A inkele screwrint ien skacht yn in rûne boring. It oerbringt en pompt ekstreem goed, wat it it ekonomyske wurkhynder makket foar hege folume extrusion fan ien konsekwint materiaal - piip, profyl, blêd, film en draadcoating. Wat it net docht is yntinsyf mingen.
Twin Screw
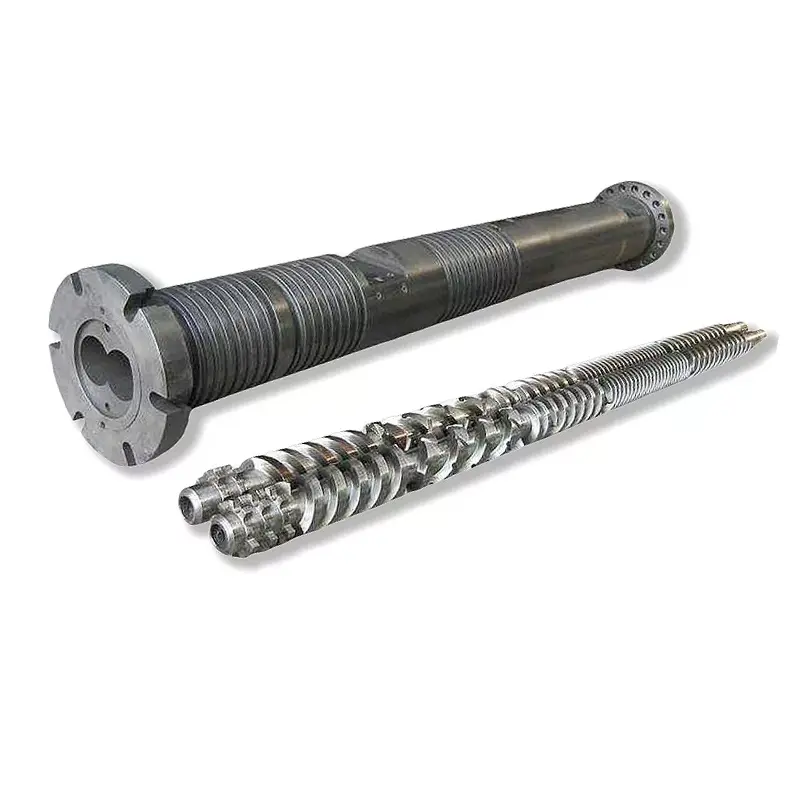
In twilling screw rint twa intermeshing shafts yn in figuer-acht boring. Dat meshing is it punt: it jout yntinsyf mingen, posityf oerbringen, en strakke kontrôle oer skjirre en ferbliuwstiid, dat is de reden dat twillingskroeven gearstalling, masterbatch, reaktive extrusion en drege of ynfolle materialen behannelje. As jo weagje de twa, ús gids oaninkele screw vs twin screw extrudersgiet djip op 'e trade-off.
Parallel vs Conical Twin Screw
Twin screws split wer troch foarm. INparallel twin screwhâldt in konstante diameter en brûkt modulêre,reconfigurable eleminten - de alsidige kar foar gearsetting en hege útfier. INkonyske twin screwtapers út in breed feed ein oan in smel ôffier, it jaan fan in grutte feed kiel en hege koppel op lege snelheid - de klassike masine foar stive PVC piip en profyl. Wy fergelykje se yn detail ynkoanyske vs parallelle twin screw extruders.Twin screws binne ek of co-rotearjend (bêste mingen) of counter-rotearjend (hege druk, mienskiplik foar PVC).

Injection Moulding Screw Barrel
Anynjeksje moulding skroef barrelwurket op itselde melt-en-ferfier prinsipe, mar is boud foar de reciprocating syklus fan in ynjeksje masine ynstee fan trochgeande extrusion. De ûndersteande oerflak- en materiaallogika jildt der krekt itselde foar.
Yn ien eachopslach, hjir is hoe't de haadtypen oppakke:
| Type | Bêste foar | Mixing | Typyske produkten |
|---|---|---|---|
| Single screw | Hege folume extrusion fan ien materiaal | Leech | Pipe, profyl, blêd, film |
| Parallel twilling | Compounding, hege útfier, fleksibiliteit | Heech | Ferbinings, masterbatch, pellets |
| Konyske twilling | Kompakte PVC pipe & profyl | Heech | UPVC buis, profyl, WPC |
| Injection screw | Injection moulding syklus | Fariearret | Foarmen dielen |
Wêr Extruder Screw Barrels wurde brûkt
Itselde kearnkomponint ferskynt yn 'e heule plestikyndustry, konfigureare foar de baan by de hân. Yn pipe- en profyllinen foarmje it PVC, PE en PPR. Yn film en blêd fiedt it de die dy't ferpakking en karton makket. By it komponearjen minget it polymeren mei fillers, pigminten en tafoegings yn pellets, en it rint ek masterbatchproduksje. It driuwt recyclinglinen dy't skrot en opnij slypjen, kabel- en draadcoating, en de wjersidige barrels yn ynjeksjefoarmmasines opnij ferwurkje. Oeral dêr't plestik wurdt smolten en foarme, in skroef en barrel docht it smelten. Wat feroaret fan de iene yndustry nei de folgjende is it type, it oerflak en de mjitkunde - dat is krekt wêrom in soarchfâldige spesifikaasje mear is as in katalogusdielnûmer.
Screw Barrel Materialen en Surface Treatments
In skroef barrel libbet yn in strafbere omjouwing - waarmte, druk, wriuwing, en faak abrasive of corrosive materialen. De basis stiel jout it sterkte; de oerflak behanneling jout it wear en corrosie ferset. Twa oerflakken dominearje.
Basis Staal en Nitriding
De mienskiplike basis is in nitriding stiel lykas38 CrMoAlA. Gas nitriding ferhurdet in tinne saak oan it oerflak, it jaan fan goede slijtage ferset foar skjinne, unfilled harsen lykas PE, PP, en ABS tsjin in ferstannige kosten. In nitrideskroef barrelis de ekonomyske, betroubere kar as it materiaal net foaral abrasive of corrosive is.
Bimetaal
Foar abrasive of corrosive plicht, in bimetallic barrel fuses in folle hurder, dikker alloy laach binnen de boring - nikkel-basearre foar corrosie, wolfraam-carbide-ryk foar abrasion - oer in taaie basis stiel. It kostet mear, mar it duorret folle langer wêr't in nitride oerflak soe drage troch. Op ús eigen bimetallyske barrels nimme wy de boarring nei sawat 62 HRC, wêr't in protte winkels stopje by 58. De folsleine ferliking is yn ús gids foarbimetaal vs nitride skroef barrels.
De skroef wurdt ek behannele
Oerflak ferhurding is net allinnich in barrel baan. Lykas nitriding, skroef flechten wurde faak hardfaced - in wear-resistant alloy laske op 'e flecht lannen, de heechste wear punt op' e skroef - sadat de skroef hâldt tempo mei de boring. As in skroef en barrel drage op ferskillende tariven, driuwt de klaring ôf en kwaliteit lijt, sadat de twa wurde ferhurde om te wurkjen en te dragen as in matched pear, net as aparte dielen.
De skroeffat oanpasse oan jo materiaal
Dit is wêr de measte screw-barrel besluten wurde wûn of ferlern. It materiaal dat jo útfiere stelt it oerflak dat jo nedich binne - net oarsom. In flugge kaart:
| Materiaal | Main bedriging foar it barrel | Oanrikkemandearre oerflak |
|---|---|---|
| Clean PE / PP / ABS | Milde wearze | Nitreare |
| Sterke PVC | Corrosie + wat abrasion | Bimetaal (basearre op nikkel) |
| Glêsfolle / mineraalfolle | Swiere abrasion | Bimetaal (karbidryk) |
| WPC (hout + filler) | Sterke abrasion (+ korrosje as PVC-basearre) | Bimetaal (karbidryk) |
| Recycled / fersmoarge feed | Abrasion + ûnbekenden | Bimetaal |
Twa materialen fertsjinje har eigen toanielboek.PVCis korrosyf om't it sâltsûr frijlit as it ferwurket, dus it hat in korrosjebestindich bimetaal oerflak nedich.WPCis ien fan de meast abrasive materialen yn extrusion, tank oan syn hout en minerale filler, dus it moat de hurdste alloy laach kinne jo sette yn 'e boring. Spesifisearje it oerflak foar it materiaal, elke kear.
Key Spesifikaasjes: Diameter, L / D en kompresje
Beyond type en oerflak foarmje in pear spesifikaasjes hoe't in skroef barrel prestearret. Jo hoege gjin skroefûntwerper te wêzen om ien te boarnen, mar it helpt om te witten wat se betsjutte.
- Diameter- grutte oan jo masine en doelútfier. Screws en barrels wurde makke oer in breed skala oan diameters te passe alles út lytse profyl linen oan grutte extruders.
- L/D ferhâlding- de lingte fan de skroef dield troch syn diameter. In langere L / D jout mear tiid om te smelten en te mingjen; in koartere is kompakter. De juste wearde hinget ôf fan it materiaal en it proses.
- Kompresje ratio- hoefolle de skroef kanaal ûndjip fan feed nei metering. Hegere kompresje wurket guon materialen hurder; waarmte-gefoelige polymers lykas PVC favorearje in sêfter ferhâlding.
Dizze binne ynsteld op it materiaal en de baan, dat is krekt wêrom in makke-to-spec barrel in generike slacht. Jou jo makker de masine, it materiaal en de útfier, en de mjitkunde folget dêrwei.
Algemiene problemen en wat se wize op
As in line driuwt út spec, liedt it spoar faak werom nei de skroef en de barrel. In rappe diagnostyk:
- Utfier falle op deselde skroef snelheid- droegen klaring, it klassike earste teken.
- Surging of ynstabile druk- wear, as in feed- of temperatuerprobleem.
- Swarte flekken en degradaasje- materiaal dat bliuwt yn droegen gatten of sit op in korrodearre oerflak.
- Min mingd of unmelted materiaal- it ferkearde type skroef foar de baan, of in droegen skroef.
- Pitting op 'e skroef of boring- corrosie, meastal it ferkearde oerflak foar it materiaal.
Elk symptoom kin ferskate oarsaken hawwe, mar twa of trije byinoar wize hast altyd op in droegen of ferkeard oantsjutte barrel. It mjitten fan de slijtage fertelt jo hokker - en oft de fix in reparaasje of in ferfanging is.
Wear, ûnderhâld en ferfanging
Elke screw barrel draacht úteinlik - de ienige fraach is hoe fluch, en dat hinget ôf fan it materiaal en hoe't de masine wurdt rinne. Slijtage docht bliken as fallende útfier mei deselde skroefsnelheid, tanimmend, min mingen, swarte spikkels, of tanimmende smelttemperatuer. De oarsaak is de klaring tusken skroef en barrel iepening foarby tolerânsje.
As jo dizze tekens sjogge, mjit dan foardat jo hannelje: de diameter fan 'e skroefflecht, de loopboring en de radiale klaring tsjin de orizjinele spec. Soms kin de skroef wer opboud wurde wylst de loop noch goed is; ienris de boring is droegen foarby tolerânsje, ferfanging is meastal de ekonomyske fix. Us gids oanwannear te ferfangen in droegen skroef barrelgiet troch it mjitten fan slijtage en beslute reparaasje tsjin ferfange. In pear gewoanten stretch it libbensdoer: oerienkomme mei it oerflak oan it materiaal, hâld fersmoarging út 'e feed, hâld temperatueren yn berik, en log klaring lêzingen by elke tsjinst.
Hoe kinne jo in Extruder Screw Barrel kieze en opjaan
It gearlûke, it kiezen fan in skroeffet is trije besluten yn folchoarder:type, doeoerflak, doespesifikaasje. Wurkje troch har en jo sille net fier ferkeard gean.
- Type- pompt jo proses ien materiaal (single screw) of mix en compound (twilling screw)? Kompakt PVC of profyl wurk wiist op koanyske; hege útfier en fleksibiliteit punt nei parallel.
- Oerflak- nitreare foar skjinne harsen, bimetaal foar abrasive of korrosive materialen. As jo twifelje oer in folle of PVC-materiaal, gean dan bimetallysk.
- Spesifikaasje- diameter, L / D, en kompresje oerienkomt mei jo masine, materiaal en útfier.
Om in krekte offerte te krijen en in barrel dy't direkt yn falt, jou jo makker de masine en it model, de skroefdiameter en L / D (as de orizjinele tekening), de materiaal- en fillerlading, en de doelútfier. Gjin tekening? In droegen stekproef is genôch om in krekte ferfanging omkearde te meitsjen - as in opwurdearre mei in hurder oerflak dan it diel dat jo mei pensjoen geane.
Wêrom wurkje mei Nanhaiya
Wy hawwe mear dan tweintich jier bestege oan it bouwen fan extruderskroeven en barrels fan elk type -inkele screw, parallel twin screw, konyske twin screw, enynjeksje moulding- yn 38CrMoAlA nitreare stiel en bimetallyske alloys, mei bimetallyske boring hurdens oant 62 HRC, tolerânsje kontrôle, en dynamyske lykwicht testen op elke set. Mei mear dan 500 kliïnten en mear as twa desennia fan ûnderfining, bouwe wy ferfangings kompatibel mei grutte merken lykas KraussMaffei, Cincinnati, en Jwell, wurkjen fan jo masine model, in tekening, of in stekproef. Fertel ús jo materiaal, masine en útfier, en jo sille binnen tolve oeren in oanbefelling en offerte op maat hawwe.
Need de rjochter screw barrel, of in ferfanging foar jo line? Stjoer jo masine, materiaal en útfier - krije in oanbefelling en offerte binnen 12 oeren.
Krij in offerteFaak stelde fragen
Wat is in extruder screw barrel?
It is it kearnwurkdiel fan in plestik extruder - in draaiende skroef yn in ferwaarme barrel. It nimt bêst plestik oan ien ein, smelt it mei waarmte en skuorre, en pompt in unifoarme smelt út it oare ein by fêste druk. De skroef en barrel wurkje as in oerienkommende pear, en de lytse klaring tusken har kontrolearret útfier en kwaliteit.
Wat is in extruder screw barrel makke fan?
De basis is normaal in nitriding stiel lykas 38CrMoAlA, ferhurde troch gas nitriding foar skjinne harsen. Foar abrasive of korrosive materialen is it bimetallysk - in hurde, wear- en korrosjebestindige legere laach fusearre yn 'e boring oer in stoere basisstiel. It oerflak wurdt keazen foar it materiaal dat jo rinne.
Wat binne de wichtichste typen fan skroef barrel?
Single screw en twilling screw. Twin skroef splitst yn parallel en koanysk, en yn ko-rotearjende en tsjin-draaiende, plus d'r binne ynjeksjefoarming skroef barrels. Single screws pomp foar hege-folume extrusion; twilling screws mix en gearstalling; koanyske twilling past kompakt PVC en profyl rigels.
Hoe lang duorret in extruder screw barrel?
In goed ûnderhâlden duorret normaal tusken 3 en 10 jier. It hinget ôf fan it materiaal, de oerflakbehanneling, de bedriuwsbetingsten en ûnderhâld - abrasive en korrosive materialen ferkoartje it, skjinne harsen en in bimetaal oerflak ferlingje it.
Hoe kin ik de juste kieze?
Trije stappen: kies it type dat jo proses nedich is, kies it oerflak foar jo materiaal, kom dan oerien mei diameter, L / D, en kompresje oan 'e baan. Jou de makker jo masinemodel, materiaal en útfier - in tekening of stekproef makket it krekt.
Kinne jo in ferfanging meitsje foar elke masinemerk?
Ja. Wy bouwe ferfangende skroeven en barrels dy't passe by grutte extruder- en ynjeksjemerken - KraussMaffei, Cincinnati, Jwell - fan jo masinemodel, in tekening of in stekproef. Stjoer de details foar in offerte binnen 12 timer.