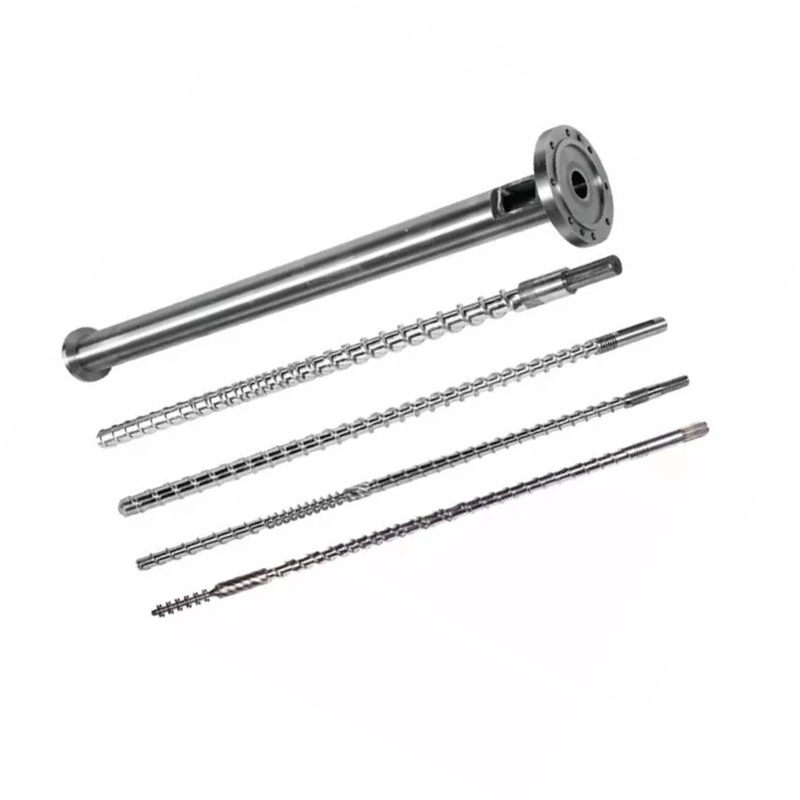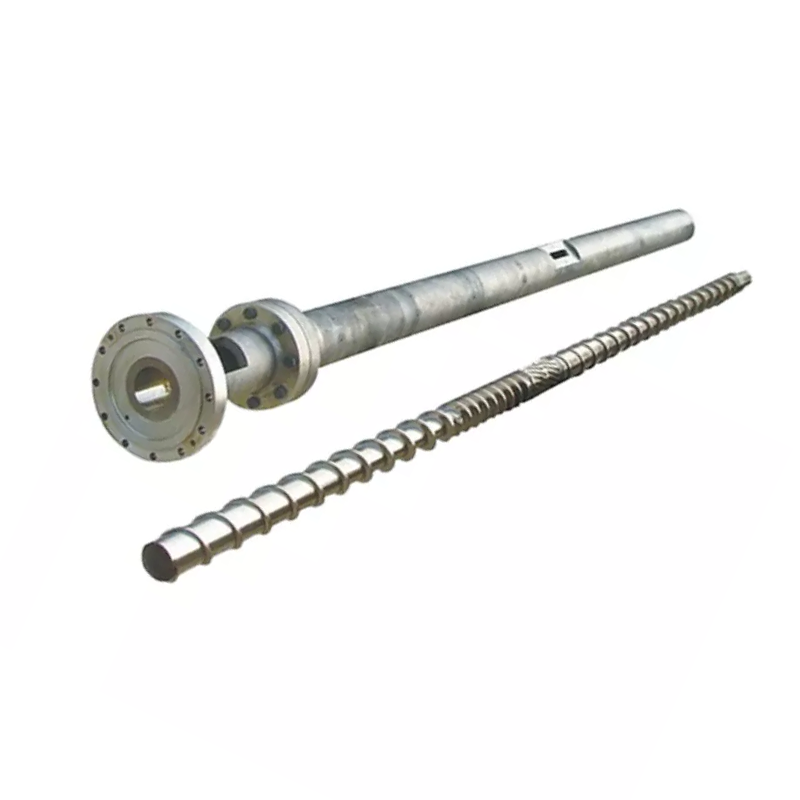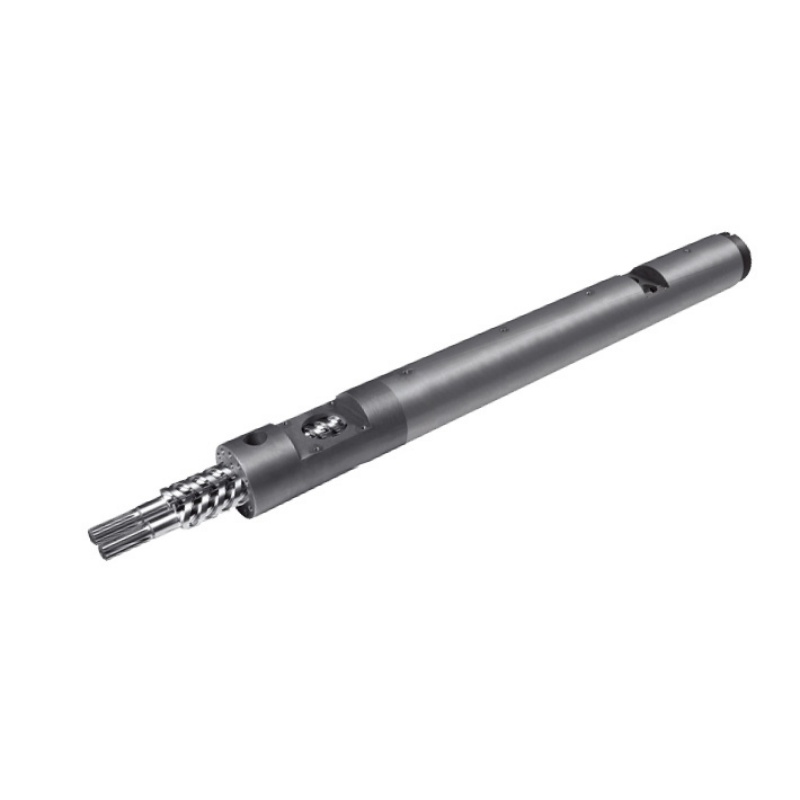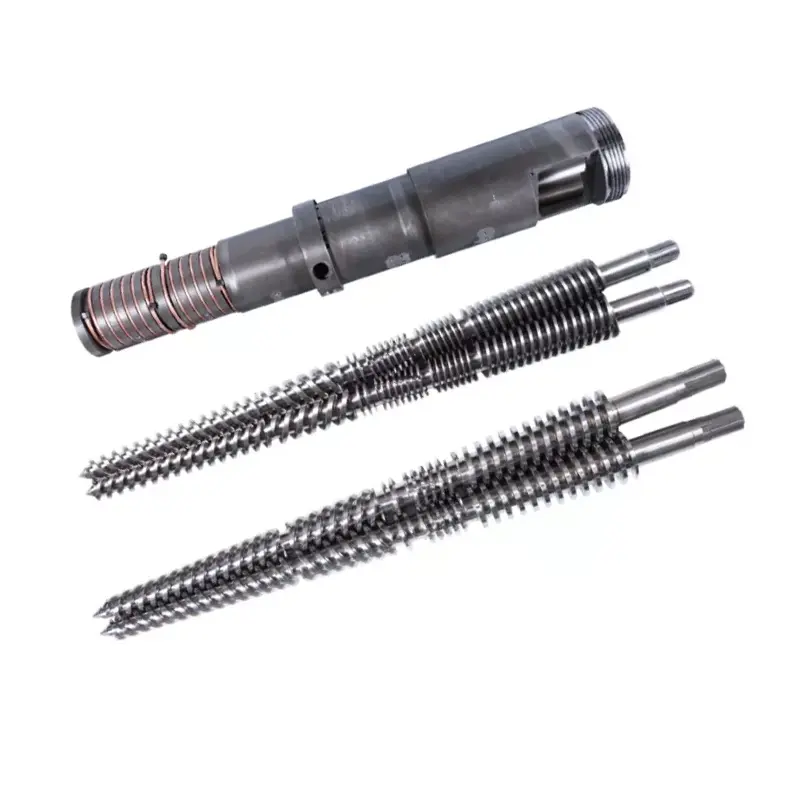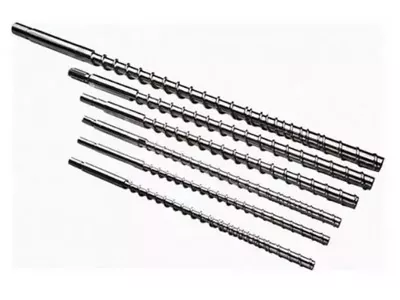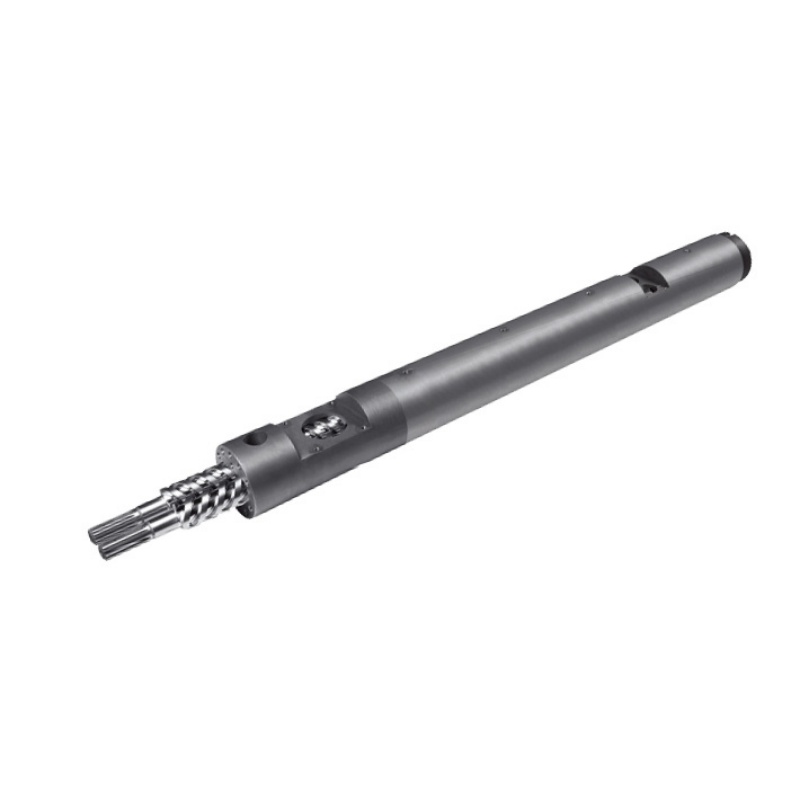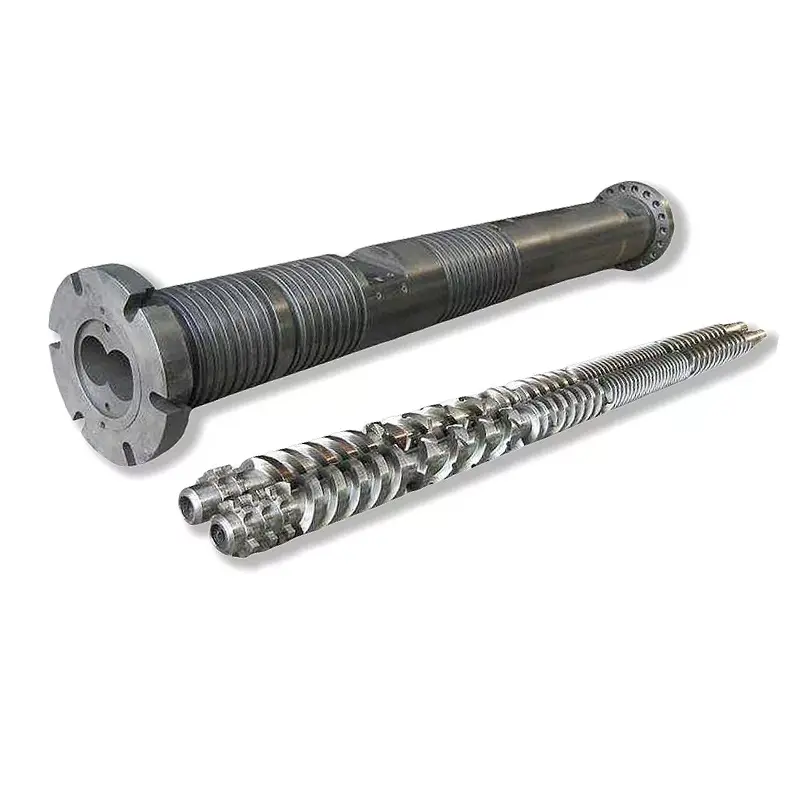
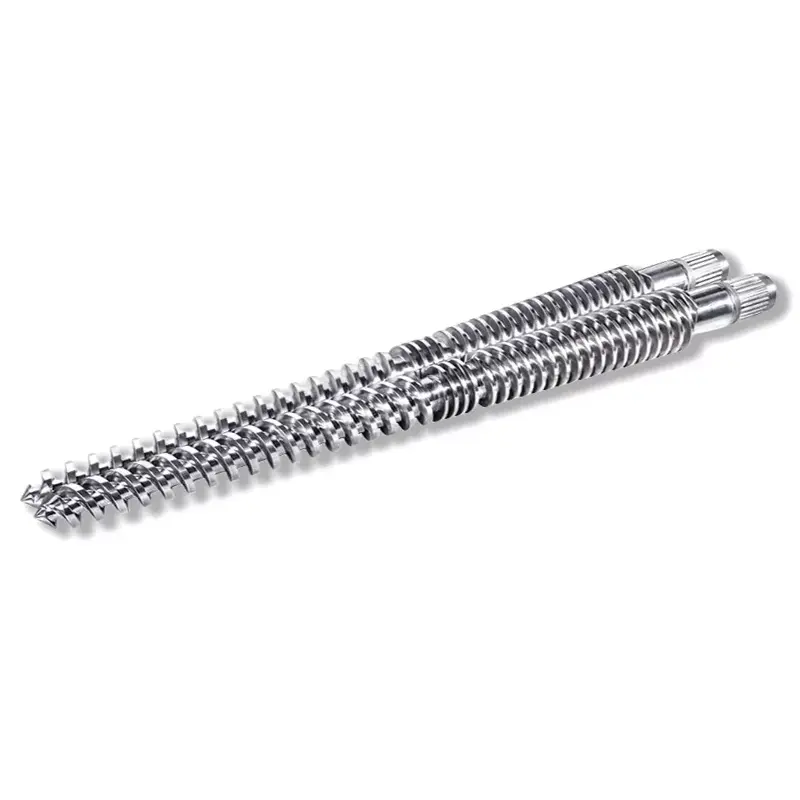
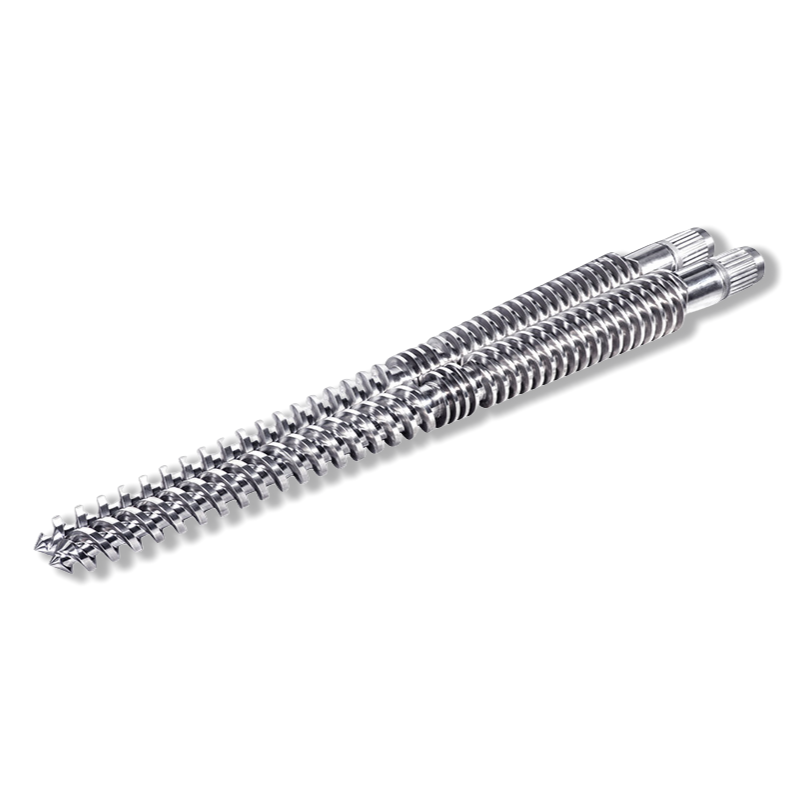
A konyske twin screw barrelhâldt twa tapered screws njonken inoar yn in barrel waans boringen smel út de feed ein rjochting de die. Dat taper is it hiele ûntwerp. It jout in grutte yntak foar poeder mei lege tichtheid, in kompresje dy't stadichoan opbout ynstee fan abrupt, en tanimmende druk nei in koarte ûntslach. It resultaat is stadichoan kompresje, sêft skuorjen, en sterk ferfier, dat is krekt wat skuorgefoelige en waarmgefoelige materiaal lykas stive PVC nedich is.
Rin yn elke PVC-pipe of profylplant en de masine op 'e line is hast wis in koanyske twillingskroef. Dat is gjin tafal fan de skiednis. De foarm fan 'e skroeven lost in spesifike set fan problemen op dy't PVC makket, en as jo ienris sjogge wêrom, makket de hiele masine sin.
Dizze hantlieding behannelt de meganika, de maatnotaasje dy't de measte keapers betizet, de echte applikaasjes, en de maten dy't wy bouwe.
Wat is in konyske Twin Screw Barrel?
In konyske twilling screw barrel is de plasticizing ienheid fan in konyske twin screw extruder. It hat twa dielen dy't wurkje as ien: in loop mei twa oerlappende tapered boringen, en twa tapered screws dy't sitte yn harren.
Konyskbetsjut dat de screws binne breed oan 'e feed ein en smel nei de ôffier ein. De boarringen tapere om te passen. Alles oer de masine folget út dat ienige geometryske feit.
Ferlykje dat mei inparallel twin screw barrel, dêr't beide screws hâld deselde diameter fan ein oant ein binnen in konstante figuer-acht boring. Itselde idee fan twa screws wurkje gear, folslein oare gefolgen.

Hoe kinne jo in konyske skroefgrutte lêze lykas 55/110
Elke konyske sitaat, tekening en RFQ hat in pear nûmer: 45/90, 55/110, 65/132, 80/156. Keapers sjogge dizze konstant en binne faak net wis hokker nûmer wat is. It is tritich sekonden wurdich om te regeljen.
De twa nûmers binne de twa úteinen fan 'e skroef.It lytsere oantal is de diameter by deûntslachein, dêr't de skroef moetet de die. It gruttere oantal is de diameter by defeedein, ûnder de hopper. In 55/110 skroef mjit 55 mm oan 'e tip en 110 mm by de yntak.
Lês it sa en de grutte fertelt jo yn ien eachopslach in protte. It gat tusken de twa nûmers is de taper, en de taper is wêr't de kompresje bart. De grutte ein stelt hoefolle materiaal de masine kin slikke; it lytse ein set de druk dy't it kin ûntwikkelje by de die.
Dit is ek de reden dat in konyske set net tafallich kin wurde ferfongen. Twa screws mei deselde discharge diameter, mar ferskillende feed diameter binne ferskillende masines mei ferskillende kompresje gedrach, hoewol't it earste nûmer oerienkomt.
Hoe't in konyske twilling-skroeffat wurket, stap foar stap
- Feeding.Materiaal falt yn 'e brede ein. PVC komt normaal oan as in droege blendpoeder, dat is voluminten en leech yn tichtens, en de grutte yntak jout it it folume dat it nedich is. Op in protte rigels wurdt it poeder mei krêft fiede ynstee fan litten om ûnder swiertekrêft te fallen.
- Oerbringen.De twa screws inoar yninoar, en de flecht fan de iene wipt it kanaal fan de oare. Materiaal wurdt fongen yn sletten keamers en nei foaren skood meganysk ynstee sleept troch wriuwing.
- Kompresje.As de boring smel, nimt itselde materiaal minder en minder folume yn. Lucht wurdt útdrukt, dieltsjes wurde geardrukt, en tichtens nimt stadichoan oer de lingte.
- Plasticizing.Barrel waarmte en meganyske wurk gear fusearje de kompakte poeier yn in homogene melt. Sônes wurde selsstannich ferwaarme en kuolle, sadat elke seksje de temperatuer hâldt dy't it poadium nedich is.
- Degassing.Focht en flechtich stoffen wurde ôflutsen troch in vent foardat se it oerflak fan it produkt kinne bedjerre.
- Metering en ûntslach.It smelle ein bout druk en leveret in fêste, unifoarme melt yn 'e die.
Temperatuerkontrôle is hjir mear fan belang dan by de measte extrusion. Us barrels brûke in multi-poadium ferwaarming en koeling systeem mei de sônes ferdield troch funksje, feeding, kompresje, en homogenization, sadat elke seksje kin wurde ynsteld op wat dat stadium fan plasticization eins fereasket ynstee fan folgjen ien globale setpoint.
Wêrom de Taper Matters: Trije effekten
De taper is gjin styling kar. It produsearret trije meganyske effekten tagelyk, en tegearre definiearje se wêr't dizze masine goed is.
1. In grutte intake foar lege tichtheid poeder
Rigide PVC wurdt ferwurke as in droege mingsel: harspoeder plus stabilisator, smeermiddel, filler en pigment. Dat mingsel is fluffich en fol mei lucht, dus it hat folume nedich foardat it wat oars nedich is.
De brede feed ein jout it dat folume. In skroef mei konstante diameter soe oer de hiele lingte grut wêze moatte om deselde ynlaat te slikken, wat har eigen problemen bringt oan it ûntslach ein.
2. Kompresje dy't stadichoan bouwt
Op in skroef mei konstante diameter komt kompresje út it meitsjen fan it kanaal ûndjipper, en dy feroaring hat de neiging om te barren oer in definieare oergongsseksje.
Op in konyske skroef wurdt de boring sels kontinu smel. Kompresje wurdt ferspraat oer de lingte ynstee fan konsintrearre yn ien sône, sadat materiaal wurdt wurke stadichoan leaver as geperst hurd op ien plak. Dat is wat "graduele kompresjeferhâlding" yn 'e praktyk betsjut, en waarmgefoelige materiaal profiteart der direkt fan.
3. Rising druk nei in koartere ôffier
De smel ein konsintrearret de melt yn in lytsere dwerstrochsneed, dy't bout de druk de die nedich. Tagelyk is it ôflaatdiel koart, sadat de smelt net langer hjit by hege druk sit as nedich.
Foar in polymeer dat degradearret mei tiid by temperatuer, in koarte hege-druk seksje is in funksje ynstee fan in beheining.
Sacht skjirre: Wêrom PVC einige op dizze masine
Rigid PVC hat in smel ferwurkjen finster. Wurkje it te hurd en it degradearret, wêrtroch wetterstofchloride frijkomt, dy't dan it stiel dêr't it tsjin sit, oanfalt. Wurkje it te min en it fusearret noait goed. De masine moat dat gat op elke run draaie.
Konyske twillingskroeven draaie it troch ûntwerp. Harren kombinaasje fan stadichoan kompresjeferhâlding, sêft skuorjen, en sterke transportkapasiteit past by materialen dy't gefoelich binne foar sawol skjirre as temperatuer, en PVC is it learboekgefal fan beide.
Sterke conveying is de tredde skonk en it makket likefolle as it sêfte diel. Om't de skroeven gearwurkje en materiaal meganysk triuwe, is de masine net ôfhinklik fan wriuwing om in poeder te ferpleatsen dat min grypt. Utfier bliuwt stabyl, ek al is it fied in droege blend ynstee fan pellets.
De skiekunde kant fan dit, en wat it betsjut foar oerflak behanneling, wurdt behannele yn úsPVC screw barrel gids.
Intermeshing vs Non-Yn-yngripende konyske skroeven
Konysk is net ien ding. Hoe djip de twa screws dwaande feroaret de masine syn gedrach, en wy bouwe beide konfiguraasjes.
Intermeshing konyske twilling screwsinoar yngean, sadat de flecht fan ien skroef yn it kanaal fan 'e oare rint. De sletten keamers dit skept jouwe positive conveying en yngeande, kontrolearre mingen, en de screws wipe inoar skjin as se draaie. Dit is de konfiguraasje efter de measte PVC-pipe, profyl en blêdwurk.
Non-yngripend koanyske twilling screwssitte njonken inoar sûnder mei te dwaan. It oerbringen is minder posityf en it skuorjen is leger, wat past by materiaal dat hielendal net in protte wurkjen ferneare kin.
It praktyske punt foar keapers is itselde dat jildt foar de grutte notaasje: in ferfanging moat oerienkomme mei de konfiguraasje fan 'e masine dy't jo hawwe. Nanhaiya wie ien fan 'e ierste fabrikanten fan Sina dy't har spesjalisearre yn sawol yntermeshende as net-yngripende konyske twillingskroeven, sadat in set yn beide manieren kin wurde boud.
Konysk of parallel? De Koarte Ferzje
Beide binne twilling screws. Se binne boud foar ferskate problemen.
| Konyske twillingskroef | Parallel twin screw | |
|---|---|---|
| Screw foarm | Tapered, brede feed foar smel ôffier | Konstante diameter ein oan ein |
| Kompresje | Stadichoan, ferspraat lâns de taper | Ynsteld troch kanaal djipte yn in oergong sône |
| Skeare | Sêftich | Ferstelber, kin heech wêze |
| Feed behanneling | Grutte yntak, ideaal foar bulk droech blendpoeder | Posityf ferfier, brede feed tolerânsje |
| Typyske plicht | Rigid PVC piip, profyl, sheet en board | Compounding, masterbatch, pelletizing, hege útfier rigels |
De thumbregel: as it materiaal waarmtegefoelich is en as poeder komt, wurket de taper foar jo. As de baan wurdt gearstald of hoyvolum pelletizing, wint in parallel masine meastentiids. De folsleine ferliking sit yn úskoanyske vs parallelle gids.
Wat konyske Twin Screws eins produsearje
Fjouwer famyljes dekke de útfier: profilen, lekkens, pipen en oanpaste profilen. Yn 'e praktyk betsjut dat in lange list mei deistige produkten.
PVC produkten
PVC foam boards en dekorative boards lykas plafond en muorre panielen. PVC-U wetterfoarsjenning en ôfwettering piip, conduit piip, en lytse diameter corrugated piip. Doar- en finsterprofilen, sawol kozijnen as sjerpen. Plafondpanelen en kabelbakken. Fleksibele slangen lykas túnslang en lieding, en dichtstrips foar doarren en ruten.
Feroare en gearstalde produkten
PVC hout-plestik gearstalde flier, railings, en dekorative mouldings. Calcium-karbonaat-fol PVC sheet, ynklusyf engineering matten. Talkfolle PP-profilen foar minder easken tapassingen.
Hout-plestik wurk fertsjinnet in eigen noat. Nanhaiya ferskynde op it 18e China Wood Plastics Summit Forum as ien fan 'e grutste leveransiers fan Sina fan konyske twa-screw barrels foar WPC, en de wearside fan dy plicht wurdt behannele yn úsWPC screw barrel gids.
Oare spesjaliteit produkten
ABS dekorative strips foar húshâldlike apparaten en auto-ynterieur. PE / PVC gearstalde wetter supply piip, dy't kombinearret de hurdens fan PE mei de rigidity fan PVC.
Spesifyk binnen PVC-blêd binne boumaterialen goed foar sawat 60% fan it eingebrûk, mei ferpakking twadde. Dy linen typysk rinne tsjinoer draaiende koanyske screws mei de grûnstof force-fed, sadat plasticizing, mingen, en shearing bliuwe stabyl troch it hiele proses.
De maten dy't wy bouwe
Dit binne de konyske twilling-skroef- en barrelspesifikaasjes dy't wy produsearje, skreaun as ûntslachdiameter oer feeddiameter.
| Φ45/Φ90 | Φ45/Φ100 | Φ51/Φ105 | Φ55/Φ110 |
| Φ58/Φ124 | Φ60/Φ125 | Φ65/Φ120 | Φ65/Φ132 |
| Φ68/Φ143 | Φ75/Φ150 | Φ80/Φ143 | Φ80/Φ156 |
| Φ80/Φ172 | Φ92/Φ188 | Φ105/Φ216 | Φ110/Φ220 |
Dat berik beslacht rûchwei 90% fan de konyske twillingskroeven yn tsjinst op 'e merk, en de yndividuele produktlinen derachter, ynklusyfPVC boardenPVC profylsets, sitte ûnderús konyske twillingskroef barrels. As jo masine bûten de list falt, kin de mjitkunde wurde ûntwurpen om te passen by jo line ynstee fan twongen op 'e tichtstbyste standertgrutte.
Merk op de pearen dy't diele in earste nûmer. 65/120 en 65/132 ûntliene beide op 65 mm, mar nimme yn hiel ferskillende folumes, en 80/143, 80/156 en 80/172 meitsje itselde punt trije kear oer. De feed diameter is gjin detail.
As in konyske set ferfangen moat
Konyske screws wear dêr't de druk is heechst, dat is rjochting de smelle ôflossing ein. De masine sinjalearret it foardat de ûnderdielen der fansels min útsjen.
- Utfier faltop deselde skroef snelheid, omdat droegen klaring lit melt slip efterút yn stee fan in beweging foarút.
- Plasticizing kwaliteit drippen.Op PVC dat toant as minne fúzje, unjildige kleur, of oerflakdefekten op it profyl.
- Motor load klimtby konstante útfier, wiist op sleep, misalignment, of degradearre materiaal gebou wjerstân.
- Swarte flekken komme weromnei skjinmeitsjen, dat op PVC faak betsjut degradearre materiaal is ûnderdak yn droegen klaring en cooking dêr.
Befêstigje mei ynstruminten ynstee fan yndrukken. Meitsje de skroeven en de boring tsjin de boutekening, en kontrolearje de klaring tusken de twa skroeven en ek tusken skroeven en barrel.
Wêrom wurkje mei Nanhaiya
Nanhaiya hat mear as tweintich jier skroeven en barrels produsearre en tsjinnet 500+ kliïnten wrâldwiid. Úskonyske twin screw barrel berikcovers PVC board, PVC sheet, PVC profyl, en PE plicht, yn intermeshing en net-intermeshing konfiguraasjes, oerienkommende rûnom 90% fan de konyske masines yn tsjinst.
Korrekte kieze nimt trije stappen, en wy wurkje troch har mei jo: identifisearje it materiaal dat wurdt ferwurke, begryp wat de line moat produsearje, en pas dan it barrel oan by de apparatuer dy't jo eigentlik hawwe. Foar net-standert masines ûntwerpe ús yngenieurs de mjitkunde om te passen.
Oerflak behanneling wurdt oantsjutte apart fan mjitkunde, omdat it hinget ôf fan hoe abrasive en corrosive jo formulearring is. Wy leverje nitriding, chrome plating, roestfrij stiel, bimetallyske oerflakken, en wolfraamcarbid spuiten, en wêr't de feed it easket, spuite wy hurde legearing de folsleine sirkel om 'e slijtsône fan 'e boring om de hurdens fan binnen nei 62 HRC te bringen. Úsbimetaal vs nitride gidsleit út wannear't dat betellet, en de materialen gids covers de basis stielen.
Stjoer jo masinemodel, de skroefgrutte as beide nûmers, en it materiaal dat jo rinne. Jo krije in offerte binnen 12 oeren.
Need in konyske twilling screw set boud oan jo masine? Stjoer de grutte, jo extrudermodel en jo formulearring. Wy sitearje binnen 12 oeren.
Krij in konyske twillingscrew-quoteFaak stelde fragen
Wat is in konyske twilling-skroef barrel?
It is de plasticizing ienheid fan in konyske twin screw extruder: in barrel mei twa oerlappende tapered boarringen holding twa tapered screws. De skroeven binne breed oan 'e feed ein en smel nei de die, en dat taper produsearret stadichoan kompresje, sêfte shearing, en sterke conveying.
Hoe wurket in konyske twilling-skroef barrel?
Materiaal komt yn 'e brede feed ein, dêr't de grutte intake past bulk poeder. De intermeshing screws conve it nei foaren meganysk, en as de boring smel wurdt it materiaal komprimearre stadichoan, mei lucht geperst út en tichtens tanimmend. Ferwaarme sônes fusearje it yn in unifoarme smelt, flechtige stoffen wurde útlutsen, en it smelle ûntslach ein bout de druk dy't de die nedich is.
Wat betsjutte de twa nûmers yn in koanyske skroefgrutte?
It lytsere oantal is de diameter oan 'e ûntslach ein, en it gruttere oantal is de diameter oan' e feed ein. In 55/110 skroef mjit 55 mm oan 'e tip en 110 mm by de yntak. Jou altyd beide nûmers by it oanfreegjen fan in offerte, om't maten lykas 65/120 en 65/132 in earste nûmer diele, mar binne net útwikselber.
Wêrom wurde konyske twillingskroeven brûkt foar PVC?
Rigide PVC is gefoelich foar sawol skea as temperatuer, en it komt as in bulk droech blendpoeder. De koanyske ûntwerp beäntwurdet alle trije problemen tagelyk: in grutte feed ein slikket it poeder, stadichoan kompresje wurket it materiaal stadichoan yn stee fan in squeeze it hurd yn ien sône, en sêfte shearing hâldt it út degradearjend.
Wat is it ferskil tusken konyske en parallelle twillingskroeven?
In koanyske twilling screw tapers út in breed feed ein oan in smel discharge ein, jaan stadichoan kompresje en sêfte shear, dy't past by stive PVC piip, profyl, en sheet. In parallelle twillingskroef hâldt rûnom in konstante diameter, dy't past by gearsetting, masterbatch en pelletisearjen mei hege útfier wêr't ferstelbere skjirre mear is.
Wat is it ferskil tusken yngeande en net-yngripende konyske skroeven?
Intermeshing screws gripe inoar, sadat de flecht fan ien berikt yn it kanaal fan de oare. Dat soarget foar sletten keamers, positive conveying, en yngeande mingen, en de skroeven wipe inoar skjin. Non-intermeshing screws sitte njonken inoar sûnder yngripende, jaan legere skuorre en minder positive conveying foar materiaal dat kin net ferneare folle wurkjen.
Hokker produkten wurde makke mei konyske twin screw extruders?
Fjouwer famyljes: profilen, lekkens, buizen, en oanpaste profilen. Yn de praktyk dat covers PVC foam en dekorative board, PVC-U wetter en ôfwettering piip, conduit, doar en finster profilen, plafond panielen, kabel trays, slangen en sealing strips, hout-plestik gearstalde flier en relingen, fol PVC sheet, ABS dekorative strips, en PE / PVC gearstalde piip.
Moatte konyske twillingskroeven wurde ferfongen as in pear?
Ja. De klaring tusken de twa screws wurdt ynsteld tidens fabrikaazje en kin net weromfûn troch fitting ien nije skroef tsjin in droegen partner. Konyske twillingskroeven wurde produsearre, levere en ferfongen as in matched pear, en se moatte ek op dizze manier wurde opslein en behannele.