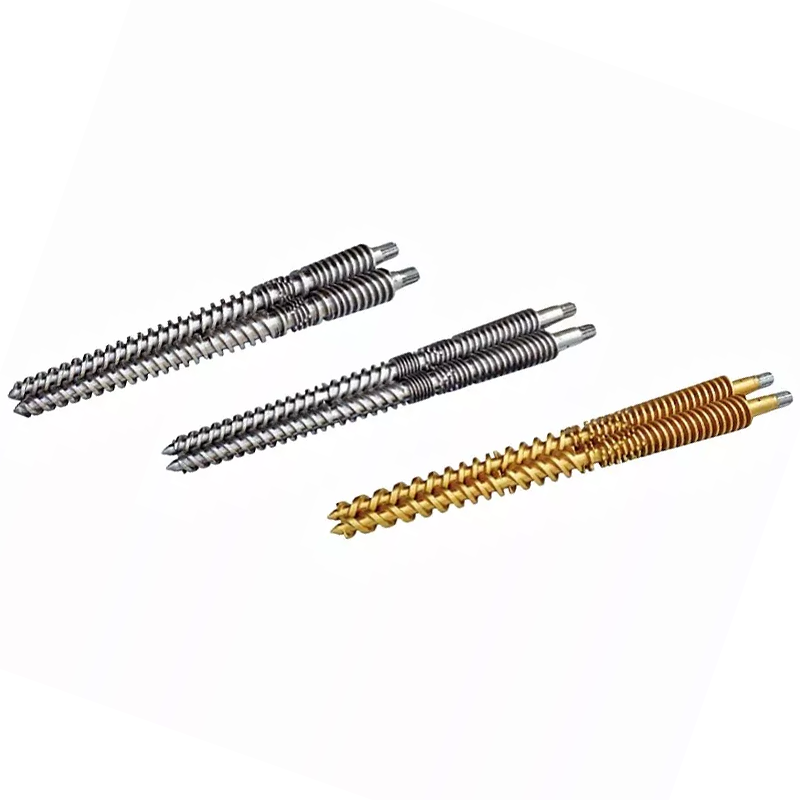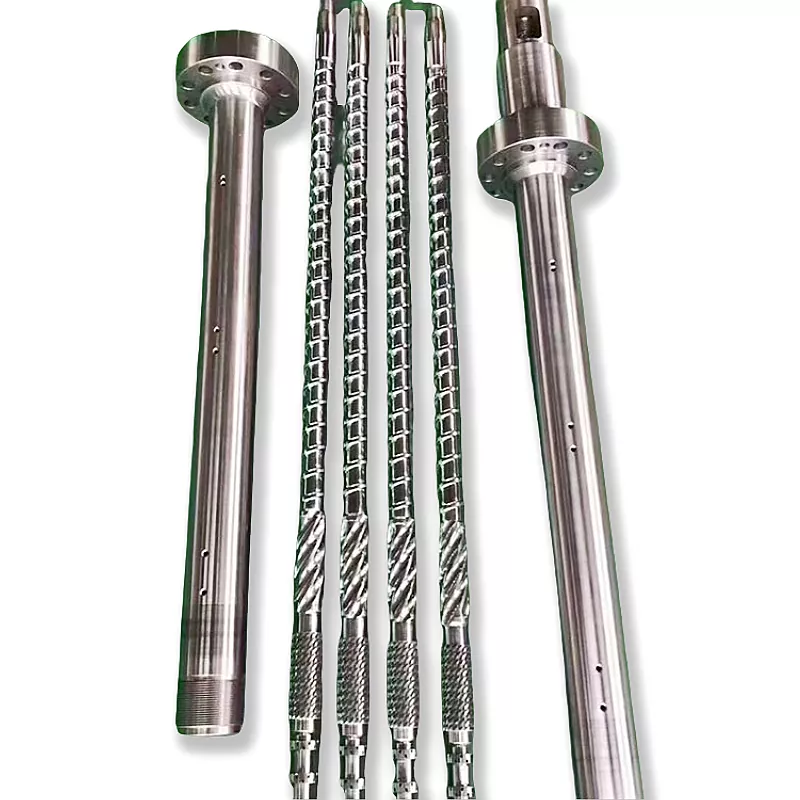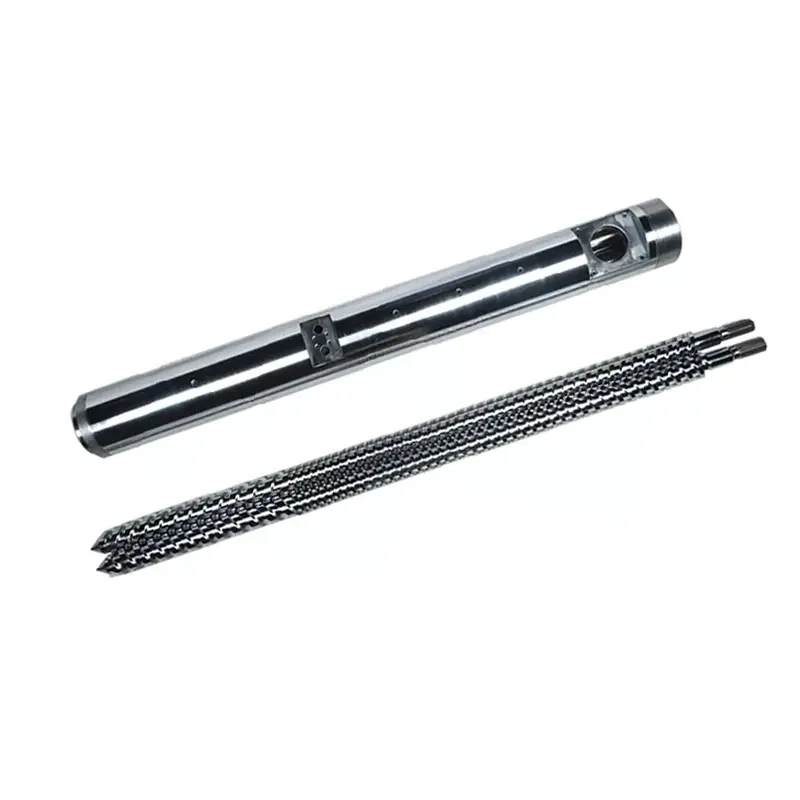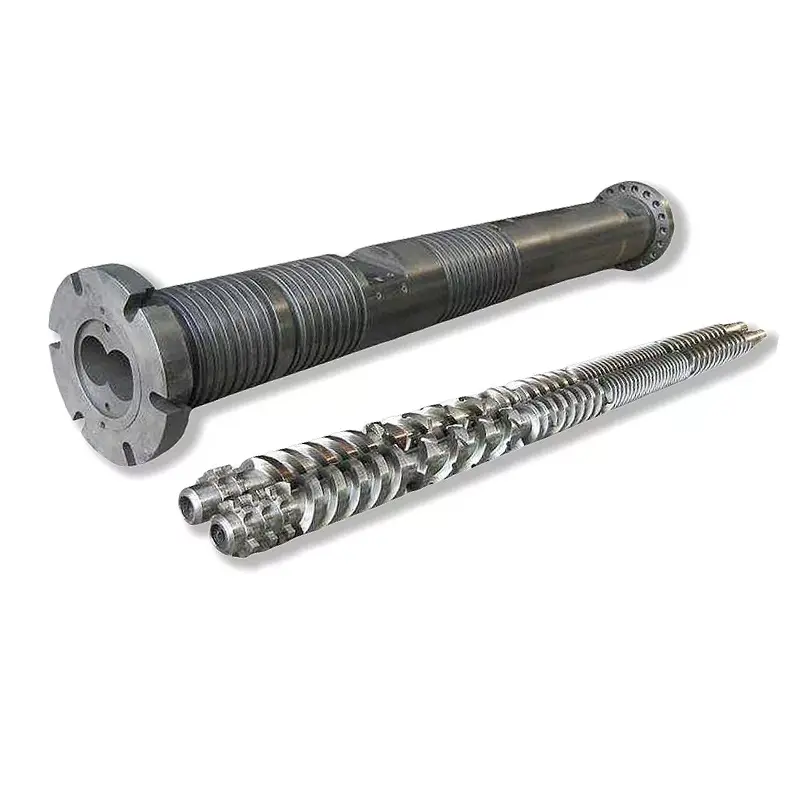
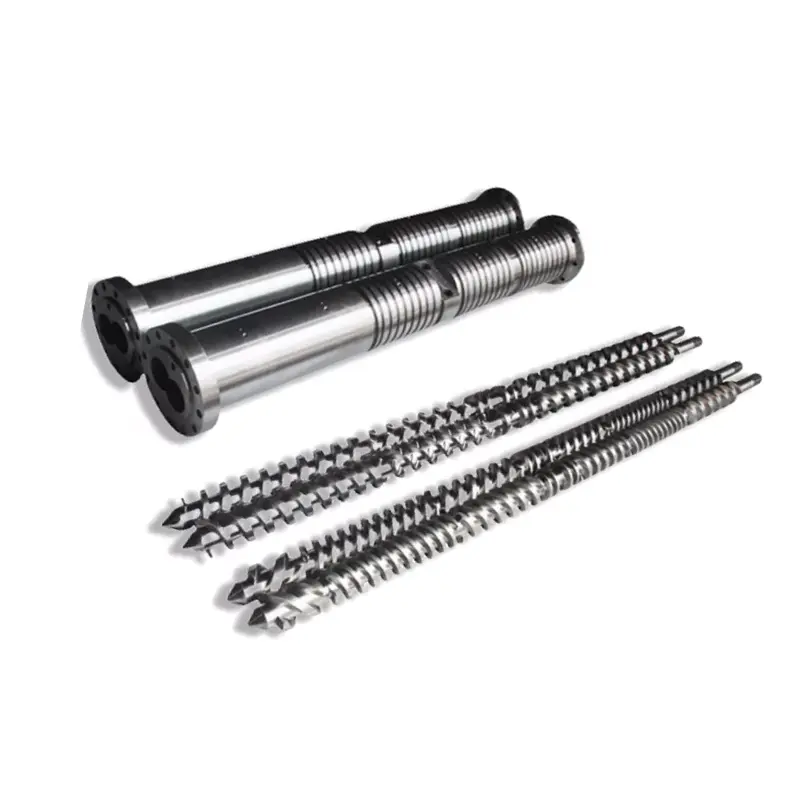
A parallel twin screw barrelhâldt twa screws fan konstante diameter njonken inoar yn in figuer-acht boring. De skroeven draaie byinoar en triuwe materiaal foarút troch it fangen tusken de flechten, ynstee fan it lâns in muorre te slepen lykas in inkele skroef docht. Twa ûntwerpkeuzes beslute wat de masine kin dwaan: de rotaasjerjochting (co-rotearjend of tsjindraaiend) en hoe djip de skroeven mesh (folslein, foar in part, of hielendal net). Krij dy twa rjochte en deselde hardware-ferbiningen, vents, of extrudes stive PVC.
Freegje trije leveransiers wat in parallel twilling screw barrel is en jo krije trije vague antwurden oer "twa screws ynstee fan ien." Dat undersells it. De twillingarrangement feroaret hoe't materiaal troch de masine beweecht, en dat ienige meganyske ferskil is wêrom't twillingskroeven banen behannelje dy't in inkele skroef net kin.
Dizze hantlieding behannelt de meganika, de twa klassifikaasjeassen dy't prestaasjes beslute, de echte materiaalspesifikaasjes en de maat. Foar de bredere komponintôfbylding, sjoch úsextruder screw barrel gids.
Wat is in Parallel Twin Screw Barrel?
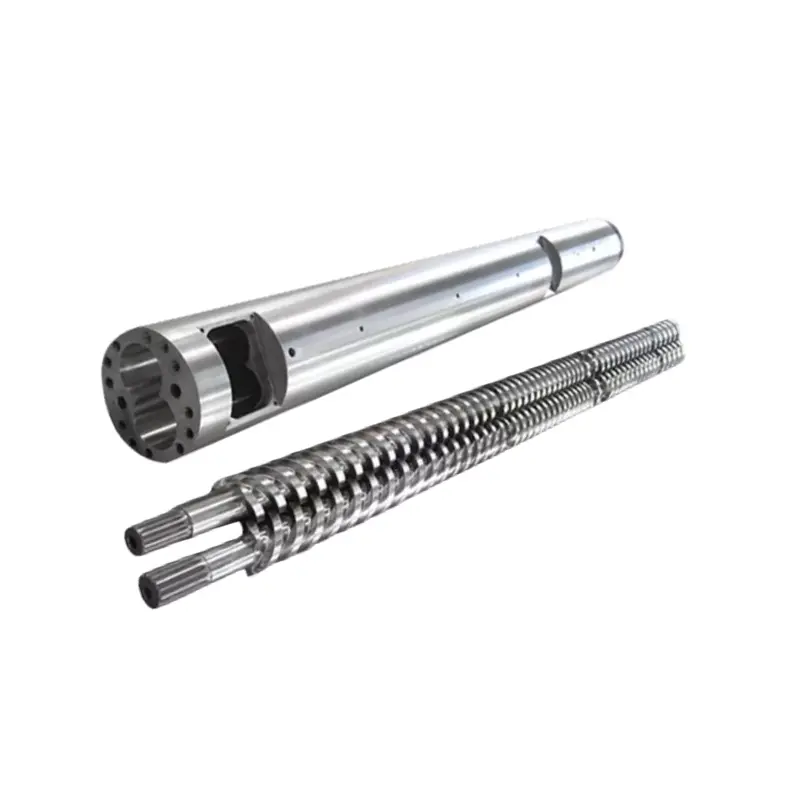
In parallel twilling screw barrel is de plasticizing ienheid fan in twin screw extruder. It hat twa dielen dy't wurkje as ien systeem: in barrel mei twa oerlappende boringen dy't deryn ferwurke binne, dy't in figuer-acht dwerstrochsneed foarmje, en twa skroeven dy't binnen dy boringen sitte.
Parallelbetsjut dat de screws hâlden deselde diameter fan feed ein oan discharge ein. De boarring bliuwt oer de hiele lingte deselde grutte. Dat is it bepalende ferskil fan in koanyske twilling, wêrby't beide skroeven en boring taperje nei de die.
De parallelle foarm jout de ûntwerper in konstante dwerstrochsneed om mei te wurkjen oer de hiele lingte, wat it maklik makket om lange masines te bouwen mei romte foar gearstalling, ventilaasje en mingde seksjes. De ferliking tusken de beide foarmen wurdt behannele yn úskoanyske vs parallelle gids.
Hoe wurket in parallelle Twin Screw Barrel, stap foar stap
- Feeding.Materiaal sakket yn 'e feed kiel en lannen op beide screws tagelyk. Twin screws nimme poeders, flakes, en unregelmjittige feed dat in inkele skroef muoite te grip.
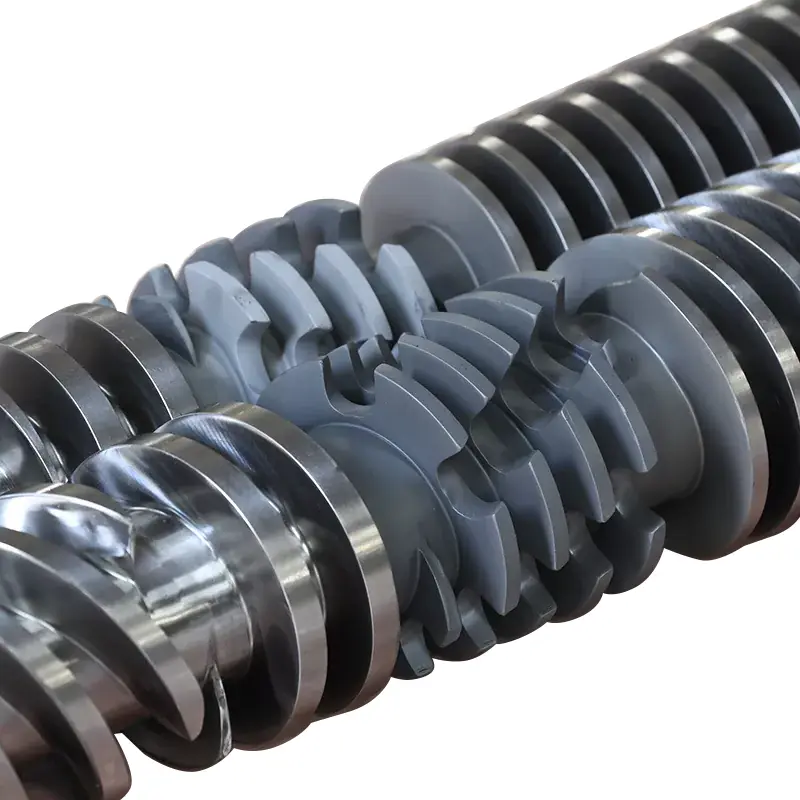
- Oerbringen.De skroeven draaie en de flecht fan ien skroef wisket it kanaal fan 'e oare. Materiaal wurdt fongen yn de C-foarmige keamers tusken flechten en triuwe nei foaren meganysk.
- Melting.Barrel heaters leverje in diel fan 'e waarmte. De rest komt fan skjirre as it materiaal wurdt wurke yn 'e smelle gat dêr't de screws oerlaapje, dat is de meast yntinse sône yn 'e masine.
- Mixing.Elke rotaasje splitst, falt en rekombinearret de smeltstream. Dy werhelle ferdieling is wat fillers, pigminten en tafoegings gelijkmatig ferspraat.
- Venting.Op in ventileare barrel ferdjipje it kanaal by in venthaven, sadat de druk sakket oant tichtby nul. Dêr ûntkomme focht en flechtich stoffen, faak ûnder fakuüm.
- Pompen en mjitten.De lêste seksje bout druk en leveret in fêste melt oan 'e die as de pelletizer.
Co-Rotating vs Counter-Rotating: Twa rjochtingen, twa banen
De skroeven kinne draaie yn deselde rjochting of yn tsjinoerstelde rjochtingen. Dy iene kar feroaret it karakter fan 'e masine folslein.
| Co-rotearjend | Tegendraaiend | |
|---|---|---|
| Screw rjochting | Beide screws draaie deselde wize | Screws draaie yn tsjinoerstelde rjochtingen |
| Materiaal paad | Folget in figuer-acht om beide screws | Squeezed troch de nip tusken de screws |
| Skeare | Heech, en ferstelber troch skroef eleminten | Leger, en sêfter op it materiaal |
| Screw snelheid | Heech | Leger |
| Druk gebou | Matich | Sterk en fêst |
| Best by | Compounding, masterbatch, reaktive extrusion, fol ferbiningen | Stive PVC piip en profyl, waarmte-gefoelige materiaal |
Co-rotearjendscrews binne de gearstalling ark. Hege skjirre en hege snelheid fersprieden glêstried, pigment en additief yngeand, dat is krekt wat in oanpaste ferbining nedich is.
Tegendraaiendscrews fungearje as in posityf-ferpleatsing pomp. De nip tusken harren draacht materiaal foarút ûnder sterke druk by lege shear, en dat is wat stive PVC easket, sûnt PVC degradearret as jo shear it hurd. Ústsjindraaiende parallelle twin screw barrelsbinne boud foar dy plicht, en de skiekunde derachter sit yn úsPVC screw barrel gids.
Folslein, foar in part, as net-meshing: de as meast gidsen oerslaan
Rotaasje rjochting is mar de helte fan de klassifikaasje. De twadde as is hoe djip de twa screws yngripe inoar, en de measte gidsen nea neame it.
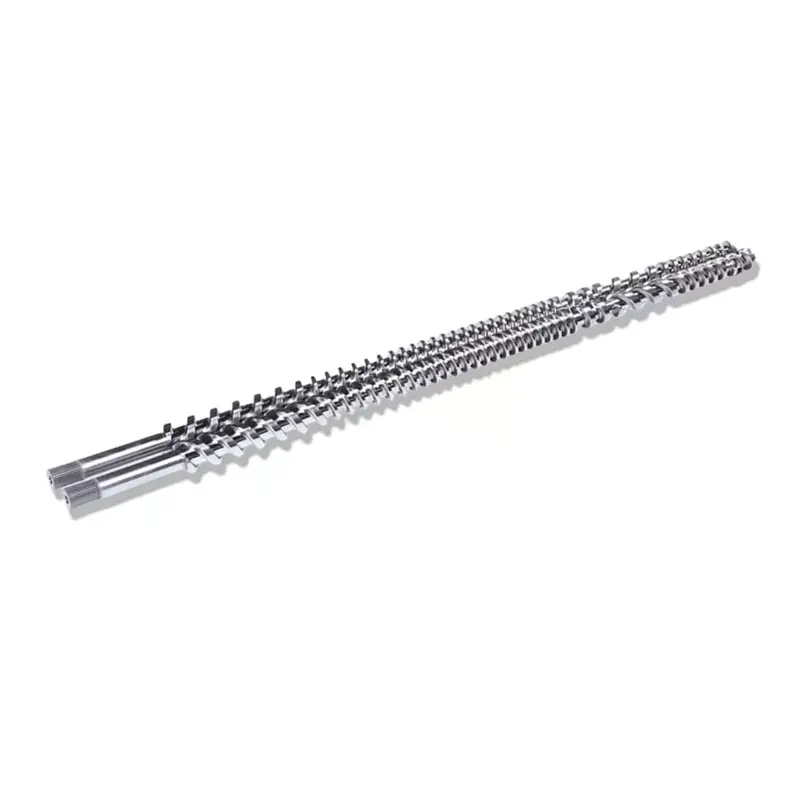
Us parallelle twillingskroeven komme yn trije meshing-typen:folslein meshing, foar in part meshing, en net-mesh. It ferskil is hoe fier de flecht fan de iene skroef yn it kanaal fan de oare komt.
- Folslein meshing.De flecht fan ien skroef berikt de woartel fan 'e oare, wêrtroch't in lyts gat. Dit is it meast foarkommende type yn plestik extrusion, om't de strakke klaring poerbêst skjirre en mingen jout en de kanalen skjinmakket as de skroeven draaie.
- Foar in part meshing.De skroeven oerlappe, mar minder djip. Conveying bliuwt posityf wylst shear drops, dat past by materiaal dat kin net nimme agressyf wurkjen.
- Non-messing.De skroeven sitte njonken inoar sûnder te gripen. De masine gedraacht tichterby twa inkele screws yn ien barrel, mei de sêftste behanneling en de minste positive conveying.
De praktyske takeaway is dat "twilling screw" allinnich net beskriuwe in masine. Folslein meshing en tsjindraaiend is in oar ark fan folslein meshing en ko-rotearjen, en beide ferskille fan in net-meshende regeling. As jo in ferfangende set oantsjutte, moat it meshing-type oerienkomme mei de masine dy't jo besit.
Wêrom Twin Screws oerbringe oars út Single Screws
In inkele skroef is in sleeppomp. It fertrout op wriuwing: materiaal moat fêsthâlde oan 'e barrel muorre mear as it stekt oan' e skroef, of it gewoan Spins yn plak ynstee fan in beweging foarút.
Dy ôfhinklikens soarget foar echte problemen. Poeders, flakes, en glêde of lege-friction feed gripe net goed, sadat de skroef slacht of ferhongert. Utfier dan fariearret mei hoe goed it materiaal bart te gripen dy dei.
Twin screws oerbringe posityf. De flecht fan de iene skroef sweeft it kanaal fan 'e oare, sadat materiaal meganysk trochstutsen wurdt of it de muorre grypt of net. Utfier bliuwt steadier, en feed dy't ferslaan in inkele skroef giet troch sûnder klacht.
Dat is ek wêrom twilling screws dominearje gearsetting en PVC poeder wurk. De folsleine ferliking is yn ússingle screw vs twin screw gids.
Wêr is in parallelle Twin Screw Barrel makke fan
De basis stiel draacht de meganyske lading. It oerflak dêrop nimt de wearze. Hjir binne de spesifikaasjes wêrop wy ús parallelle twilling-skroefsets bouwe.
| Spesifikaasje | Wearde |
|---|---|
| Basis materiaal | 38 CrMoAlA |
| Heat behanneling hurdens | HB260-320 |
| Nitriding hurdens | HV950-1000 |
| Nitriding djipte | 0,50–0,70 mm |
| Nitriding brittleness | Klasse 1 of better |
| Oerflak rûchheid | Ra0.4 |
| Screw rjochtheid | 0,015 mm |
| Chrome plating hurdens | HV950 of heger |
| Chrome dikte | 0,05–0,10 mm |
| Bimetaal hurdens | HRC60-65 |
| Bimetaal djipte | 2,0–3,0 mm |
Twa sifers yn dy tabel fertsjinje omtinken as jo sitaten fergelykje.Screw straightness op 0,015 mmbeslút oft de screws rinne wier yn in figuer-acht boring, en in bûgde skroef draacht ien kant fan 'e boring en ferneatiget syn ferfanger ek.Nitriding brittlenessis de kwaliteitskontrôle dy't de measte leveransiers nea publisearje: in hurde saak dy't brosse chips is ûnder load ynstee fan wjerstân tsjin wear.
Beyond de standert bouw, oanpasse wy yn hyt wurk stiel, kâld wurk stiel, hege snelheid stiel, HIP poeder stiel, en PTA alloys. As de feed is abrasive of corrosive, de bimetallic rûte ferfangt nitriding, en úsbimetaal vs nitride gidscovers as dat betellet.
Grutte: Diameter, L / D, en útfier
Screw diameter set trochslach. L / D stelt yn hoefolle romte de masine hat om ûnderweis te smelten, te mingjen en te ventilearjen. Hjir binne ús meast brûkte modellen mei parallelle twillingskroef mei har publisearre útfiersifers op PVC.
| Model | Skroef dia (mm) | L/D | PVC útfier (kg/h) | Screw snelheid (rpm) | Motor (kW) |
|---|---|---|---|---|---|
| NHY75 | 75 | 26–36 | 220-350 | 45 | 45 |
| NHY90 | 90 | 26–36 | 280–460 | 45 | 55 |
| NHY110 | 110 | 26–36 | 350-650 | 45 | 75 |
| NHY120 | 120 | 26–36 | 500-800 | 45 | 110 |
| NHY130 | 130 | 26–36 | 680-1000 | 45 | 132 |
Lês it patroan ynstee fan allinich de rigen. Utfier folget rûchwei diameter, en motor macht klimt mei it, omdat triuwe mear materiaal troch nimt mear koppel. De L / D-band bliuwt itselde oer it berik, om't de ferhâlding in ûntwerpkar is ynstee fan in grutte konsekwinsje.
Bûten dizze modellen bouwe wy parallelle skroeven fan 45 mm oant 150 mm, mei L/D fan 32:1 oant 38:1 op ús PVC-pipesets of ôfstimd op jo line. Wat L / D jo eins keapet wurdt behannele yn ús L / D-ferhâldingsgids, en it folsleine berik sit op úsparallel twin screw produkt side.
Wat Parallel Twin Screws eins produsearje
Fjouwer applikaasjefamyljes dekke it grutste part fan wat dizze masines dogge, en se rinne fan grûnstof oant klear produkt.
Plastic modifikaasje en gearstalling
De meast typyske applikaasje. Sterke skuorjende en dispergerjende krêft lit in basispolymeer lykas PP, PE, as ABS lykmjittich mei glêsfezel, koalstoffaser, flammefertragers en antyoksidanten wurde blende. Dat produsearret fersterke, flammefertragende, as conductive kwaliteiten, lykas de glêsfezel-fersterke PP brûkt yn auto-ûnderdielen en de flammefertragende ABS brûkt yn elektroanika.
Kleur en funksjonele masterbatch
Pigmenten mei hege konsintraasje, kleurstoffen, as funksjonele tafoegings wurde mingd yn in dragerhars, dan ekstrudearre en pelletisearre. Dit produsearret kleur masterbatch foar ferve, as funksjonele masterbatch lykas antistatyske en antibacteriële graden. Twin screws oplosse de oneffen mingen probleem dat limitearret inkele screws op dit wurk.
Extrusion moulding
Pipe, profyl, blêd en film. Twin screws passe foaral goed mei hege viskositeit, hurd te plastisearjen polymeren lykas PVC en PC. PVC ôfwettering piip, doar en finster profyl, en PC sheet allegear ôfhinklik fan de unifoarm plasticization in twilling screw leveret, dat is wat hâldt produkt mankeminten del. ÚsPVC pipe parallelle skroef barrelstsjinje wetter en ôfwettering piip, elektryske conduit, en beskermjende piip.
Recycled plestik ferwurking
Waste PP en PE geane troch skuorjen en ferwaarming dy't ûnreinheden ferwideret, stress fermindert en it materiaal opnij plastisearje foar pelletisearjen. Recycled feed is inkonsekwint en faak fersmoarge, dat is krekt it soarte fan materiaal positive conveying hânfetten goed.
Hoe te fertellen wannear't in parallelle twilling-screw-set ferfange moat
Twin screw wear docht bliken op deselde plakken eltse kear, en de masine fertelt jo foar de dielen sjogge fansels min.
- Utfier faltop deselde skroef snelheid. Fersliten klaring lit smelten efterút slipje ynstee fan foarút te gean.
- Mixing kwaliteit drippen.Kleurstrepen of unjildige fillerferdieling betsjutte dat de skroeven inoar net mear goed wipe.
- Motor load klimtby konstante output, wat wiist op slepen, misalignment, of degradearre materiaal gebou wjerstân.
- Oerflak kwaliteit driuwtop it ôfmakke produkt, faaks it earste dat de kwaliteitsôfdieling merkt.
Befêstigje mei ynstruminten ynstee fan yndrukken. Meet flecht OD en bore ID tsjin de build tekening, en kontrolearje de intermesh klaring, dat is unyk foar twilling screws en maklik te oersjen.
Wêrom wurkje mei Nanhaiya
Nanhaiya hat mear dan tweintich jier skroeven en barrels boud en tsjinnet 500+ kliïnten wrâldwiid. Úsberik fan parallelle twilling screwscovers compounding, granulation, PS foaming, aluminium-plestik paniel, rubber en plestik, en PVC piip plicht, yn ko-rotearjende en tsjinoer-rotearjende konfiguraasjes.
Elke set is ferwurke fan 38CrMoAlA en ôfmakke neffens de spesifikaasjes yn 'e tabel hjirboppe, mei strikte tolerânsjekontrôle en dynamyske lykwichtstesten foardat it ferstjoert. Us sets binne boud om te passen by grutte extrudermerken, ynklusyf KraussMaffei, Cincinnati, en Jwell, en wy oanpasse it skroefprofyl, kompresjeferhâlding, ventilaasjeûntwerp en ferwaarmingssônes oan jo line.
Foardat quote, ús yngenieurs wurkje troch de parameters mei jo: diameter, aspect ratio, screw groove djipte, en de materiaal kar. De offerte beslacht produkt, ferstjoering en ferwachte ûnderhâldskosten, en it berikt jo binnen 12 oeren. Nei levering stypje ús technici ynstallaasje en ynbedrijfstelling, en problemen nei ferkeap krije binnen 24 oeren in antwurd.
Need in parallel twin screw set boud oan jo masine? Stjoer jo model, tekening, of droegen sample, plus it materiaal dat jo rinne. Wy sitearje binnen 12 oeren.
Krij in Twin Screw QuoteFaak stelde fragen
Wat is in parallel twilling screw barrel?
It is de plasticizing ienheid fan in twin screw extruder: in barrel mei twa oerlappende boringen dy't foarmje in figuer-acht dwerstrochsneed, holding twa screws fan konstante diameter. De skroeven drage materiaal meganysk nei foaren troch it tusken har flechten te fangen, ynstee fan te fertrouwen op wriuwing tsjin 'e barrelmuorre.
Hoe wurket in parallel twilling screw barrel?
Materiaal falt op beide skroeven by de feedkeel. As de skroeven draaie, wipt de flecht fan 'e iene it kanaal fan' e oare, fange materiaal en triuwt it nei foaren. Barrel heaters en skuorre yn 'e oerlapsône smelte it, elke rotaasje splitst en recombines de melt om it te mingjen, en de lêste seksje bout druk om de die te fieden.
Wat is it ferskil tusken ko-rotearjen en tsjindraaiend?
Co-rotearjende skroeven draaie deselde manier en leverje hege skuorre op hege snelheid, dy't past by gearstalling, masterbatch en fol ferbiningen. Counter-rotating screws draaie yn tsjinoerstelde rjochtingen en hannelje as in posityf-ferpleatsing pomp, bouwen sterke druk by lege shear. Dat sêftere aksje is wat stive PVC piip en profyl nedich.
Wat binne folslein meshing, foar in part meshing, en net-meshende twillingskroeven?
Se beskriuwe hoe djip de twa skroeven yngripe. Folslein meshing screws berikke de woartel fan elkoar mei in lyts gat, it jaan fan de bêste shearing en mingen, en dit is de meast foarkommende type yn keunststof extrusion. Foar in part meshing screws oerlaapje minder en ferminderje shear. Non-meshende skroeven sitte njonken inoar sûnder oan te pakken, en jouwe de sêftste behanneling.
Wat is it ferskil tusken parallelle en konyske twillingskroeven?
In parallel twilling screw hâldt deselde diameter fan feed nei ôffier, en de boring bliuwt in konstante grutte. In koanyske twin screw tapers, mei in grutter feed ein smel nei de die. De parallelle foarm jout in konstante dwerstrochsneed lâns de lingte, dy't makket lange masines mei venting- en mingen seksjes rjochtlinige te bouwen.
Wêrom brûke in twilling screw ynstee fan in inkele screw?
Posityf oerbringe. In inkele skroef fertrout op wriuwing, sadat materiaal moat grip de loop muorre te bewegen foarút, en poeders, flakes, en glêd feed feroarsaakje tanimmende. Twin screws triuwe materiaal lâns meganysk nettsjinsteande grip, dat jout steadier output en lit se omgean feed dy't ferslaan in inkele screw.
Wêr wurde parallelle twillingskroeven foar brûkt?
Fjouwer haadfamyljes: plestik modifikaasje en gearstalling mei glêsfezel, koalstoffaser, of flammefertragers; kleur en funksjonele masterbatch produksje; extrusion fan piip, profyl, sheet, en film ynklusyf PVC en PC; en recycled plestik ferwurking dêr't ôffal PP en PE wurde skjinmakke, re-plasticized, en pelletized.
Moatte twilling screws wurde ferfongen as in pear?
Ja. De intermesh klaring tusken de twa screws wurdt ynsteld tidens fabrikaazje en kin net weromfûn troch it ferfangen fan ien skroef tsjin in droegen partner. Twin screws wurde produsearre, levere en ferfongen as in matched pear, en se moatte wurde opslein en behannele op dy manier ek.