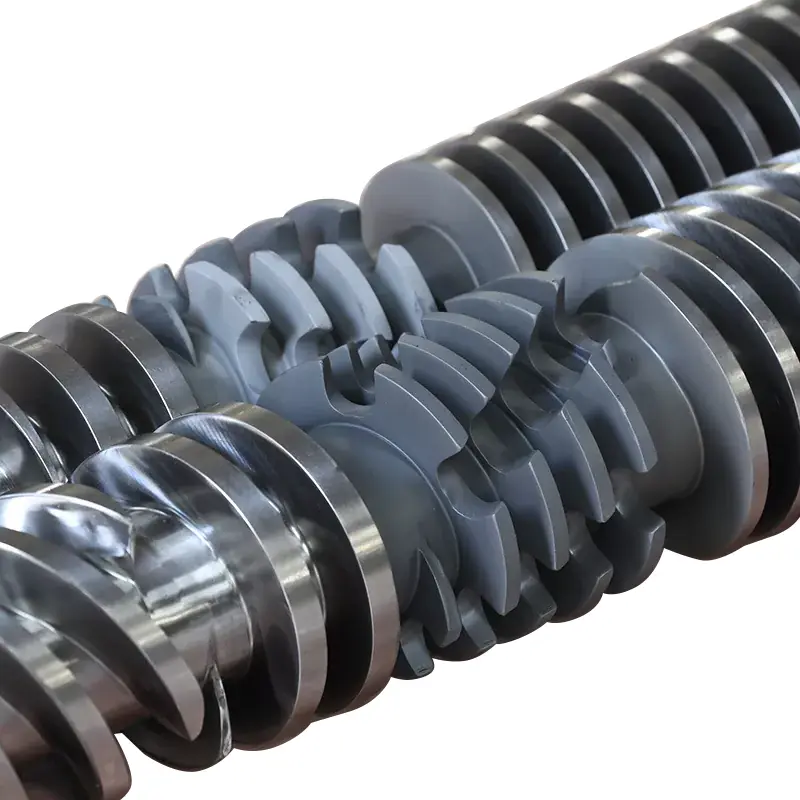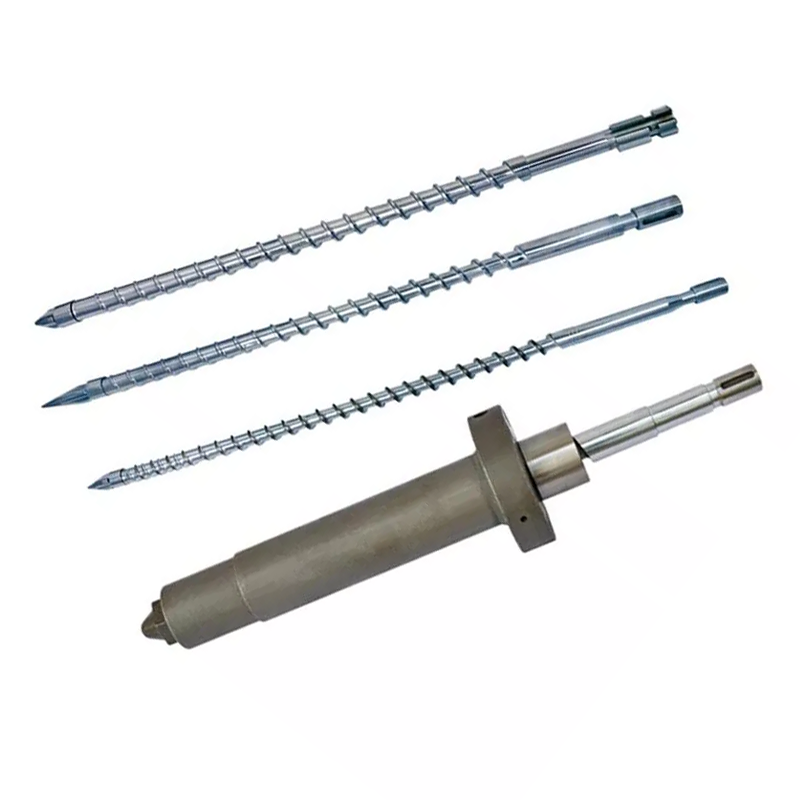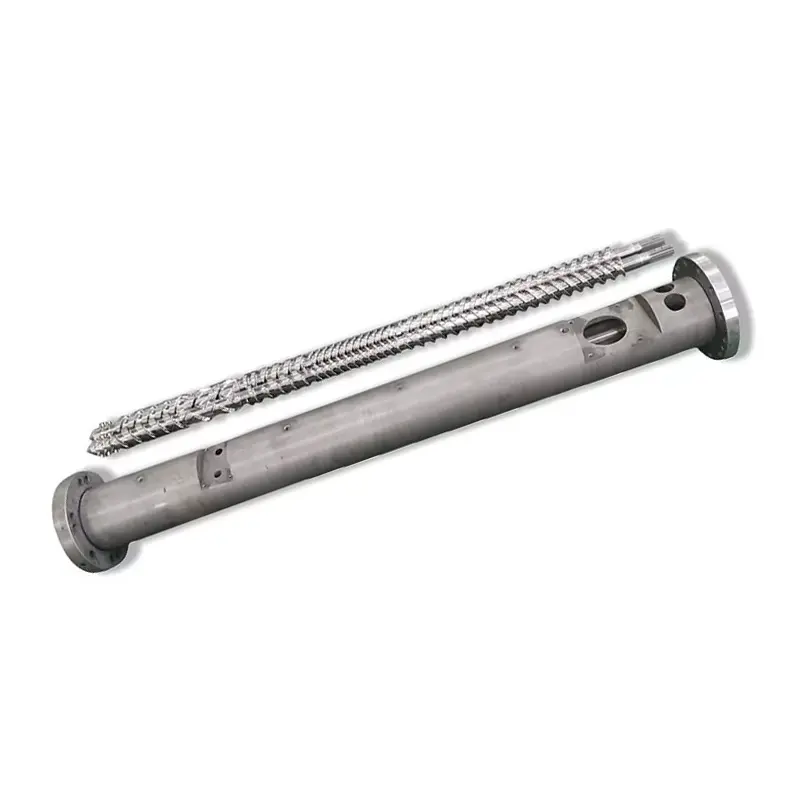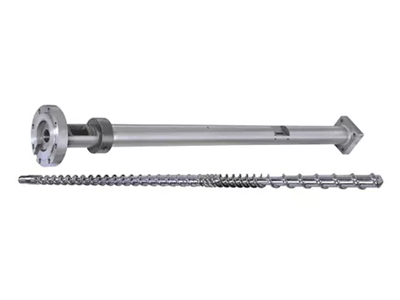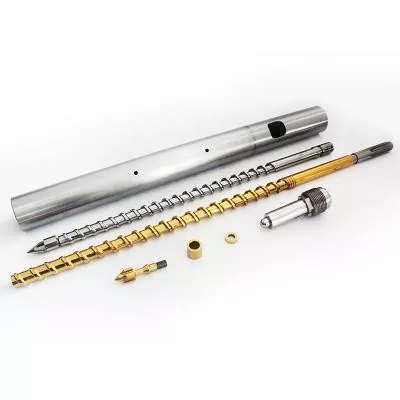
Dynynjeksje moulding screw barrelbeslút melt kwaliteit, skot gearhing, en cycle tiid. Hjirûnder: hoe't jo mjitkunde en oerflakbehanneling selektearje foar jo hars, hoe't jo de set behâlde kinne, en hoe't jo in defekt werom kinne nei de skroef, de loop of de kontrôlering yn plak fan it troch masineynstellingen te jagen. Us nitride 38CrMoAlA ynjeksjeskroeven drage in 0.5–0.8 mm nitride laach by 950–1050 HV, passe PE, PP, PS en ABS, en behannelje glêstried oant 30%. Foarby, of op corrosive hars, moat de boring hurde legere spuiten oant 62 HRC. As de útfier sakke en de syklusen útrekkene, lês dan de tabel foar probleemoplossing foardat jo in oar setpoint oanreitsje.

Wat is in ynjeksjefoarmige schroeffat?
De skroef en it barrel foarmje de plastisearjende ienheid fan 'e ynjeksjefoarmmasine. Tegearre nimme se fêste pellets út 'e hopper, smelte se, mingje se yn in unifoarme smelt, meter in krekte skot, en ynjeksje dat skot yn' e mal. Elk diel dat jo masine produseart giet troch dit pear.
Molders ferfange nozzles, tune mallen, en oanpasse temperatueren foar wiken foardat se sjogge nei de plasticizing ienheid. Dy oarder is efterút. As de skroef of barrel draacht, bringt gjin setpoint op 'e controller it proses werom.
De rol fan 'e skroef yn plastisearring
De skroef docht it measte fan it smelten, en net mei de kachelbands. Barrel waarmte draacht by, mar de dominante melting meganisme isshear waarmte: de skroef sleept polymeer tsjin de hite barrel muorre, en de wriuwing genereart waarmte binnen it materiaal sels. Dat is de reden dat skroefgeometry de smelttemperatuer feroaret, sels as jo setpunten net bewege.
De skroef meter ek it skot. It draait om te plastisearjen, lûkt werom as melt sammelet foar de tip, en stopet dan. De ôfstân dy't it is ynlutsen is jo skotgrutte. Elke smelt dy't efterút lekt oer de flechten of foarby de kontrôlering korrumpearret dy mjitting.
Ta beslút, de skroef injects. It stopet mei draaien en rydt foarút as in plunger, en twingt smelt troch it mûlestik. Dizze dûbele rol, rotearjend en reciprokerend, skiedt in ynjeksjeskroef fan in ekstruderingsskrue.
De rol fan 'e barrel yn waarmte oerdracht en behâld
De loop is in presys drukfet mei in ferwaarme boring. It befettet ynjeksje druk, oerdracht waarmte fan de bands yn it polymeer, en soarget foar de hurde muorre tsjin dêr't de skroef skear materiaal tsjin.
De boring moat rûn, rjocht en dimensjeel strak bliuwe. Doe't de boring wears oversize, groeit de klaring tusken screw flecht en barrel muorre. Melt lekt dan efterút oer de flechten yn stee fan foarút te gean, en plasticizing rate falt.
Barrel ferwaarming wurdt bestimpele, meastal feed, kompresje, en metering, elk mei in eigen controller en thermocouple. In drifted thermocouple yn ien sône kin cook materiaal foar moannen wylst it display lêst normaal.
Hoe't schroef en barrel gearwurkje as in systeem
De twa dielen prestearje as in matched pear, en it nûmer dat it pear beskriuwt isradiale klaring: de helte fan it ferskil tusken barrel bore diameter en screw flight diameter.
Clearance is lyts troch ûntwerp. De thumbregel fan 'e yndustry foar in nije set is sawat 0,001 inch klaring per kant foar elke inch skroefdiameter. Op in 60 mm (sawat 2.36 in) skroef komt dat tichtby 0.06 mm per kant. Jo boutekening is de autoriteit, en it moat altyd it nûmer wêze dat jo kontrolearje tsjin.
Dat lytse gat docht echt wurk. It twingt it polymeer om tsjin 'e barrelmuorre te skuorjen ynstee fan foarby te gliden. Dûbelje de klaring en it skuorjen swakket, it smelten fertraget, de útfier falt, en de masine besiket te kompensearjen mei waarmte dy't it net nedich is.
It ferfangen fan ien diel allinich reparearret selden in droegen pear. In nije skroef binnen in droegen barrel herstelt mar de helte fan 'e ferlerne klaring, en de mismatch draacht it nije diel flugger as it moat.
Anatomy fan in Injection Moulding Screw
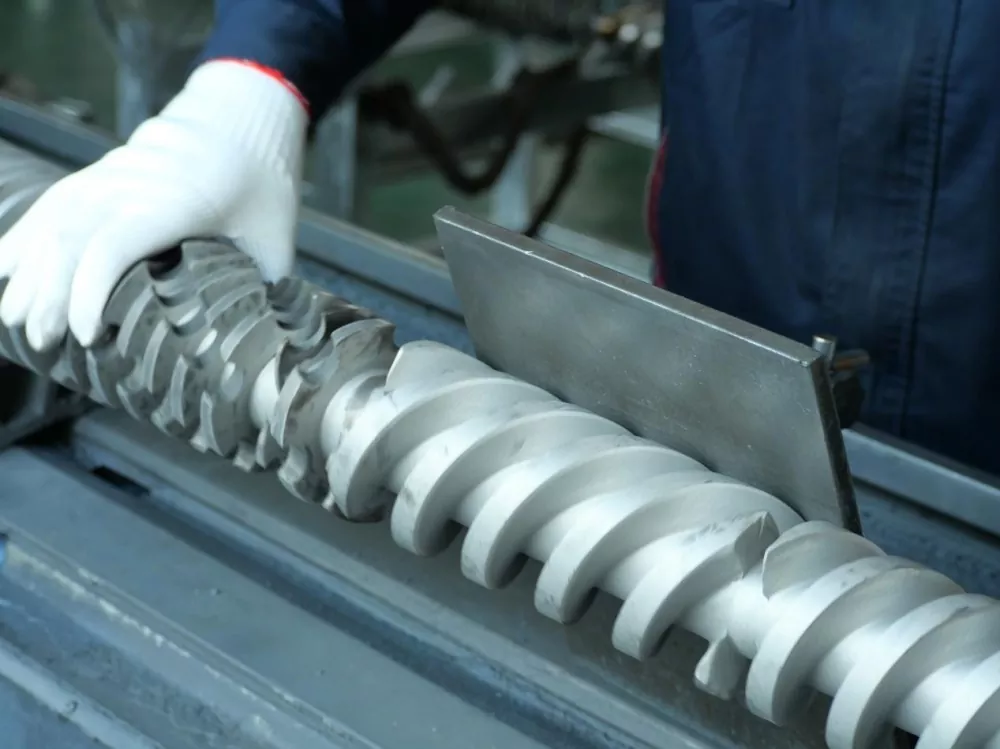
In standert ynjeksje skroef ferdielt yn trije sônes plus in tip gearkomste. Elke sône hat in baan, en elk mislearret op in manier dy't jo kinne werkenne.
| Sône | Kanaal djipte | Taak | Wat mislearring liket |
|---|---|---|---|
| Feed | Djip | Nim de pellets yn, bring se nei foaren | Bridging, úthongere, grillige feed, inkonsekwint herstel |
| Kompresje (oergong) | Oerflak | Kompakt en smelt it polymeer tsjin 'e barrelmuorre | Unmelts, min mingen, dizze sône draacht earst |
| Metering | Ûndjip | Homogenisearje en pompe in konsekwint melt | Shot fariaasje, temperatuer spikes |
| Tip en kontrolearje ring | — | Dicht tsjin weromstream by ynjeksje | Shotgrutte drift, koarte shots, kussenferlies |
Feed Zone
Djippe kanalen gripe pellets út 'e hopperkeel en ferpleatse se nei foaren as fêste stoffen. Dizze sône smelt net folle. It fertelt.
Feedproblemen maskearje as smeltproblemen. As pellets brêge yn 'e kiel, of de feed seksje rint te hyt en pellets sêft en plak betiid, de skroef úthongere. Hersteltiid swingt, en skotgrutte folget. Kontrolearje feed-throat cooling foardat jo skuld de mjitkunde.
Kompresje (oergong) Zone
It kanaal wurdt ûndjipper lâns dizze seksje. Dat ûndjip squeeze it polymeer tsjin 'e hite barrel muorre en genereart de shear waarmte dat docht it smelten.
De kompresje sône is wêr't wear konsintrearret. Druk peaks hjir, en abrasive fillers grind hjir it hurdst. As jo in droegen skroef mjitte, dit is wêr't jo de nûmers earst fine.
Metering Zone
Ondjippe, konstante djipte kanalen homogenisearje de melt en pompje it foarút by fêste druk. Dizze sône bepaalt shot-to-shot konsistinsje.
Metering-sône wear docht bliken as skot fariaasje en tanimmende melt temperatuer op deselde setpoints. De skroef wurket hurder om itselde materiaal te ferpleatsen.
Screw Tip, Kontrolearje Ring & Net-return Valve
De kontrôle ring gearkomste, soms neamd de net-return fentyl, fertsjinnet mear omtinken dan it krijt. It sit oan 'e skroefpunt en docht ien wurk: tidens ynjeksje dichtet it, sadat smelt yn' e mal giet ynstee fan werom oer de skroef.
As it ophâldt te dichtjen, krije jo fariaasje fan skotgrutte, koarte shots en in ferdwinend kessen. Molders besteegje wiken oan it oanpassen fan ynjeksjedruk, hâldtiid en temperatuer om dit te jagen. Net ien fan it wurket, om't de smelt efterút ûntsnapt foarby in droegen ring.
Trije sinjalen wize op de sjek ring spesifyk. Kussen fariearret skot nei skot ynstee fan konstant te bliuwen. Shot gewicht driuwt wylst de masine meldt normale herstel. En in werhelle proses feroaret ynienen grillich sûnder feroaring yn hars of ynstelling.
Key Screw Geometry Parameters
Fjouwer nûmers beskriuwe in ynjeksje screw. Begryp se, en in offerte fan in leveransier hâldt op mei in swarte doaze te wêzen.
L / D-ferhâlding: definysje, formule, en oanrikkemandearre wearden troch Resin
L/D ferhâldingis de wurklingte fan 'e skroef dield troch syn bûtendiameter. In skroef 22 kear langer as it is breed hat in L / D fan 22:1. De formule is gewoan L dield troch D, en de ferhâlding skaal mei grutte: in 50 mm skroef op 22: 1 hat in 1.100 mm wurklingte.
L / D kontrolearret hoefolle romte de skroef hat om te smelten, mingje en homogenisearjen. Langer jout mear smeltkapasiteit en better mingen. Koarter jout minder ferbliuwstiid, dat beskermet waarmte-gefoelige harsen.
Injection screws rinne koarter as extrusion screws. De skroef taret ien skot op in tiid ynstee fan pompen kontinu, en materiaal sit yn 'e loop tusken shots. YnL / D ratio Molderspraktyk, measte masines falle tusken 18:1 en 25:1, mei 20:1 oan 22:1 mienskiplik op algemiene-purpose masines.
Heat-gefoelige harsen lykas PVC favorearje it koartere ein, sadat materiaal minder tiid hyt trochbringe. Engineering plastics dy't nedich yngeand smelten favors it langere ein. Us gids foar L / D-ferhâlding beslacht de ôfwikselingen yn djipte.
Kompresjeferhâlding: hoe't it ynfloed hat op skuorwaarmte en smeltkwaliteit
Kompresje ratiofergeliket de kanaal djipte yn 'e feed sône mei de kanaal djipte yn' e meter sône. In skroef mei in feedkanaal trije kear djipper as it mjitkanaal hat in kompresjeferhâlding fan 3:1.
Kompresjeferhâlding stelt hoe hurd de skroef it materiaal wurket. Hegere kompresje betsjut mear skuorre, mear meganyske waarmte, en mear agressyf smelten. Legere kompresje behannelet it polymeer sêft.
Match it oan 'e hars, net nei in foarkar foar in grutter oantal. Polyolefinen mei lege viskositeit hawwe positive skea nedich om skjin te smelten. Heat-gefoelige harsen lykas PVC, PC, en POM degradearje ûnder skuorre dat PE soe skuorre ôf. Us gids foar kompresjeferhâlding wurket troch de berik.
Flightdjipte, kanaalbreedte en har ynfloed op útfier
Kompresje ratio is in ferhâlding, en twa screws mei deselde ferhâlding kin gedrage oars. De absolute djipten binne fan belang.
In djip metering kanaal beweecht mear materiaal per revolúsje, ferheging plasticizing rate, mar it mingt minder yngeand en leveret in minder unifoarm melt. In ûndjip meterkanaal mingt better en leveret in konsekwintere temperatuer, by legere útfier per beurt.
Flechtbreedte en helixhoek beynfloedzje de effisjinsje fan ferfier en de skuorre dy't it materiaal sjocht by it flechtlân. Dit binne ûntwerpdetails dy't jo oantsjutte troch jo proses te beskriuwen nei in skroefûntwerper, net nûmers dy't jo moatte kieze út in tabel.
Screw Diameter en Shot Grutte Relaasje
Screw diameter stelt de masine syn skot kapasiteit. In gruttere skroef ferpleatst mear folume per millimeter foarút reis, sadat it in grutter skot leveret.
De praktyske regel is in komfort band, net in hurde limyt. Rin in skot dat in lytse fraksje fan 'e kapasiteit fan' e loop brûkt en it materiaal sit te lang yn 'e loop, fytst troch waarmte en ferneatigjend. Rinne op hast folsleine kapasiteit en jo ferlieze it kessen dat nedich is foar konsekwint ynpakken.
De measte molders rjochtsje op in skot earne yn 'e midden fan it brûkbere berik fan' e loop. As jo diel bûten dy band sit, is de juste fix in oare skroefdiameter, net in hurdere masine-ynstelling.
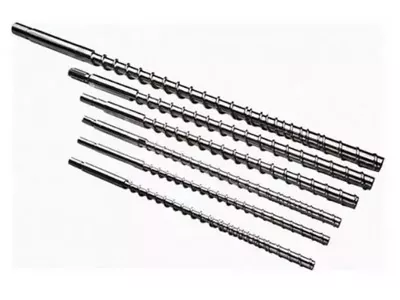
Hjir is ús publisearre diminsje tabel, dy't lit sjen hoe't skot kapasiteit tracks screw en barrel grutte oer it berik wy bouwe. Brûk it om jo masine te lokalisearjen, of om de diameter te kontrolearjen dy't in leveransier jo oanhellet.
| Skot (g) | Skroef Ø × lingte (mm) | Barrel Ø × lingte (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
Twa dingen om der út te lêzen. Shotkapasiteit klimt mei diameter, lykas de natuerkunde easket. En de bûtendiameter fan it barrel groeit mei, en dêrom is in gruttere skroef noait in fergese upgrade: it is in oare masinegrutteklasse.
Soarten ynjeksjefoarmskroeven: hokker hawwe jo nedich?
Fiif screw famyljes cover hast elke ynjeksje applikaasje. De juste hinget ôf fan jo hars en wat jo diel freget.
| Screw type | Wat it docht | Bêste foar | Swakheid |
|---|---|---|---|
| Algemien doel (GP) | Single flecht, trije standert sônes | PE, PP, PS, ABS, meast commodity harsens | kompromis geometry; wrakselet mei easken harsens |
| Barriêre | Twadde flecht skiedt bêst bed út melt pool | Better smelten, hegere útfier, unmelt-gefoelige dielen | Kosten mear; overkill op maklike harsens |
| Mixing / gearstalling | Foeget Maddock of pin mingde seksjes ta | Kleur masterbatch, fol ferbiningen, streak-sensitive dielen | ekstra skea; ferkeard foar waarmte-gefoelige harsen |
| Vented (twa-stage) | Dekompresje sône plus vent haven lûkt flechtich stoffen | Hygroskopyske harsen dêr't drogen net praktysk is | kompleks; vent kin drool as net oerienkomt |
| PVC-spesifike | Lege kompresje, gepolijst oerflakken, gjin deade plakken | Styf en fleksibel PVC | Doel-boud; net in algemien-doel screw |
Algemiene doel (GP) Screw: meast foarkommende, bêste foar?
De GP skroef is in kompromis, en in goede. It rint PE, PP, PS, en ABS akseptabel, dat dekt de measte commodity moulding. Masinebouwers ferstjoere it as standert, om't it de feilichste standert is as se net witte wat jo sille rinne.
It kompromis kostet jo as de hars easken wurdt. In GP-skroef op glês fol nylon draacht fluch. In GP-skroef op stive PVC degradearret it materiaal. In GP-skroef drukke foar maksimale útfier op in tinne muorre diel leveret unmelts. As ien fan dy jo proses beskriuwt, betellet in doelboude skroef foar himsels allinich yn skrap.
Barrier Screw: Better Melt Separation en Homogeneity
In barriêre skroef foeget in twadde flecht troch de melting sône. Dy flecht skiedt fysyk de oerbleaune fêste pellets út de melt al foarme, en hâldt de fêste stoffen yndrukt tsjin de hite barrel muorre dêr't se fierder smelten.
Sûnder in barriêre ferbergje fêste dieltsjes yn 'e smeltbad, isolearre fan' e muorre, en kinne oerlibje nei it mûlestik as unmelts. Mei ien, melting finishes folsleiner en mear konsekwint.
De útkearing is bettere smeltuniformiteit by deselde of hegere útfier, dy't ferskynt as minder unmelts, strakkere skotkontrôle en in breder prosesfinster. Molders dy't tinne-muorre ferpakking, optyske dielen, of wat unmelt-gefoelige, moatte freegje om ien by namme.
Screw mingen / komposearjen: Foar gevulde en kleurmasterbatchmaterialen
Mingskroeven foegje in tawijd mingdiel ta, meast tichtby de tip. Maddock (fluted) seksjes twinge smelten troch smelle gatten, brekke unsmelte dieltsjes troch skuorre. Pinmixers splitsen en recombine de stream, fersprieden kleur en filler.
Brûk ien as kleurstrepen in kwaliteitsprobleem is, as masterbatch-dispersje fan belang is, of as fillerdistribúsje dielprestaasjes driuwt. De trade-off wurdt tafoege shear, dy't makket mingen seksjes de ferkearde kar foar waarmte-gefoelige harsen dy't al ticht by harren degradaasje limyt.
Vented / Degassing Screw: Foar Hygroscopic Resins
In Vented screw rint twa stadia. De earste etappe smelt, dan ferdjippet it kanaal abrupt, en sakket de smeltdruk nei tichtby nul by in venthaven dy't yn 'e loop snije. Dêr ûntkomme focht en flechtich stoffen, faak ûnder fakuüm. De twadde etappe repressurizes dan de melt foar ynjeksje.
Dit wurket foar hygroskopyske harsen wêr't drogen ûnpraktysk of ûnbetrouber is. It draacht ek risiko: as de twa stadia binne mismatched, smelt triuwt út de vent haven ynstee fan gas. In Vented screw en in Vented barrel moatte wurde ûntwurpen tegearre, dat is wêrom se wurde oantsjutte as in set en net retrofitted tafallich.
PVC-spesifike Screw Design: Wêrom Standert Screws mislearje mei PVC
Rigid PVC straft in standert skroef op twa manieren tagelyk. It degradearret ûnder skuorre, wêrby't wetterstofchloride frijkomt, dat dan it stiel dêr't it tsjin sit, korrodearret. De skea begjint foardat de operator in defekt sjocht.
In PVC-skroef beantwurdet beide bedrigingen. Lege kompresje hâldt skjirre sêft. Gepolijst oerflakken en in dead-spot-frije mjitkunde stopje materiaal fan stagnearjen en koken. De set hat hast altyd korrosjebestriding nedich yn 'e oerflakbehanneling, net allinich wearbestindich. ÚsPVC screw barrel gidscovers de skiekunde, en úskonyske twin screw barrelstsjinje PVC oan de extrusion kant.
Hoe kinne jo de juste skroeffat foar jo hars selektearje
Harseleksje driuwt elke oare beslút op 'e side: mjitkunde, stiel en oerflak. Lês de tabel, lês dan de oantekeningen derûnder, want de oantekeningen drage de warskôgings.
| Resin | Typyske L/D | Typyske kompresjeferhâlding | Screw type | Spesjale notysjes |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP of barriêre | Ferjaan. Posityf skuorre nedich om skjin te smelten |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Lege viskositeit, smelt maklik. Sêft mingen op HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP of barriêre | Amorf. Watch shear waarmte, strepen sjen litte maklik |
| PC en engineering plestik | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Barriêre of GP, lege skuorre | Hege smelttemperatuer, smel finster. Langere L / D, sêfte kompresje |
| PVC rigid | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-spesifike | Corrosie ferset is net opsjoneel. Koarte ferbliuwstiid |
| PVC fleksibel | 18:1 – 20:1 | 2.0:1 – 2.8:1 | PVC-spesifike | Mear ferjaan dan stiif, noch korrosyf |
| PET (foarfoarm) | 20:1 – 24:1 | Leech, krekte meting | Doelboude PET | Droog it of degradearje it. Lege skjirre, minimale ferbliuw, gepolijst oerflakken |
| POM (acetaal) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, lege skea | Degradearret skerp as oververhit. Precise temperatuer kontrôle |
| Glas-filled / abrasive | Per basis hars | Per basis hars | Basis type + hurd oerflak | Geometry folget de basishars. Deoerflakis wat feroaret: gean bimetallic |
Hoe kinne jo dizze tabel brûke:dit binne typyske publisearre berik en útgongspunten, net spesifikaasjes. Jo masine, jo klasse, jo diel, en jo útfier ferskowe de sifers. In skroef ûntwerper befêstiget de definitive mjitkunde tsjin jo echte proses. Nea bestelle fan in generyske tabel sûnder dat petear.
PP en PE: Semi-kristallijn, matige skuorre
Polyolefinen binne it maklike gefal. Se ferneare skjirre, smelten oer in breed finster, en ferjaan in GP-skroef. Matich oant hegere kompresje wurket goed, om't dizze harsens mei lege viskositeit posityf skuorre nedich binne om skjin te smelten ynstee fan troch heal smelten te gliden.
Push output hurd op tinne muorren, en in barriêre skroef fertsjinnet syn kosten troch it leverjen fan in mear folsleine melt op deselde snelheid.
ABS en PS: Amorphous, Watch the Shear Heat
Amorfe harsens fersachtsje oer in berik ynstee fan smelten op in skerpe punt. PS rint by lege kompresje omdat it sa maklik smelt. ABS moat mear soarch: it toant strepen en splay as it degradearret, en shear waarmte is meastal de reden.
As ABS dielen streak en jo setpoints lykje goed, fermoedsoenje shear foardat jo fermoedzje de droeger. In agressive kompresjeferhâlding op in waarmgefoelige amorfe hars produsearret syn eigen defekten.
PC en Engineering Plastics: hege temperatuer, langer L / D
PC, nylon, PBT, en harren sibben smelten heech en degradearje tichtby dat. Se moatte yngeand melting, dat pleitet foar in langere L / D, mar se straffen ek ferbliuwstiid, dy't pleit tsjin it hâlden fan melt yn in grutte barrel.
De resolúsje is langer L / D mei sêfte kompresje en in korrekt grutte skot. Fa de skot grutte ferkeard op PC en materiaal cycles troch waarmte oant it giel, gjin saak hoe goed de skroef is.
PVC stiif en fleksibel: Corrosie Resistance Critical
Alles hjirboppe oer PVC jildt foar seleksje. Rigid PVC sit oan 'e lege ein fan sawol L / D as kompresje, om't tiid en skjirre beide fijannen binne. De oerflakbehanneling moat korrosysje wjerstean, net allinich abrasion, en dat feroaret de kar fan alloy yn in bimetaal barrel.
PET en POM: lege skuorre, krekte temperatuerkontrôle
PET is hygroskopysk. Wetter yn 'e smelt hydrolyseart de polymeerkeatlingen, sakket yntrinsike viskositeit, en lit preforms bros en wazig litte, wylst de masine liket as it goed rint. Droog de hars goed, rinne lege skuorre, hâld ferbliuw koart, en spesifisearje gepolijst oerflakken sadat ôfsettings net foarmje.
POM tolerearret gewoane kompresje, mar degradearret skerp as it oerverhit wurdt, en har ôfbraakprodukten binne gefaarlik. Temperatuerkontrôle en disipline fan ferbliuwstiid binne mear fan belang dan tûke mjitkunde.
Glêsfolle en abrasive materialen: De 30% line
Hjir is de dúdlikste regel op 'e side, en it is in nûmer, gjin gefoel.Glêsfiber oant 30%: in nitridearre 38CrMoAlA-set behannelet it.Wy bouwe en beoardielje ús nitreare ynjeksjeskroeven foar krekt dat, doof en tempereare, dan gasnitrearre nei in 0.5-0.8 mm-kast by 950-1050 HV.
Boppe 30% glês, of mei minerale filler en flammefertragend boppe, moat it oerflak feroarje.De nitride saak is in diffusion laach, en abrasive filler snijt troch it folle earder as it stiel derûnder fertsjinnet.
Dat is doe't abimetaal skroef barrelstopet in upgrade te wêzen en wurdt de juste spesifikaasje: hurde alloy spuite de folsleine sirkel om 'e slijtsône fan' e boring, wêrtroch't de hurdens fan binnen nei 62 HRC nimt. De mjitkunde folget noch altyd de basishars. Allinnich it oerflak feroaret. Úsbimetaal vs nitride gidswurket troch de kosten logika.
Barrel Types, Materials, and Surface Treatments
It barrel falt net dramatysk. It iepenet, rêstich, en nimt jo útfier mei. Materiaal en oerflak beslute hoe lang dat duorret.
Standert Nitrided Steel Barrel: Applikaasjes en Limits
Nitriding diffúsje stikstof yn it stielen oerflak, it foarmjen fan in hurde saak. Wy gasnitriden ús 38CrMoAlA-ynjeksjeskroeven by 500–560 °C, en produsearje in nitreare laach 0.5–0.8 mm dik by 950–1050 HV. Dat fergruttet slijtweerstand mei 30-40% oer it net behannele stiel.
It basisstiel wurdt earst doft en temperearre, wat op himsels 50% skuorresistinsje opheft. Mei-elkoar jouwe dy twa stappen in libbensdoer fan rûchwei 10.000-20.000 oeren op net-corrosive harsen lykas PE en PP.
Syn limyt is de saak djipte. Sadree't abrasion troch de nitride laach snijt, draacht de sêftere kearn derûnder fluch. Wy beoardielje ús nitride ynjeksjeskroeven foar glêstriedfersterke ferbiningen oant 30% (PA plus glêstried, bygelyks). Dêrboppe, as op korrosive harsen, is de nitride saak oerienkomt en it oerflak moat feroarje.
Bimetaal barrel: bou, kosten en wannear't it betellet
In bimetallysk barrel hâldt in alloy-stiel lichem en fuses in aparte wear alloy yn 'e boring. Op ús barrels spuite wy hurde legearing om 'e folsleine sirkel fan' e slijtsône fan 'e boring, wêrtroch't de hurdens fan binnen op 62 HRC bringe.
Dat is in oare soarte fan beskerming tsjin nitriding. In nitridearre gefal is in diffúsjelaach mjitten yn fraksjes fan in millimeter. In spuite as fersmoarge legeringsboarring is in laach fan oar metaal, en abrasive filler moat it allegear trochkomme.
De alloy wurdt selektearre foar de bedriging. Carbide-rike en wolfraam-carbid oerflakken wjerstean slijtage fan glês en minerale fillers. Nikkel-bearing alloys wjerstean corrosie fan PVC en flamme-fertragende ferbiningen. Kies de ferkearde alloy en jo hawwe betelle foar in bimetallic barrel dat lost it ferkearde probleem.
It betellet út as jo feed abrasyf of korrosyf is. It rekkenjen is ienfâldich: as in bimetaal set meardere kearen sa lang duorret as in nitride op jo materiaal, ferdielt de hegere oankeappriis nei in legere kosten yn 't jier, foardat jo de skrap en downtime telle dy't jo foarkomme.
Segmented vs Monolithic Barrel: Fleksibiliteit vs Precision
In monolithic (ien-stik) barrel wurdt machined út ien lichem. It hâldt straightness en concentricity bêste, en it is de noarm foar Molders, dêr't precision driuwt skot gearhing.
Segmented barrels bolt tegearre út seksjes, wêrtroch't in droegen seksje wurde ferfongen sûnder scraping de hiele barrel, en lit vent havens wurde pleatst fleksibel. De hannel is ôfstimming: elke joint is in kâns foar misalignment, en ynjeksjemasines binne dat minder ferjaan as gearstalde extruders.
Basisstaal en de oerflakopsjes dy't derop sitte
38 CrMoAlAis de basis stiel wy masine ús ynjeksje screws út, en it is de yndustry syn standert foar in reden. De chromium-molybdeen-aluminium-chemie is ûntworpen foar nitriding: it aluminium foarmet hurde, stabile nitriden yn 'e saak, wylst de kearn taai bliuwt.
De basis stiel draacht de meganyske lading. It oerflak dêrop nimt de wearze, en dat is wêr't de echte kar leit. As askroef barrel fabrikantwy leverje it folsleine oerflakberik, en elk beantwurdet in oare bedriging:
- Nitriding- 0,5-0,8 mm laach by 950-1050 HV. Skjin harsen, glêstried oant 30%.
- Bimetaal oerflak- hurde alloy fusearre om 'e slijtsône fan' e boring, boring oant 62 HRC. Abrasive en corrosive plicht.
- Wolframkarbid spuiten- foar de hurdste abrasion gefallen.
- Chrome plating- in glêd, release-friendly oerflak. Helpt mei kleurferoarings en plakke, net mei swiere abrasion.
- Rustfrij stiel- as korrosjebestriding as materiaal suverens de eask liedt ynstee fan slijtage.
Us gids foar skroef barrel materialen fergeliket de basis stielen folslein.
Surface Treatments ferlike
| Materiaal / behanneling | Hurdens | Wear ferset | Corrosie ferset | Bêste foar |
|---|---|---|---|---|
| 38 CrMoAlA, nitreare | 950–1050 HV, 0,5–0,8 mm laach | Goed | Matich | PE, PP, PS, ABS; glêstried oant 30%. De ekonomyske standert |
| Bimetaal oerflak | Boaring oant 62 HRC | Treflik | Goed | Glês-fol boppe 30%, mineraal-fol, regrind, abrasive plicht |
| Wolframkarbid spuiten | Hiel heech | Treflik | Goed | De hurdste abrasion gefallen |
| Nikkel-basearre legering oerflak | Selektearre per formulearring | Goed | Treflik | PVC, fluoropolymeren, flammefertragers |
| Hard chrome plating | Hurd, hiel tin | Matich | Goed | Smooth release, makliker kleur feroarings, anty-stick |
| Rustfrij stiel | Per klasse | Matich | Treflik | Corrosie of suverens-liede applikaasjes |
Spesifisearje it oerflak foar de smoarchste feed de line sil eins rinne, net de skjinste. Spesifisearje foar de skjinne saak is de meast foarkommende manier wêrop in nije set betiid stjert.
Underhâld: Hoe krije jo elk oere dat de set kin jaan
Ûnderhâld net reverse wear. It stopet jo fan it tafoegjen fan foarkommende slijtage boppe op 'e ûnûntkombere soarte, en it jout jo de gegevens om de ferfanging te plannen ynstee fan dêrop te reagearjen.
Routine ynspeksje Checklist
| Frekwinsje | Wat te kontrolearjen | Wêrom |
|---|---|---|
| Elke ferskowing | Melttemperatuer tsjin normaal, hersteltiid, kussenkonsistinsje, motorbelêsting | Dizze drift foardat defekten ferskine |
| Elk materiaal of kleur feroaret | Purge folslein; ynspektearje purge foar swarte flekken of degradearre materiaal | Spokken betsjutte deade plakken of degradaasje earne |
| Moanne | Ferifiearje thermocouples en heater bands; kontrolearje feed-throat cooling | In driuwende sensor kookt materiaal foar moannen ûngemurken |
| Wannear't de skroef út is | Meitsje flecht OD en barrel bore ID op markearre posysjes; ynspektearje check ring | De skroef is der al út. Tsien minuten mjitten is fergees gegevens |
| Op syn minst jierliks (schurende of korrosive plicht) | Plande pull: mjitting fan folsleine wear, kontrôle fan ôfstimming, log de lêzingen | Folle, PVC, en regrind plicht draacht sets folle flugger dan skjinne hars |
Goede reinigingsproseduere by it feroarjen fan harsen of kleuren
Reinigje foar elke stop en elke oerstap, sûnder útsûnderingen foar drokke dagen. Materiaal oerbleaun om te koelen yn 'e barrel degradearret, bakt op oerflakken en komt letter werom as swarte flekken yn in diel fan in klant.
Brûk in kommersjele purging compound foar kleur feroarings, foar shutdowns, en foardat oerstap nei in waarmte-gefoelige polymear. Virgin PE of PP behannelet routine transysjes tusken kompatibele materialen. Harsen mei hege temperatueren lykas PC en PMMA hâlde hurder op en hawwe agressivere reiniging nedich.
Reinigje foardat jo ôfslute, net allinich foardat jo begjinne. Wat jo litte yn in koelende barrel wurdt it probleem dat jo fjochtsje by de folgjende opstart.
Hoe te mjitten skroef-to-barrel klaring
Dit is de mjitting dy't miening feroaret yn feit, en de measte winkels slaan it oer.
- Trek en skjin de skroef.Hot, mei koper of koper ark. Nea stielen scrapers, dy't snije de behannele oerflak de skroef hinget ôf fan.
- Mark mjitting posysjeslâns de wurkjende lingte: feed, oergong, en metering op minimum.
- Meitsje flecht ODmei in eksterne mikrometer op elke posysje, it nimmen fan lêzingen op ferskate punten om 'e omtrek om uneven wear te fangen.
- Mjit barrel bore IDmei in bore gauge op oerienkommende posysjes en djipten.
- Berekkenje radiale klaring:subtract flight OD út bore ID en diele troch twa.
- Fergelykje mei de boutekeningen log elke lêzing mei de datum en oeren run.
Ynterpretearje it resultaat tsjin de oarspronklike klaring, net tsjin in universele nûmer. In nuttige winkelregel: as de klaring is groeid ta rûchwei twa kear de bouwearde, of as de útfier merkber sakke is mei deselde skroefsnelheid, begjin dan de ferfanging te plannen. Us stap-foar-stap mjittingsgids beslacht de metoade yn folslein detail.
Cleaning Schedule en Purging Compound Soarten
Match de gearstalling oan 'e baan. Mechanyske (skuurfrij) reinigt scrub mei hege viskositeit. Gemyske suveringen oanfalle ôfbrutsen materiaal en koalstof. Skuimjende purges wreidzje út om deade plakken te berikken dy't laminêre stream mist.
Deep-clean yntervallen binne ôfhinklik fan de hars. Polymeren mei hege temperatuer bouwe koalstof rapper en hawwe faker djippe purging nedich. Wat jo ek rinne, hâld it ynterval op in skema ynstee fan te wachtsjen op swarte spikkels om it foar jo te plannen.
Wannear te reparearjen vs wannear te ferfangen
Fergelykje kosten per jier fan tsjinst, net de twa priiskaartsjes. In ferbouwing dy't de helte minder kostet, mar in tredde fan de jierren werombringt, is de djoere opsje yn ferklaaiïng.
Reparaasje lean rjochtsdoe't wear is dimensional en matige, de basis metaal is lûd, dit is de earste werbou, en de mjitkunde noch past by jo hars.
Ferfanging leanet rjochtsdoe't corrosie hat pitted djip, doe't de skroef is al wer opboud foar, as jo materiaal feroare en de âlde mjitkunde net mear past, of as de set is in gewoane grutte waans ferfanging priis sit tichtby de reparaasje quote.
Us hantlieding foar reparaasje tsjin ferfanging leit de folsleine beslúttabel út.
Goede opslach en ôfhanneling fan Spare Screw Barrels
In reserve set is allinich nuttich as it rjocht en skjin is as jo it nedich binne. Bewarje screws horizontaal mei stipe lâns de lingte, nea lean op 'e tip. Coat se tsjin roest, hâld se bedekt, en hâld it spesifikaasjeblêd en mjitten hurdensifers mei it diel.
De spare-set rotaasjestrategyis mear wurdich as hokker expedite fee, en hast gjin leveransier sil fertelle jo dit. Keapje de ferfanger foardat de hjoeddeiske set mislearret. Rinne de nije set, stjoer de âlde foar werbou wylst produksje trochgiet, en hâld de werboude set op 'e planke as de reserve.
Jo hawwe no in rotaasje mei nul unplande downtime, en elke takomstige ferfanging bart op jo skema ynstee fan om 2 oere op in sneon. De strategy kostet ien set fan wurkkapitaal en werombetellet it de earste kear dat in ynbraak net bart.
Is it it proses as de masine? In beslútpoarte
Hjir is de seksje dy't gjin konkurrint skriuwt, en it sil jo mear tiid besparje as de rest fan dizze gids kombineare.
As in foarmdefekt ferskynt, berikke de measte teams de masineynstellingen. Temperatuer, werom druk, ynjeksje snelheid, hold tiid. Soms is dat krekt. Mar as de plasticizing ienheid wurdt droegen, gjin ynstelling herstelt it proses, en wiken ferdwine yn in syktocht dat koe nea slagje.
Rinne dizze poarte foardat jo in oare setpoint oanreitsje.
1. Is der wat feroare?Nij hars lot, nij colorant, nij regrind ratio, nije mal, in ynstelling immen oanpast? As ja, jagje de feroaring. Dit is in prosesprobleem oant it oars bewiisd is.
2. Hat it defekt ynienen ferskynde, of krûpt oer wiken?Ynienen punten op in feroaring of in brutsen komponint. Stadichoan punten by wear. Wear komt net oernachtsje.
3. Is it cushion konsekwint skot te skot?In ynkonsekwint kussen is de sjek ring praten. Kontrolearje it foardat alles oars.
4. Hat útfier sakke op deselde skroef snelheid, of hat hersteltiid spand?Beide wize op klaring, wat betsjut slijtage fan skroef of barrel. Ynstellings kinne net weromsette ferlern klaring.
5. Is melt temperatuer klimmen op net feroare setpoints?De skroef generearret ekstra skuorwarmte, meastentiids om't it hurder wurket tsjin in droegen klaring.
6. Komme swarte flekken werom nei elke skjinmeitsjen?Materiaal leit yn in deade plak. Op in âldere set wurdt dat deade plak faak droegen klaring mei degradearre melt.
Trije of mear "ja" antwurden op fragen 3 oant 6 betsjutte dat de masine jo fertelt dat de plastisearjende ienheid droegen is. Stopje mei tunen. Trek de skroef en mjit it.
De mjitting duorret in oere. It jagen fan in meganysk defekt troch de ynstellings duorret wiken, en it konvergeet noait, om't it antwurd nea yn 'e controller wie.
Troubleshooting Guide mei Root-Cause Tabel
Elk defekt hjirûnder kin komme fan proses as fan meganyske wearze. De tabel nammen deskroef en barrelroot oarsaak, om't dat de helte is dy't elkenien oars lit.
| Probleem | Symptoom | Screw / barrel root oarsaak | Korrigearjende aksje |
|---|---|---|---|
| Swarte strepen / brânmerken | Dûnkere flekken of strepen yn it diel; slimmer nei in halte | Degradearre materiaal pleatst yn droegen klaring as in dead plak; skoarde boring; skansearre screw oerflak | Djippe reiniging. As flekken weromkomme, lûke en ynspektearje. Kontrolearje op skoare en droegen klaring. Ferfange as de set materiaal hat |
| Inkonsekwint skotgrutte / koarte shots | Shot gewicht driuwt; cushion fariearret skot nei skot | Kontrolearje dat de ring net dicht is(meast foarkommende); droegen flechten litte smelten efterút lekke; barrel bore oversize | Kontrolearje earst de kontrôlering. Dan mjitte klaring. Ynstellings sille net reparearje in lekkende net-returnklep |
| Melt temperatuer spiking | Eigentlike melt temperatuer boppe setpoints; materiaal discoloring | Oermjittige skuorre fan ferkearde kompresjeferhâlding; droegen klaring wêrtroch't de skroef hurder wurket; drifted thermocouple | Ferifiearje thermocouples. Kontrolearje skroef snelheid en werom druk. As mjitkunde is ferkeard foar de hars, de skroef is de fix |
| Stadich herstel / lange plasticizing | hersteltiid stretcht; syklus tiid groeit | Worn klaring ferminderjen pomp effisjinsje; feed seksje issue; ferkearde mjitkunde foar de hars | Kontrolearje earst de koeling fan 'e feed-keel en pelletfeed. Dan mjitte klaring tsjin de tekening |
| Rising motor load / werom druk | Motor amps klimme by konstante útfier; koppel alaarms | Screw slepen yn 'e boring (misalignment, bûgde skroef); oermjittige skea; degradearre materiaal bou ferset | Kontrolearje alignment en screw straightness. In bûgde skroef draacht ien kant fan 'e boring en sil ek in nij barrel ferneatigje |
| Materiaal degradaasje / ferkleuring | Gieljen, splay, brosheid, geur | Ferbliuwstiid te lang (skot te lyts foar de loop); shear te agressyf; deade plakken holding materiaal | Kontrolearje shot-grutte oant barrel-kapasiteit ratio. Ferminderje skea. Op waarmtegefoelige harsen kin in skroef mei legere kompresje de ienige echte fix wêze |
| Unmelts / fêste dieltsjes foar in part | hurde flekken; lens-like defekten; swakke plakken | Net genôch smeltkapasiteit: L/D te koart, kompresje ferkeard, útfier foarby wat de skroef smelte kin, of droegen klaring | Ferminderje útfier of upgrade nei in barriêre screw. As de set is droegen, herstelt gjin ynstelling it smelten |
| Kleurstrepen / minne fersprieding | ûnjildich kleur; masterbatch net dispersing | Gjin mingen seksje; droegen skroef mingen min; ferkearde skroef foar in fol of kleurde gearstalling | Spesifisearje in mingen seksje (Maddock of pin). Befêstigje dat de skroef net gewoan earst droegen is |
Swarte strepen of brânmerken
Degradearre polymeer leit earne en brekt los yn stikken. De klassike skûlplakken binne droegen klaring, in skoarde boring, in skansearre kontrôlering, en elke deade plak dêr't stream stagneart.
Djippe purge earst. As de spikkels weromkomme nei in yngeande purge, is it materiaal net gewoan residu. It wurdt produsearre kontinu troch in plak yn jo masine, en jo moatte lûke de skroef en fine it.
Inkonsistente Shot Grutte of Koarte Shots
Kontrolearje de ring foardat jo in ynstelling oanreitsje. Doe't de net-return fentyl stopt sealing, melt ûntsnapt efterút by ynjeksje, en it skot dat de masine tocht dat it mjitten is net it skot dat de skimmel ûntfangt.
De giveaway is it kussen. In konsekwint proses hâldt in fêste cushion. Doe't cushion wanders skot oan skot, melt giet earne moat it net.
Smelttemperatuer Spiking of te heech
Meet de eigentlike smelting mei in sonde ynstee fan fertrouwe op de setpoints. As eigentlike melt rint goed boppe de sônes, de ekstra waarmte komt fan skeare, net út de bands.
Shear waarmte nimt ta as kompresje is te agressyf foar de hars, doe't screw snelheid is te heech, doe't werom druk is oermjittich, en as in droegen skroef moat wurkje hurder te ferpleatsen itselde materiaal.
Slow Screw Recovery / Long Plasticizing Tiid
Begjin by de hopper. Bridging pellets, in oververhitte feed kiel, en ûnfoldwaande feed cooling allegear úthongere de skroef en stretch herstel, en net ien fan harren is in skroef defekt.
As it fied sûn is en it herstel noch stadich is, mjit dan de klaring. In skroef dy't syn pompeffisjinsje ferlern hat om te dragen duorret langer om itselde skot te foljen, en de syklustiid reflektearret it.
Rising Motor Load of Back Pressure
Rising amps by konstante útfier betsjut dat der wat ferset is. In bûgde skroef dy't yn 'e boring sleept is it gefaarlike gefal: it draacht ien kant fan' e loop, en in nije skroef ynstalleare tsjin dat misferstân draacht deselde manier op itselde skema.
Kontrolearje rjochtheid en ôfstimming foardat jo wat bestelle. Iensidige boarring is de fingerprint.
Materiaal degradaasje of ferkleuring
Twa oarsaken dominearje: it materiaal is te hyt, of it hat te lang hyt west. De twadde is dejinge dy't minsken misse.
In skot dat is fierstente lyts foar de loop blêden smelten sitten troch syklus nei syklus, cooking sêft oant it giel. Gjin skroefûntwerp reparearret in undersized skot yn in te grutte barrel. Korrigearje de skroef diameter, of ferpleatse de baan nei in lytsere masine.
Hoe bestelle in ferfangende schroef barrel
Gjin konkurrint covers dit, en it is it diel keapers eins nedich. Oft jo bestelle fan de OEM of fan in ûnôfhinklikescrew barrel fabryk, deselde ynformaasje driuwt it sitaat.
Ofmjittings en spesifikaasjes dy't jo moatte leverje
- Machine merk en model.In nammeplaat foto is genôch te befêstigjen de mounting en drive-ein ôfmjittings.
- Screw diameter en L/D ratio,út in tekening of mjitten direkt.
- De hars, mei filler ynhâld.Dit driuwt de basis stiel en de oerflak behanneling mear as wat oars op 'e list.
- Shotgrutte en doelsyklus,sadat de mjitkunde kin wurde optimalisearre ynstee fan kopiearre.
- In tekening, of in droegen stekproef.Beide wurket. In droegen diel kin wurde mjitten en de folsleine mjitkunde rekonstruearre.
- Wat gie der de lêste kear mis.Stjoer it wear patroan tegearre mei it diel. Smooth diminsje ferlies seit abrasion. Pitting seit corrosie. Iensidige wear seit ôfstimming, dy't in nije skroef net reparearje.
Dat lêste item is de iene keapers ferjitte, en it is dyjinge dy't stopt jo in keapje in trouwe kopy fan in mislearring.
OEM-Match vs Custom Design: foar- en neidielen
In OEM-wedstriidreprodusearret de oarspronklike mjitkunde. It is de juste oprop doe't de orizjinele skroef paste by jo proses en gewoan droech. Foarsisber, ferifiearje tsjin de tekening, gjin proses revalidaasje.
In oanpast ûntwerpferoaret de mjitkunde om te passen by wat jo hjoed eins rinne. It is de juste oprop doe't it proses beweecht en de skroef die net: jo tafoege regrind, oerstapt nei in fol graad, feroare útfier doelen, of de orizjinele skroef nea behannele jo hars goed.
It bestellen fan in OEM-wedstriid as it proses is feroare, reprodusearret it probleem yn nij stiel. It bestellen fan in oanpast ûntwerp doe't it orizjineel goed wie foeget kosten en revalidaasje foar neat ta. It wearpatroan fertelt jo yn hokker situaasje jo binne.
Wat te ferwachtsjen by it keapjen fan Sina
Leadtiid hinget ôf fan 'e mjitkunde, de oerflakbehanneling, en oft der in tekening bestiet. Freegje it skriftlik mei jo offerte, en freegje wêrop de klok begjint: befêstiging fan de tekening, of de oankeapopdracht. Se binne net deselde datum, en it ferskil is faak in wike.
Trije dingen dy't it wurdich binne om fêst te lizzen foardat jo begean:
- Wannear't produksje begjint.Reverse-engineering fan in droegen stekproef foeget tiid ta foardat in inkele chip wurdt besunige. In tekening ferwideret dy stap.
- Wat de oerflak behanneling foeget.Bimetallyske oerflakken en karbidspuiten binne aparte prosesstappen mei in eigen wachtrige.
- Seefracht, apart.It is net yn 'e produksjetiid, en it is it oantal dat earste kear keapers ferrast.
Us eigen offerte is troch ûntwerp transparant: wy jouwe in rûsde kosten foar it produkt, de ferstjoering en it trochgeande ûnderhâld, dus d'r is letter neat te ûntdekken. Jo krije dy offerte binnen 12 oeren.
Plan om lead tiid mei de reserve-set rotaasje beskreaun earder. In set besteld út in wear log skippen op jo skema. In set besteld fan in ynbraak skippen tsjin 'e klok, troch de loft, tsjin in priis dy't gjinien genietet om te ferklearjen.
Kwaliteit akseptaasjekritearia en ynspeksjepunten
Dit binne de kontrôles dy't in echte leveransier skiede fan in goedkeape. Freegje se skriftlik foardat jo de bestelling pleatse, en ferifiearje se as de set oankomt:
- Outside diameter op meardere punten lâns elke flecht
- Bore diameter en silindricity
- Oerflak hurdens as inmjitten wearde(HV of HRC), net in katalogus spesifikaasje
- Nitride case djipte, of alloy laach djipte op in bimetallic boring
- Konsintrisiteit en rjochtheid
- Oerflak rûchheid (Ra)
- Basis stiel klasse, befêstige
De hurdens en de djipte fan 'e saak binne de twa dy't it meast wichtich binne, en de twa wurde meast rêstich downgraded. In nitride laach op 950–1050 HV en 0,5–0,8 mm djip is in spesifikaasje wêrop jo in leveransier kinne hâlde. "Nitrided" op himsels is net.
As in quote lâns dramatysk ûnder de oaren, freegje wat it stiel is en hoe djip de behanneling rint. Dat is hast altyd wêr't it ferskil ferberget, en jo betelje it werom yn betiid wear.
Us folsleine sourcing-walkthrough sit yn 'e oanpaste gids foar bestelling fan skroeffaten.
Need in ferfanger of oanpaste ynjeksje screw barrel? Stjoer jo masinemodel, tekening, of droegen sample. Wy sitearje binnen 12 oeren.
Krij in Screw Barrel QuoteFaak stelde fragen
F: Hoe lang duorret in ynjeksjefoarmige skroef barrel?
A: Op net-corrosive harsen lykas PE en PP rinne ús nitride 38CrMoAlA ynjeksjeskroeven sawat 10.000–20.000 oeren. Glêsfolle ferbiningen, PVC, en swiere grind snije dat del, en hoe fier hinget ôf fan filler ynhâld en útfier. Net rinne de klok en hoopje: mjitte. Kontrolearje flecht OD en bore ID tsjin de build tekening op syn minst ien kear yn it jier op abrasive plicht, en log de trend. De trend, net in oerenfiguer, fertelt jo wannear't jo de folgjende set moatte bestelle.
F: Wat is de standert klaring tusken in skroef en barrel?
A: D'r is gjin inkeld figuer, om't klaring skalen mei skroefdiameter. De thumbregel fan 'e yndustry foar in nije set is sawat 0,001 inch radiale klaring per kant foar elke inch fan skroefdiameter, sadat in 60 mm-skroeven tichtby 0,06 mm per kant lânet. Jo boutekening is de autoriteit. As in praktyske tsjinst limyt, doe't mjitten klaring is útgroeid ta rûchwei twa kear de bou wearde, of útfier is sakke merkber by deselde skroef snelheid, plan de ferfanging.
F: Kin ik ien skroef brûke foar meardere ferskillende harsens?
A: Binnen in famylje, ja. In skroef foar algemiene doelen behannelet PE, PP, PS en ABS akseptabel, dat is wêrom masinebouwers it as standert ferstjoere. Oer famyljes, nee. In GP-skroef op stive PVC degradearret it materiaal en korrodearret it stiel. In GP-skroef op mei glês fol nylon slijt fluch. En in skroef grutte foar ien skot folume kin net tsjinje in baan dy't brûkt in lytse fraksje fan it barrel sûnder cooking it materiaal. As jo harsens span dy gatten, Jo moatte mear as ien skroef, of in skroef ûntwurpen foar de hurdste gefal.
F: Hoe kin ik fertelle as myn ynjeksjefoarmskroeven droegen is?
A: De masine fertelt jo earst, en de mikrometer befêstiget it. Sjoch foar útfier sakke by deselde skroef snelheid, hersteltiid stretching, smelttemperatuer klimmen op net feroare setpoints, swarte spikkels dy't weromkomme nei skjinmeitsjen, en skot grutte drifting. Elk fan dy rjochtfeardiget it lûken fan de skroef. Dan mjitte flecht OD mei in mikrometer en bore ID mei in bore gauge, op matched posysjes, en fergelykje de radiale klaring tsjin de tekening. Symptomen suggerearje; mjitting befêstiget.
F: Wat is in bimetaal skroef barrel en wannear haw ik ien nedich?
A: In bimetallysk barrel hâldt in alloy-stiel lichem en fusearret in hurder wear alloy yn 'e boring. Op ús barrels spuite wy hurde legearing de folsleine sirkel om de slijtsône fan 'e boarring, wêrtroch't de hurdens fan binnen op 62 HRC bringe. De line is maklik te tekenjen:glêstried oant 30% rint prima op in nitrided 38CrMoAlA set. Boppe 30% glês, mei minerale filler of flammefertragend, of op korrosive hars, gean bimetallysk. De nitride koffer is in 0,5–0,8 mm diffusionlaach, en swiere filler snijt der troch lang foardat it stiel derûnder klear is.
F: Beynfloedet skroefûntwerp dielkwaliteit yn spuitgieten?
A: Direkt, en mear dan de measte prosesynstellingen. Screw geometry bepaalt hoe folslein it materiaal smelt, hoe unifoarm de melt temperatuer is, hoe goed kleur en filler disperse, en hoe konsekwint it skot is. Unmelts, streken, splay, degradaasje, en skot fariaasje alles spoar werom nei screw design of screw wear op syn minst sa faak as se trace werom nei de controller. As in defekt ferset tsjin elke ynstellingsferoaring dy't jo meitsje, is de mjitkunde as de wear meastal de reden.
F: Wat is it ferskil tusken in ynjeksjeskroef en in extrusionskroef?
A: In extrusion screw draait kontinu en pompen smelten foarút sûnder stopping. In ynjeksjeskroef docht twa banen: it draait om in skot te plastisearjen, stopet dan mei draaien en rydt foarút as in plunger om it te ynjeksje. Dat reciprocating aksje is wêrom ynjeksje screws drage in sjek ring oan de tip, en wêrom se rinne koartere L / D ferhâldingen, typysk 18:1 oan 25:1, as extrusion screws. Materiaal sit ek yn in ynjeksje barrel tusken shots, dat makket residinsje tiid en skot sizing kritysk.
F: Kin in fabrikant fan skroeffaten myn skroef kopiearje sûnder in tekening?
A: Ja. Skip it droegen diel en de mjitkunde kinne wurde mjitten en rekonstruearre: diameter, aspektferhâlding, kanaal djipte, en de fit ôfmjittings oan de oandriuwing ein. Wy hâlde ynjeksjeskroeven op ± 0,001 mm. Ien warskôging wurdich te sizzen: in droegen skroef mjit lytser dan it ferliet it fabryk, dus de ferfanging moat wurde boud nei de oarspronklike ûntwerpbedoeling ynstee fan 'e droegen ôfmjittings. Stjoer de wear patroan tegearre mei it diel, en de nije skroef wurdt oantsjutte tsjin it mislearjen yn stee fan it erven.
Konklúzje
Trije ideeën drage de hiele gids.
Seleksje folget de hars.Geometry (L / D, kompresjeferhâlding, skroeftype) komt oerien mei hoe't jo polymeer smelt. Oerflak behanneling komt oerien mei hoe smoarch jo feed is. Skjin harsen rinne lokkich op nitridearre 38CrMoAlA. Abrasive en corrosive feeds nedich in bimetallic boring, en spesifisearje de skjinne gefal is de meast foarkommende manier in nije set stjert betiid.
Underhâld keapet jierren, en gegevens keapje planning.Purge foar elke stop, skjinje mei koper ynstee fan stiel, en mjit de klaring elke kear as de skroef út is. In wear log draait "is it droegen?" yn "wannear sil it oer de line?", dat is it ferskil tusken in plande oerstap en in shutdown.
Diagnose de masine foardat jo it proses ôfstimme.As de útfier sakket, de syklusen strekken, it kessen swalket, as spikkels weromkomme nei it skjinmeitsjen, praat de plastisearjende ienheid. Ynstellings kinne net weromsette ferlern klaring of reseal in droegen check ring. Trek de skroef en mjit it.
Nanhaiya hat mear dan tweintich jier skroeven en barrels boud en tsjinnet 500+ kliïnten wrâldwiid. Us ynjeksjeskroeven wurde ferwurke fan 38CrMoAlA, gedoofd en temperearre, dan gasnitrearre by 500–560 °C nei in 0.5–0.8 mm-kast op 950–1050 HV, hâlden op in tolerânsje fan ± 0.001 mm, en beoardiele foar 0–00 oeren, 00 net, 00 oeren, 00,00 net harsens. Wêr't it fied hurder is, spuite wy hurde legearing de folsleine sirkel om 'e slijtsône fan 'e boring en nimme de hurdens fan binnen nei 62 HRC.
Foardat jo bestelle, wurkje ús yngenieurs troch de parameters mei jo: diameter, aspect ratio, screw kanaal djipte, en de materiaal kar tusken 38CrMoAlA en in duplex alloy. Dat oerlis is fergees, en de offerte dy't folget omfettet produkt, ferstjoering en ferwachte ûnderhâldskosten, sadat der letter neat ferskynt dat net op 'e side stie.
Nei levering stypje ús technici ynstallaasje en yn gebrûk nommen, garânsje rint oant kontrakt (meastal ien oant twa jier), en elk probleem nei ferkeap krijt in antwurd binnen 24 oeren en in oplossing binnen 48.
Stjoer ús jo masinemodel, hars, en it probleem dat jo besykje op te lossen. Jo sille binnen tolve oeren in spesifikaasje en in offerte hawwe.
Fertel ús jo masine, jo hars, en wat der de lêste kear mis gie. Wy sille de set oantsjutte dy't it reparearret, net dejinge dy't it werhellet.
Nim kontakt op mei Nanhaiya foar in offerte