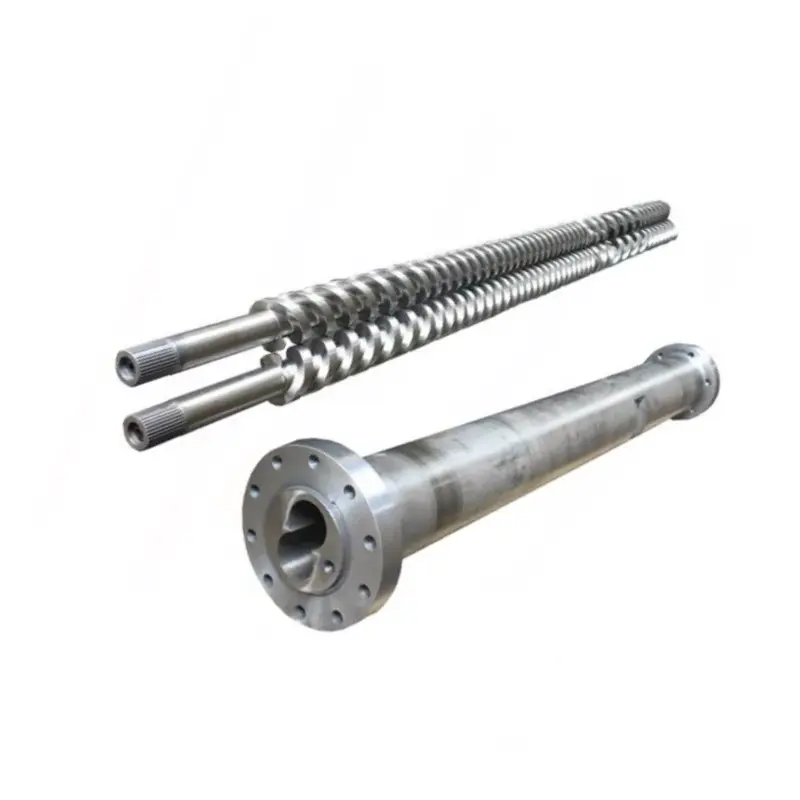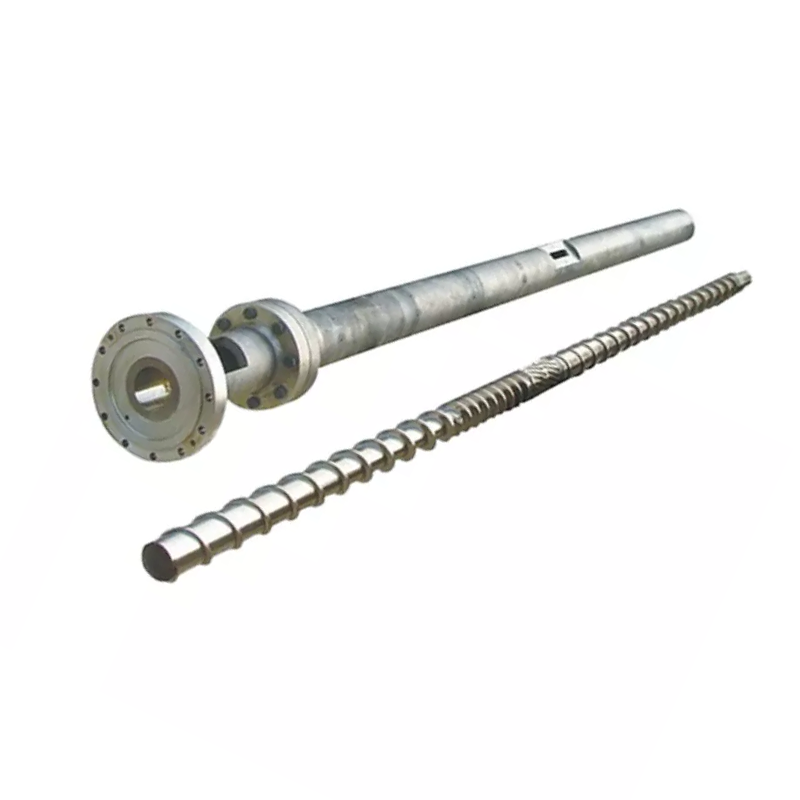
In skroef tip is lyts genôch om te wurde behannele as in reserve diel, mar krekt genôch om te besluten oft elk skot begjint mei itselde folume fan melt. Keapje it as in matched flow- en sealing gearkomste, net as in threaded metalen punt.


Fluch antwurd
Kies in ynjeksje moulding skroef tip troch fjouwer dingen: it net-return fentyl ûntwerp, de krekte skroef en barrel ynterface, de ferwurke hars en filler, en it wear patroan fan de besteande gearkomste. Masinemodel allinnich is net genôch as ferzjes, eardere reparaasjes of net-standert skroeven kinne bestean.
Foar in ferfangende oarder, stjoer de orizjinele tekening as beskikber, dan ferifiearje de tried, skouder, tip lingte, ring travel, sit, bûten diameter en melt passaazjes tsjin de eigentlike masine. In goed sitaat begjint mei mjitkunde. Materiaal en oerflak behanneling komme folgjende.
De skroef tip kontrolearret stream yn beide rjochtingen
Tidens screw herstel, de net-return fentyl iepenet en lit smelte polymear trochjaan nei de foarkant fan 'e skroef. Oan it begjin fan de ynjeksje slút it sa skroefbeweging en druk hannelje op it skot yn stee fan te drukken melt efterút lâns de skroef.
Dit is wêrom't de skroef tip, check ring en sit heart ta it proses, net allinnich ûnderhâld.ENGEL syn net-return valve tutorialbeskriuwt deselde twa operearjende steaten en keppelet slutingsgedrach direkt oan ynjeksje repeatability.
Us fabryk werjefte:de djoerste screw-tip flater is komselden it ferskil tusken twa materiaal grades. It is in diel dat op 'e skroef draait, mar net goed reizget, fersegelt of rjochtet. In suksesfolle fittest is weardefoller dan in lange list mei ferkeapeigenskipswurden.
Kies de gearstalling om de moulding plicht
It juste ûntwerp moat frij iepenje tidens herstel, foarsisber slute by ynjeksje en oermjittige beheining yn 'e smeltpaad foarkomme. It moat ek de abrasive, adhesive en corrosive lading fan 'e hars oerlibje sûnder har paringsflakken te beskeadigjen.
| Oankeap fraach | Wêrom it feroaret de skroef tip | Wat te stjoeren de leveransier |
|---|---|---|
| Hokker hars wurdt foarme? | Viskositeit, lubriciteit, degradaasjegefoelichheid en korrosysjeplicht beynfloedzje streampassaazjes, materiaal en oerflakbehanneling. | Krekte harsklasse, kleursysteem, flammefertragend en normaal ferwurkingsberik. |
| Is de hars fersterke of fol? | Glêsfaser, minerale filler en weromwûne fersmoarging kinne abrasive slijtage by de ring-, sit- en smeltpassaazjes fersnelle. | Filler type, gewicht persintaazje en oft it feroaret troch produkt. |
| Hoe krekt moat it skot wêze? | Tinne muorre, multi-holte en tight-weight dielen bleatstelle lytse feroarings yn fentyl sluten en lekkage. | Dielgewicht, holtetelling, shot-gewichttolerânsje en resinte trendgegevens. |
| Wat is de hjoeddeiske klepstyl? | Sliding ring, bal-check en oare ûntwerpen hawwe ferskillende flow gebieten, reis en sluten gedrach. | Orizjinele dielnûmer, tekening, foto's en de folsleine fuorthelle gearstalling. |
| Is de skroef earder ferfongen? | In masine model kin net mear identifisearje de ynstallearre tried, tip lingte of sitgeometry. | Aktuele skroef tekening en direkte mjittingen, net allinnich de masine nammeplaat. |
| Wêrom wurdt it diel ferfongen? | In brutsen tried, erodearre streampaad en lekkende ring wize net op deselde korrektyf aksje. | Wear foto's, proses symptomen, ûnderhâld skiednis en mislearre dimensjes. |
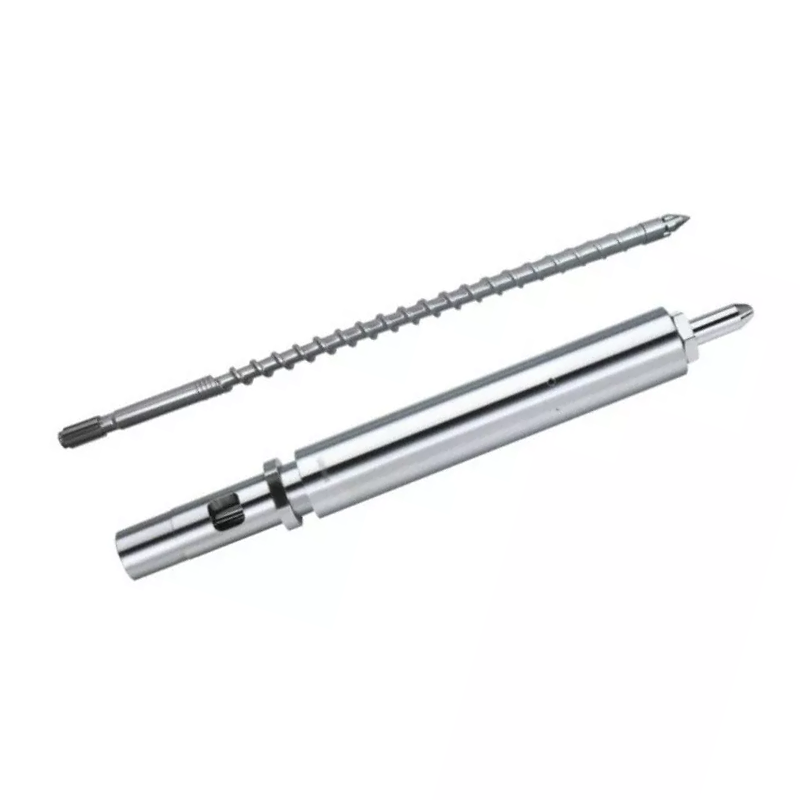
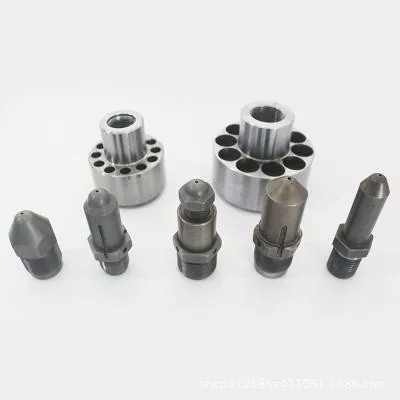
Nanhaiya biedt standert en oanpaste threadpatroanen, plus opsjes foar reverse-flow tip foar spesjale polymers. It selektearre diel kin wurde matched mei inynjeksje moulding screwof levere as ûnderdiel fan 'e bredereberik foar ynjeksje moulding en extrusion spare-ûnderdielen.


Lês proses sinjalen foar it fuortsmiten fan de gearkomste
In fariabele cushion, driuwende skot gewicht of min oerdracht repeatability kin wize op fentyl lekkage, mar net ien fan harren bewiist it allinnich. Harsferoarings, feedinstabiliteit, temperatuerkontrôle, barrelwear, lucht yn 'e melt, drukynstellingen en skimmelomstannichheden kinne ferlykbere symptomen oanmeitsje.
ENGEL advisearret it kontrolearjen fan it net-returnventiel, de skroef en it plastisearjende vatas de melt cushion fluktuearret. Deselde begelieding foar probleemoplossing ferbynt fariaasje fan kessen en skotgewicht mei prosesynstellingen en wear fan komponinten.
| Observearre sinjaal | Mooglike screw-tip ferbining | Kontrolearje foardat jo bestelle |
|---|---|---|
| Cushion posysje ferskilt fan skot nei skot | De ring kin op in oar punt slute of lekke nei sitten. | Trend eigentlike posysje, druk en skot gewicht ûnder in stabyl proses. |
| Dielgewicht driuwt wylst ynstellings fêst bliuwe | Backflow kin ferminderjen de effektive folume levere oan de mal. | Útslute feed, temperatuer, materiaal en skimmelholte oarsaken. |
| Koarte shots ferskine tuskenskoften | It fentyl kin net werhelle, benammen nei herstelwizigingen. | Ferlykje oerdracht antwurd en rinne de masine makker syn goedkard klep test. |
| Herstel wurdt beheind | In skansearre ring, boarch of undersized flow paad kin wjerstean foarút melt flow. | Ynspektearje foar frije beweging, ôfsettings, galling en passaazje obstruksje. |
| Swarte spikkels folgje in materiële feroaring | Deade plakken of skansearre oerflakken kinne degradearre polymeer behâlde en loslitte. | Ynspektearje de folsleine melt paad, nozzle, screw front en skjinmeitsjen proseduere. |
| Metallic lûd of ring beslaglegging | Galling, deformation, misalignment of frjemd materiaal kin oanwêzich wêze. | Stopje en ynspektearje ûnder de feilige ûnderhâldproseduere fan 'e masinemakker. |
Sadree't de gearkomste is fuortsmiten, ûndersiikje de bûtendiameter fan 'e kontrôlering, beide eingesichten, it sitflak, tiplichem, meltpassaazjes en tried. AnARBURG technyske artikelidentifisearret abrasion, adhesion en corrosie as wear meganismen en lit sjen dat wear oan de ring diameter, ein gesicht en sealing sit kin feroarje ring reis en cushion stabiliteit.
Net diagnoaze in kontrôle ring troch it tafoegjen fan holding druk oant it diel fol.In ynstellingsferoaring kin lekkage ferbergje sûnder it te korrigearjen. Fange in stabile basisline, folgje de goedkarde testmetoade fan 'e masinemakker en ynspektearje de hardware foardat jo de ferfangende spesifikaasje wizigje.
Ferfange ien diel allinnich as de mating dielen binne noch goed
In sjek ring kin wurde ferfongen troch himsels doe't syn mating tip en sit bliuwe binnen de goedkard ôfmjittings, de sealing oerflakken binne lûd, en de nije ring kin bewege frij troch syn folsleine reis. Dit is de goedkeapere reparaasje, mar allinich as de ynspeksje it stipet.
Ferfange de matched tip, ring en stoel doe't ferskate oerflakken sjen litte wear, in ring hat beslaggen of galled tsjin in oare komponint, de âlde dielen binne mingd oer masines, of gjin betroubere orizjinele ôfmjittings bliuwe. It kombinearjen fan ien nij sealing diel mei twa droegen mating dielen kin meitsje in nij lekkage paad.
Us fabryk werjefte:in droegen stekproef is bewiis, gjin mastertekening. As wy kopiearje in eroded sit, ynkoarte ring of beskeadige tried krekt, it nije diel kin reprodusearje it âlde probleem mei in skjinner oerflak. Wy rekonstruearje de bedoelde relaasje út de tekening, mating komponinten en unworn referinsje punten.


Nanhaiya ynjeksje moulding skroef tip gegevens
DeNanhaiya ynjeksje moulding skroef tipwurdt boud as de ynterface tusken de skroef en nozzle-side melt paad. It is beskikber foar ferskillende skroef diameters en ynjeksje masine merken, mei oanpaste triedden en komponint mjitkunde foar ferfanging wurk.
| Spesifikaasje | Nanhaiya produkt gegevens | Purchasing relevânsje |
|---|---|---|
| Basis materiaal | D2 | Opnimme it eigentlike materiaal op 'e offerte- en ynspeksjedokuminten. |
| Hurdens | HRC45-62 | De selektearre wearde moat oerienkomme mei de waarmte behanneling, wear plicht en mating materialen. |
| Straightness | 0,02 mm/m | Geometry en ôfstimming fan belang by de skroef-front ynterface. |
| Armored gesicht | Bimetaal | Biedt in wear-resistant opsje op bleatsteld wurkjende oerflakken. |
| Glêsfiber konfiguraasjes | 30% / 60% | Stel it eigentlike glêsfezelpersintaazje en harsklasse yn 'e RFQ. |
| Part gewicht | 1 kg | Referinsjewearde fan produktpagina; finale gewicht folget de goedkard mjitkunde. |
| Manufacturing rûte | CNC Machtigingsformulier, waarmte behanneling en presyzje polishing | Dizze operaasjes kontrolearje foarm, oerflakbetingst en ôfmakke fit. |
| Standert applikaasjes | PE, PP, ABS en PVC thermoplastic moulding | Stjoer ek tafoegings, kleurstoffen, recycled ynhâld en fillergegevens. |
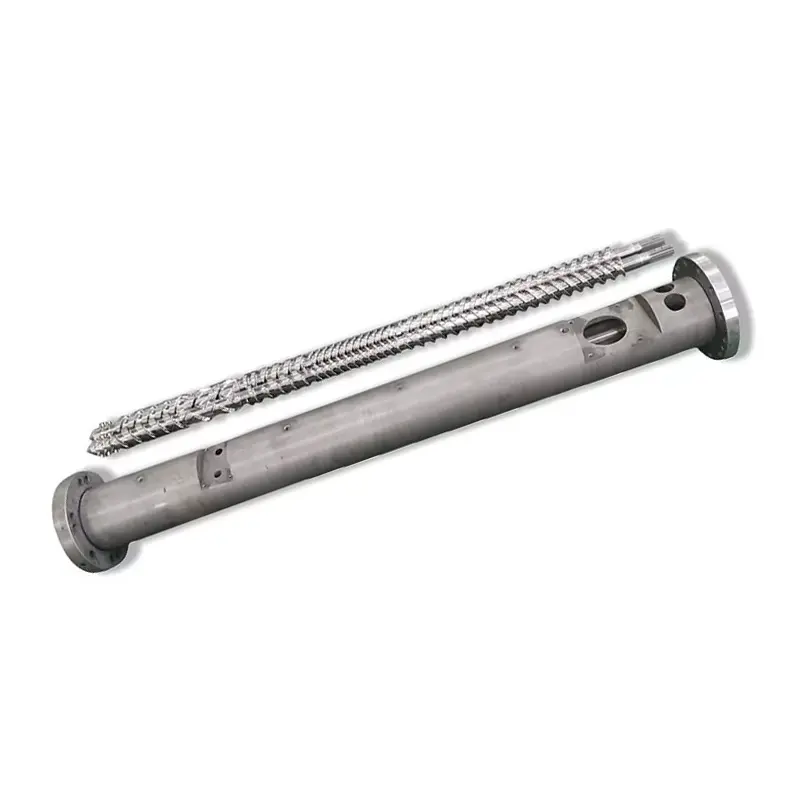
Foar de folsleine plasticizing ienheid produsearret Nanhaiya ekmutant ynjeksje moulding screws, stadichoan ynjeksje moulding screwsen oerienkommende ferfangende barrels. De neistlizzendeynjeksje nozzlekin wurde beoardiele tagelyk doe't lekkage, alignment of melt-flow problemen útwreidzje foarby de skroef tip.
Ofmjittings dy't beslute oft it diel sil passe
In masine maker en model kin beheine it sykjen, mar it kin net ferfange in tekening. Modelfamyljes kinne ferskate ynjeksje-ienheidsgrutte brûke, en in masine kin al in ferfangende skroef drage dy't ferskilt fan syn oarspronklike bou.
- Identifisearje de ynstallearre skroef.Record masine maker, model, ynjeksje-ienheid oantsjutting, screw diameter, serial ynformaasje en eltse foarige skroef ferfanging.
- Definiearje de tried folslein.Omfetsje grutte en lytse diameter, pitch, thread rjochting, thread lingte, startposysje, reliëf en skouder lokaasje.
- Meitsje de axiale stapel.Opnimme totale tip lingte, ring lingte, stoel lingte, ring reis en elke skouder dat kontrolearret sluten posysje.
- Radiale ynterfaces mjitte.Record tip body diameter, ring bûten en binnen diameter, seat diameters, barrel bore referinsje en fereaske wurkjende klaring.
- Map it melt paad.Lit fluit count, passaazje breedte, passaazje djipte, noas profyl en eltse radius dy't beynfloedet stream of skjinmeitsjen.
- Mark sealing en wear oerflakken.Identifisearje hokker gesichten kontakt opnimme by it sluten en hokker ôfmjittings wurde mjitten fan net droegen referinsjes.
Ferbergje ûnwissichheid net binnen in tolerânsje.As it âlde oerflak wurdt droegen, markearje de mjitten wearde as in werklike droegen diminsje. Hâld de foarnommen ôfmakke diminsje apart. Dat ûnderskied lit engineering korrizjearje it diel ynstee fan goedkarring fan in krekte kopy fan 'e skea.
Kontrolearje de ferfanging foardat it yn produksje komt
Ynkommende ynspeksje moat identiteit, dimensjes en beweging ferifiearje foardat de gearkomste wurdt bleatsteld oan waarmte en druk. Hâld de goedkarde tekening, materiaalrekord en ynspeksjeresultaat ûnder itselde dielnûmer.
- Dielnûmer en tekeningferzje komme oerien mei de oankeapopdracht
- Materiaal en waarmte-behanneling records oerienkomt mei de offerte
- Krityske diameters en axial lingtes binne binnen tekening tolerânsje
- Thread gauges of mating kontrôles befêstigje de ferbining
- Kontrolearje ring reizget frij sûnder sichtber rocking of seizures
- Ring en sit komme yn kontakt mei de bedoelde sealing oerflakken
- Melt passaazjes binne skjin, glêd en frij fan burrs
- Polished oerflakken litte gjin ôfhanneljen skea of coating gebreken
- Gearstalling rjochting en komponint folchoarder wurde dokumintearre
- Baseline shot gewicht en cushion wurde opnommen nei ynstallaasje
Nei ynstallaasje, brûk in goedkard opstartproseduere en fergelykje it proses mei de bewarre baseline. In nije tip kin herstel, dekompresje-antwurd of klepslutingsgedrach feroarje, dus nim net oan dat elke âlde ynstelling ûnoantaaste moat bliuwe.
Wat it fabryk kontrolearje moat
Screw-tip kwaliteit komt út de relaasje tusken dielen. Thread konsintrisiteit, skouder posysje, ring travel, sealing-face geometry, flow-paad finish en waarmte-behanneling betingst moatte gearwurkje. Ien yndrukwekkend hurdens getal kin net kompensearje foar in ferkearde stack lingte of in rûge sealing oerflak.
fan Nanhaiyaproduksje apparatueromfettet CNC-seagen mei feedflater op of ûnder 0,1 mm, CNC-draaibanken foar wurkstikken oant 6 m, en boar- en freesapparatuer mei 0,02 mm posisjonearringsnoakens. Fiif-assige ferwurking wurdt brûkt foar unregelmjittige flechten en spesjale flangestruktueren.

Foar keapers is de praktyske fraach net oft in leveransier in masine ark hat. Freegje hoe't de tekening wurdt besjoen, hokker ôfmjittings wurde ynspektearre, hoe't materiaal en waarmte behanneling wurde traced, en hoe't de ôfmakke ring beweging wurdt kontrolearre. Nanhaiya jout pre-ferkeap tekening resinsje en technyske stipe fia hartsjinst team.
RFQ checklist foar in ferfangende screw tip
Stjoer ien dúdlik pakket ynstee fan in searje dielberjochten. De folgjende ynformaasje lit de leveransier beslute oft de baan is in standert ferfanging, in reverse-manipulearre komponint of in werynrjochting.
- Masinefabrikant, model, serialnûmer en grutte fan ynjeksje-ienheid
- Ynstallearre screw diameter en screw tekening
- Orizjinele screw-tip diel nûmer en tekening revyzje
- Folsleine âlde gearstalling mei dielen yn oarder hâlden
- Photos from the front, side, thread and sealing faces
- Ofmjittings fan tried, skouder, ring, sit en trochgong
- Harsklasse, fillertype en fillerpersintaazje
- Kleurstof, recycled ynhâld en korrosive tafoegings
- Normale melt temperatuer en skot grutte
- Part gewicht, holte count en akseptearre fariaasje
- Kussen, oerdracht en hersteltrend foar ferwidering
- Observearre wear, mislearring modus en kwantiteit fereaske
As de tekening ûntbrekt, markearje dan elk mjitten oerflak en fotografearje de mjittingopstelling. Stjoer gjin inkele bûtendiameter en freegje it fabryk om de tried, sit en reizgje derfan ôf te lieden.
Faak stelde fragen
Wat docht in ynjeksje moulding skroef tip?
De skroef tip gearkomste draacht in net-return fentyl. It iepenet by screw recovery sadat melt kin bewege foar de skroef, dan slút by ynjeksje te beheinen backflow en oerdracht druk yn 'e mal.
Wat binne de tekens fan in droegen check ring of skroef tip?
Mienskiplike proses sinjalen befetsje in fariabele melt cushion, inkonsekwint skot gewicht, min druk repeatability, koarte shots neidat oare oarsaken binne útsletten, en in langer of minder stabile oerdracht antwurd. Befêstigje wear mei in kontrolearre lek test en dimensionale ynspeksje.
Kin ik bestelle in ferfangende schroef tip allinne troch masine model?
De masine maker en model binne brûkbere útgongspunten, mar in betrouber ferfangende oarder moat ek befetsje de skroef diameter, tried en skouder ôfmjittings, tip lingte, check ring en sit ôfmjittings, flow paad, hars, filler ynhâld, tekening en dúdlik foto.
Moat ik ferfange allinnich de kontrôle ring of de folsleine screw tip gearkomste?
Ferfang allinnich de droegen komponint as de mating tip, sit en tried bliuwe binnen de goedkard ôfmjittings en oerflak betingst. Ferfange de oerienkommende gearstalling as ferskate sealing oerflakken wurde droegen, ôfmjittings binne ûnwis, of mingde âlde en nije dielen kinne net produsearje betrouber beweging en sealing.
Hokker materiaal brûkt Nanhaiya foar ynjeksjefoarmjen fan skroeftips?
Nanhaiya biedt D2-ynjeksjefoarmskroeftips mei in publisearre hurdensberik fan HRC45-62, 0,02 mm / m rjochtheid en in bimetallyske pânser-gesicht opsje. De definitive konfiguraasje is ôfstimd mei de hars, filler, masine ynterface en wear plicht.
Doet in hurder skroef tip altyd langer?
Nee hurdens is mar ien diel fan wear prestaasje. Alloy chemie, waarmte behanneling, corrosie ferset, mating materialen, oerflak finish, ôfstimming, klaring en de ferwurke hars alle ynfloed op it libben.
Wat moat ik stjoere Nanhaiya foar in skroef tip offerte?
Stjoer de masinemakker en model, skroefdiameter, hars- en fillerpersintaazje, orizjinele dielnûmer as tekening, folsleine paringsdimensjes, foto's út ferskate hoeken, wearsymptomen, trend fan skotgewicht en de fereaske kwantiteit.
Kommersjele iepenbiering: Nanhaiya produseart de tips foar spuitgieten en besibbe komponinten keppele yn dizze hantlieding. Technyske oanbefellings moatte wurde tapast mei de feiligensprosedueres fan 'e masinemakker en de goedkarde projekttekening.