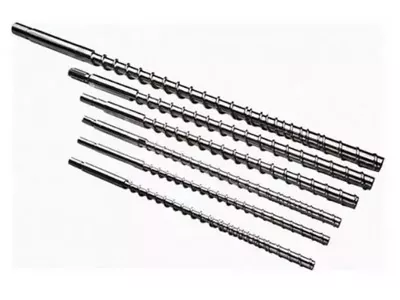
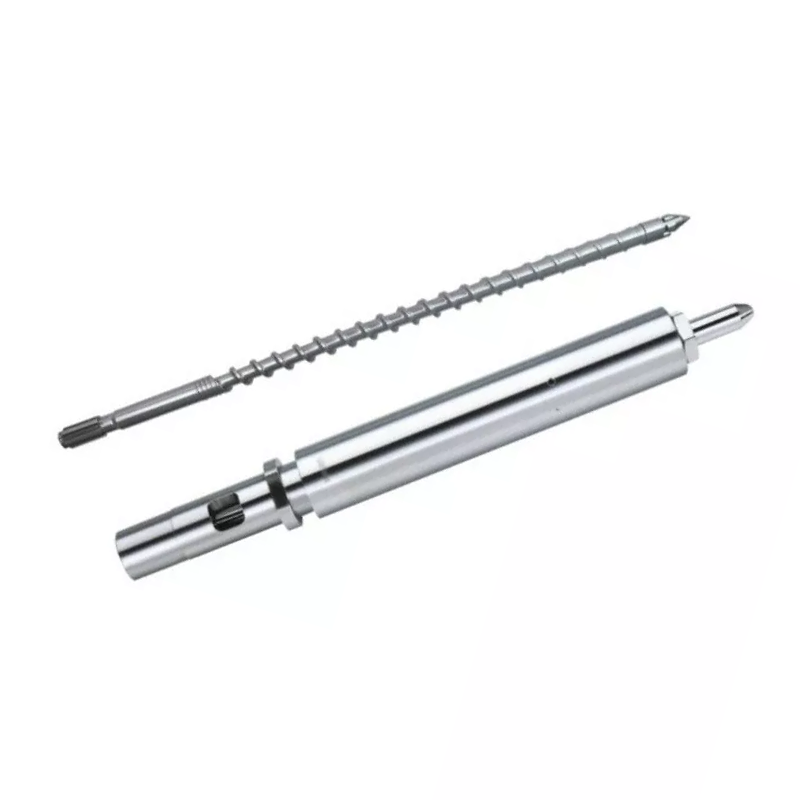
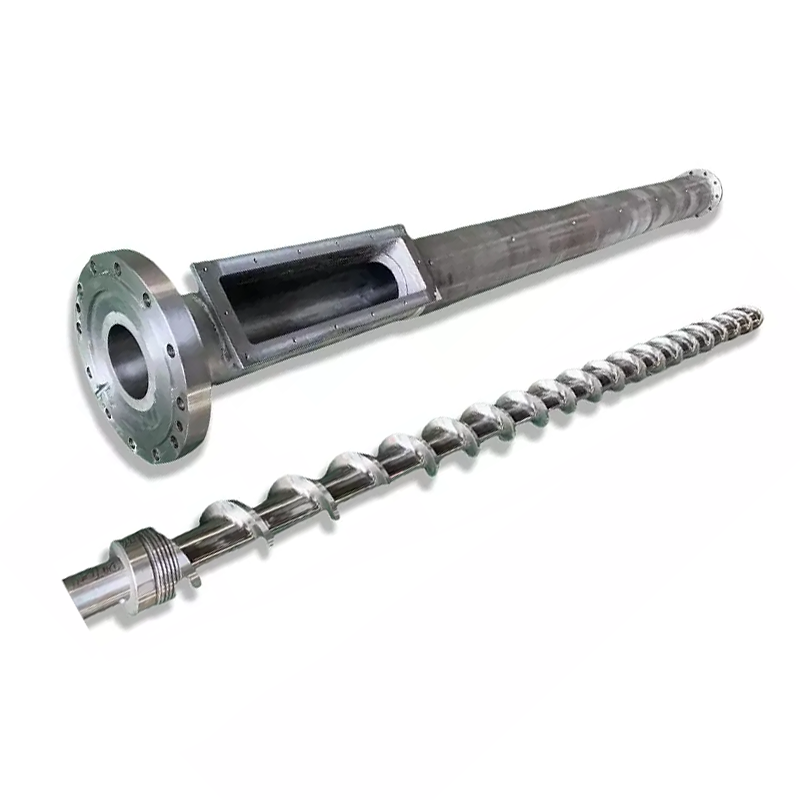
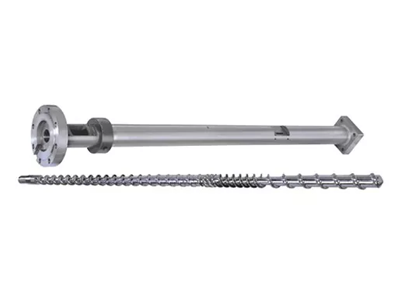
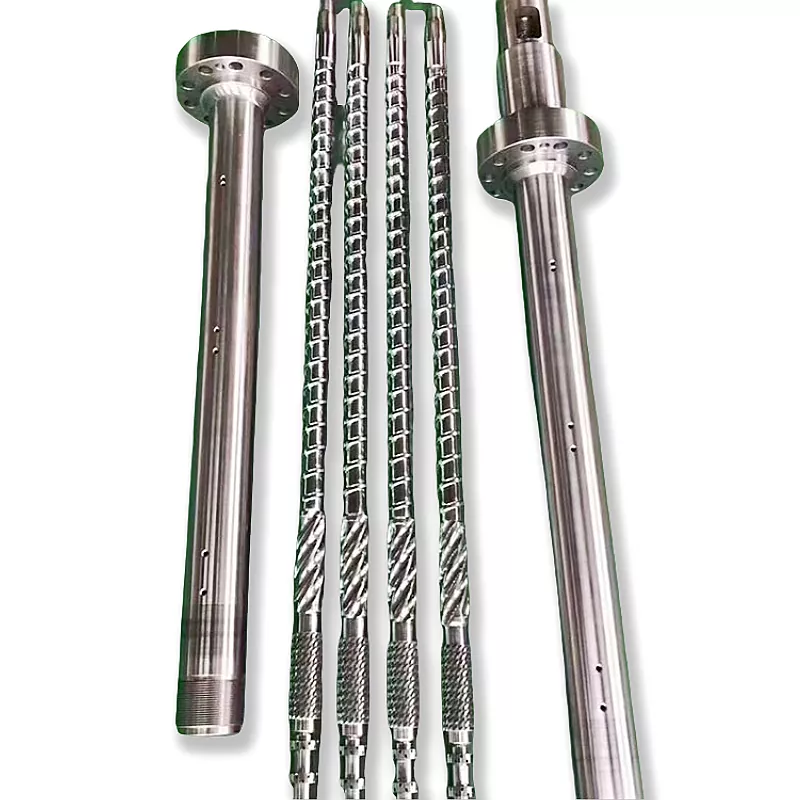
In twilling screw set hat mear as ien wurkjende gat. Foar in make in lûd reparaasje of ferfangende beslút, map eltse skroef, eltse barrel lobe, de intermeshing relaasje en de masine ynterfaces ûnder ien kontrolearre referinsje.
Meitsje parallel twilling screw en barrel wear as in matched systeem. Record beide screws op neamd axial stasjons, beide lobes fan de figuer-acht boring yn definiearre rjochtings, screw-to-screw klaring, sintrum ôfstân, phasing en axial fit. Ferlykje de kaart mei de goedkarde tekening. Symptomen kinne trigger ynspeksje, mar mjittingen beslute oft te ferfangen screws, barrel of de folsleine set.

In parallelle twillingskroef hat gjin ien universele klaring
Op in konvinsjonele single screw wurdt diametrale klaring faak útdrukt as barrel binnen diameter minus screw flecht bûten diameter. Radiale klaring is de helte fan dat ferskil. Ússingle screw wear mjitting gidsferklearret wêrom't de axiale stasjons en definysjes noch moatte oerienkomme.
Lokale diametrale relaasje = korrespondearjende barrel diminsje minus oerienkommende skroef bûten diameter
Lokale radiale relaasje = lokale diametrale relaasje dield troch 2
Dizze rekkening beskriuwt net de folsleine mjitkunde fan in intermeshing twilling screw set.
In parallel twilling screw foeget de twadde skroef, in intermeshing regio, in sintrum ôfstân en in timed angular relaasje. De loop is normaal in figuer-acht profyl ynstee fan in inkele rûne boring. Wear kin ek ferskille yn 'e lofter en rjochter lobes en op tsjinoerstelde gesichten fan' e flechten.
It mjittriem moat dêrom op syn minst fiif relaasjes skiede:
- It bûtenprofyl fan elke skroef nei syn oerienkommende barrellobe.
- Screw-to-screw klaring troch de intermeshing regio.
- Sintrum ôfstân en de posysje fan beide barrel lobes.
- Rotational phasing, handedness en lofts of rjochts screw identiteit.
- Relevante axial klaringen, thrust faces, spacers en ein posysjes.
Us fabryk werjefte:in keaper dy't freget om "0,3 mm klaring" sûnder neame de oerflakken hat net jûn ús in útfierbere eask. Wy freegje oft dat nûmer diametraal, radiaal, interflight, side-, tip- of axiale klaring is, wêr't it mjitten wurdt en yn hokker betingst. Guessing hjir kin meitsje metalen kontakt of lit de nije set los.


Bewarje gearkomste identiteit foardat lûke de skroeven
Ofmjittings ferlieze wearde as de linker en rjochter screws wurde mingd omheech of de phasing referinsje ferdwynt by it fuortheljen. Foardat jo de gearstalling losmeitsje, fotografearje de driuwende ein en it ôflossende ein. Markearje de werjefterjochting dy't brûkt wurdt om rotaasje te beskriuwen, markearje dan beide skroeven, shafts, spacers en timingmarken.
Record oft de masine brûktko-rotearjende screwsoftsjindraaiende screws. Ek opnimme oft de screws binne ien-stik of gearstald út eleminten. Net oannimme dat twa screws mei ferlykbere bûten ôfmjittings diele deselde hân, spline, oarder of timing.
Brûk de ynstruksjes foar ferwidering fan 'e masinemakker en bewarje elke beskoattel- en timingfunksje. As it pear kin net draaid ûnder de goedkard proseduere nei reassembly, stop. It tapassen fan oandriuwkoppel om in ûnbekende ynterferinsje te oerwinnen kin in identifikaasjeflater yn skea feroarje.

Bouwe ien koördinatestelsel foar beide screws en beide lobes
Reinigje de komponinten sûnder bewiis fan skoare, coatingferlies of pitting te ferwiderjen. Lit de dielen in stabile ynspeksjetemperatuer berikke. Fêstigje in nul punt op in neamd ein en markearje axial stasjons dat kin wurde werhelle op de skroef pear en barrel.
Add stasjons foar en nei geometry feroarings, feed- en vent iepeningen, mingen regio en de druk-building ein. By elk stasjon, identifisearje lofts screw, rjochter screw, lofter lobe en rjochter lobe. Record meardere angular rjochtings doe't de metoade it talit, omdat in inkele diameter kin ferbergje ovality of iensidige wear.
| Fjild | Hoe te identifisearjen it | Wat it docht bliken |
|---|---|---|
| Axial stasjon | Ofstân fan in definiearre feed- of ôflossing datum | Wêr wear konsintrearret lâns it proses seksje |
| Screw identiteit | Lofts of rjochts, mei it besjen ein oanjûn | Asymmetryske flecht wear en pear yntegriteit |
| Skroef profyl | OD, root, tip of flank wearde mei metoade en hoeke posysje | Ferlies fan metaal op 'e wurkjende oerflakken |
| Barrel lobe | Lofts of rjochts lobe, rjochting en mjitflak | Fergrutting, ovaliteit en lokale wask |
| Intermeshing relaasje | Neamde oerflakken, hoeke posysje, faze betingst en metoade | Risiko fan oermjittich gat of meganyske ynterferinsje |
| Surface condition | Nûmere foto bûn oan de stasjonskaart | Scoring, pitting, coating ferlies, ôfsettings en kontakt marks |
| Referinsjewearde | Goedkard tekening, nij-diel rapport of ôfpraat ûntwerp baseline | Hoefolle is de mjitkunde feroare |
Coperion's publisearre barrel diagnostyske metoadefereasket dat syn vaten skjin en koel binne, en brûkt dan boremjitting en fideo-ynspeksje mei hege resolúsje op bepaalde ZSK- en STS-grutte. Jo masine- en ynspeksje-ark kinne ferskille, mar de oanpak lit sjen wêrom't dimensjeel en fisueel bewiis yn itselde rapport hearre.
Net útfine resolúsje troch tafoegjen fan desimale plakken bûten it ynstrumint en metoade. Record it ynstrumint, kalibraasje status, stipe betingst, ynspeksje temperatuer en operator of ynspeksje rekord. In werhelle kaart mei earlike ûnwissichheid is brûkber as in yndrukwekkende spreadsheet boud út dûbelsinnige punten.



Hawwe in fuorthelle twilling screw set klear foar resinsje?Stjoer de gearstalling tekening, lofts en rjochts identifikaasje, stasjon map, foto's en operaasje skiednis. Wy kinne beprate wat der bewarre wurde moat en hokker gebieten nauwer mjitte moatte.
Stjoer de wear kaartBesjoch parallelle twin screw produktenBrûk linegedrach om ynspeksjelokaasjes te kiezen, net om mislearring te ferklearjen
Fallende útfier op deselde skroefsnelheid, ynstabile druk, feroarjende lading, minne dispersion, unsmelt materiaal en weromkommende produktdefekten kinne ynspeksje rjochtfeardigje. Se kinne ek komme fan feeding, formulearring, kachels, sensoren, venting, in beheinde die of in driveprobleem.
Bewarje in operearjende basisline foardat jo ferskate ynstellings tagelyk wizigje. Record werklike feed rate, screw snelheid, load of koppel yndikaasje, druk, sône ynstellings, mjitten melt temperatuer as beskikber en klear-produkt kontrôles. Ferlykje deselde formulearring en streamôfwerts opset.
De Japan Steel Works merkt op dat droegen twilling-skroef-eleminten trochset en dispersje kinne ferminderje en kinne bydrage oan serieuze flater fan skroefas of gearbox. Dat is in goede reden om betiid te ynspektearjen, mar it symptoom moat noch ferbûn wurde mei in fysike tastân op jo masine.
As in line werom nei normaal neidat korrigearjen feeder kalibraasje of in blokkearre vent, wy soene net ferkeapje wear as de diagnoaze. As it proses ynstabyl bliuwt en de mjittingskaart in oerienkommende lokale ferheging toant, is de ferfangende saak folle sterker. It doel is om it produksjeprobleem op te lossen, net om in bestelling te winnen foar de grutste set.
| Observearre patroan | Ferwurkje kontrôles foar feroardieling | Fysike bewiis om te sykjen |
|---|---|---|
| Utfier falt op ûnferoare snelheid | Feednauwkeurigens, bulkdichtheid, resept en stjerbeperking | Lokale bore fergrutting, flecht wear en klaring feroaring |
| Druk of lading wurdt ynstabyl | Feeding, temperatuerkontrôle, ventilaasje en streamôfwerts beheining | Unjildich lofts / rjochts wear, ôfsettings, skea of kontakt marks |
| Dispersion of melt kwaliteit nimt ôf | Materiaal lot, additive dosering, mingen konfiguraasje en temperatuer skiednis | Wear op de bedoelde mingde oerflakken of ferkeard ynstallearre eleminten |
| Metallysk lûd of hommelse koppelferheging | Stopje ûnder de masineproseduere en ynspektearje ryd en ôfstimming | Farske kontaktmerken, bûgde dielen, fazeflater of frjemd materiaal |
| Rapid repeat wear nei ferfanging | Materiaal fersmoarging, ôfstimming, gearstalling, bestjoeringsgrinzen en oerflak seleksje | Werhelle lokaasje en rjochting fan skea |
Beslute wat te ferfangen út it oerienkommende rapport
In screws-allinne ferfanging is ridlik as beide barrel lobes bliuwe binnen de goedkard mjitkunde, it sintrum relaasje is lûd en de wear oarsaak wurdt begrepen. In barrel-allinne ferfanging kin ek wurde rjochtfeardige doe't de screw pear bliuwt akseptabel en kompatibel mei de restaurearre bore mjitkunde.
Ferfange de matched set as beide kanten wurde droegen, de referinsje mjitkunde is ûnwis, of in nije komponint soe noch rinne tsjin in skansearre partner. As de wear patroan wiist op misalignment, phasing flater of frjemd materiaal, fuortsmite dy oarsaak foar it ynstallearjen fan nije dielen.
| Metten betingst | Mooglike omfang om te evaluearjen | Ferplichte beskerming |
|---|---|---|
| Screw pear droegen; beide lobben binnen de goedkarde grinzen | Reparearje of ferfange de skroeven | Befêstigje de werboude of nije mjitkunde tsjin de bewarre barrel |
| Barrel lobes droegen; screws binnen de goedkard grinzen | Kwalifisearre barrel reparaasje of ferfanging | Ferifiearje kompatibiliteit mei sawol bewarre skroeven en sintrumôfstân |
| Sawol screws en barrel droegen | Matched skroef en barrel ferfanging | Goedkarre ien kontrolearre tekening set en ynspeksje plan |
| Lokalisearre skoare of iensidich kontakt | Feroarsake ûndersyk foar komponint seleksje | Kontrolearje ôfstimming, lagers, assen, fasearjen en fersmoarging |
| Geometry akseptabel mar plicht feroare | Proses en mjitkunde resinsje | Definiearje it nije materiaal, útfier, masinegrinzen en akseptaasje fan produkten |
Brûk gjin generyske ynternetmultiplikator as in automatyske ferfangingslimyt. Diameter, skroeftype, masineûntwerp, materiaal en produkttolerânsje binne allegear saak. De oarspronklike boutekening en de tsjinstkritearia fan 'e masinemakker moatte it beslút kontrolearje.
Sjoch ús foar bredere symptomen en reparaasjekeuzesscrew barrel wear en ferfangende gids. Dizze twilling-spesifike side foeget de lofts / rjochts, lobe, sintrum en faze-ynformaasje ta dy't in konvinsjonele single-bore-ynspeksje net dekt.
Brûk de wearlokaasje om it oerflak oan te jaan
fan Nanhaiyaparallel twin screw produktenbefetsje PVC, PE, PP, rubber, plestik, compounding en granulation applikaasjes. Materiaal plicht fariearret oer dat berik. Glêsfaser, minerale filler, pigment, recycled fersmoarging en korrosive komponinten moatte wurde oanjûn troch klasse en laden.
Us ko-rotearjende en tsjindraaiende produktsiden listje deselde kearnreferinsjewearden: 38CrMoAlA, hurdens fan waarmtebehanneling fan HB260 oant 320, nitriding hurdens fan HV950 oant 1000, nitriding djipte fan 0,50 oant 0,70 mm en nitriding 1 of legere brittleness fan klasse. Se list ek Ra0,4 en screw straightness fan 0,015 mm.
Beskikbere produkt wearden befetsje ek chrome hurdens fan HV 950 of heger op 0,05 oan 0,10 mm dikte, en bimetal hurdens fan HRC60 oan 65 op 2,0 oan 3,0 mm djipte. HV en HRC brûke ferskillende skalen, sadat it grutste printe nûmer de bettere opsje net identifisearret.
| Fyn út de wear kaart | Wat te definiearjen yn 'e nije spesifikaasje | Wat net oannimme |
|---|---|---|
| Flight tips ferlieze materiaal yn in fol proses sône | Beskerme flecht lokaasjes, behanneling of alloy, laach djipte en finale mjitkunde | Elke sône hat deselde upgrade nedich |
| Ien barrel lobe draacht mear as de oare | Lobekaart, ôfstimming en sintrumkontrôles, dan barrelbeskerming | Harder materiaal allinne sil korrigearje misalignment |
| Pitting of oerflak ferlies | Materiaal skiekunde, skjinmeitsjen skiednis, troffen sône en kompatibel oerflak systeem | Alle oerflak skea is abrasive wear |
| Kontaktmarken werhelje op ien gesicht | Phasing, straightness, shaft, bearing en gearkomste review | It skroefprofyl is de ienige oarsaak |
| Uniform wear nei lange stabile tsjinst | Orizjinele mjitkunde, mjitten feroaring en fereaske ûnderhâld ynterval | In werynrjochting is automatysk nedich |
battenfeld-cincinnati advisearret wearmjitting ien kear yn 't jier of nei 6.000 wurkoerenyn syn tsjinst begelieding foar inkele, koanyske twilling, parallel twilling en planetêre extruders. Behannelje dat as ien leveransier syn planning referinsje. Lines dy't swiere fillers ferwurkje of in snelle weartrend sjen litte kinne in oar ynterval nedich wêze.


Feroarje it ynspeksjebestân yn in fabrikearbere folchoarder
It offertepakket moat de masinemakker en model, goedkarde tekeningen, materiaalformulering, bedriuwsrekord en wearkaart befetsje. Identifisearje oft jo wolle in trouwe ferfanging, reparaasje evaluaasje of geometry feroaring. As de prestaasjes moatte ferbetterje, jouwe dan it mjitbere doel en de masinebeperkingen oan.
Drawing kontrôle saken safolle as nominale grutte. fan Nanhaiyaproduksje apparatuer sidelistet CNC boarjen en milling posisjonearring accuracy fan 0,02 mm, CNC draaibanken foar workpieces oant 6 meter, en fiif assen Machtigingsformulier foar ûnregelmjittige flechten en spesjale flanges. Dy mooglikheden hawwe noch in ûndûbelsinnich teken- en ynspeksjeplan nedich.
Wy sille freegje in tekening doe't de oantsjutte klaring konflikt mei de droegen stekproef of as links en rjochts ynformaasje mist. Dat is ûnderdiel fan de produksjeferantwurdlikens. In ûndertekene tekeningferzje is goedkeaper dan it ûntdekken fan de ûnienichheid by ynstallaasje.


In ferfangende omfang nedich foardat jo prizen oanfreegje?Stjoer earst it rapport fan it âlde diel en it bestjoeringsprobleem. Wy kinne helpe om tekenfragen te skieden, bewiis te dragen en materiaalseleksje foardat de kommersjele fergeliking begjint.
Freegje in ferfangende resinsjeIepenje de fraachsideKontrolearje earst fit, ferifiearje dan produksje
Ynkommende ynspeksje moat befêstigje diel identiteit, tekening revyzje, lofts en rjochts labels, materiaal dokuminten, oantsjutte ôfmjittings en beskerme oerflakken foar ynstallaasje. Hâld de ferstjoering en ynspeksje rekord bûn oan de komponint serial of pear identifikaasje brûkt yn jo plant.
Folgje de gearkomste, ôfstimming, smering, ferwaarming en opstartprosedueres fan 'e extruder maker. Befêstigje de fereaske frije beweging fan it pear allinich troch de goedkarde metoade. Brûk de oandriuwing net om in ûnferklearbere strakke posysje te twingen.
Kommisje mei de ôfpraat materiaal, feed arrangement en die. Record output, screw snelheid, lading of koppel yndikaasje, druk, temperatuer gedrach, vent condition en klear-produkt kwaliteit. Fergelykje tsjin de akseptaasjebetingst, net tsjin in koarte rotaasje sûnder lading of in makliker hars.

Freegje Nanhaiya om jo twilling screw wear file te besjen
Stjoer de masine tekening, lofts en rjochts skroef identifikaasje, rotaasje viewpoint, phasing ynformaasje, sintrum ôfstân, wear map, materiaal resept en bestjoeringssysteem rekord. Fertel ús hokker symptoom de ynspeksje oanfrege en oft jo prioriteit restauraasje, langer wearlibben of in nije prosesplicht is.
Email tekeningen en mjittingenBeprate op WhatsAppBesjoch parallelle twin screw produkten
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produkten:Co-rotearjende parallelle twin screw barrels | Counter-rotearjende parallelle twin screw barrels | PVC parallelle twin screw barrels | Rubber en plestik parallelle twilling screws
E-post:info@nhyscrew.com
Tillefoan:+86-13505809643| Mobyl:+86-13587082002
Block C, No.. 2 West Seksje, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Provinsje, Sina.
Service ynformaasje | Produksje apparatuer | Bedriuwsprofyl | Kontakt mei ús opnimme
Faak stelde fragen
Wat is parallel twilling screw barrel klaring?
It is in set fan geometryske relaasjes, net ien universele gat. In brûkbere spesifikaasje ûnderskiedt elke skroef syn klaring oan syn barrel lobe, screw-to-screw klaring troch de intermeshing regio, sintrum ôfstân, phasing en eltse relevante axial klaring. De goedkarde masinetekening definiearret de doelwearden en mjitmetoaden.
Kin ik berekkenje twin screw klaring as barrel ID minus screw OD?
Dat subtraction kin beskriuwe in lokale diametrale relaasje allinnich as de twa wearden ferwize nei oerienkommende lokaasjes en in definiearre bore mjitkunde. It beskriuwt gjin screw-to-screw klaring, intermesh, phasing, sintrum ôfstân of in out-of-round figuer-acht boring. Brûk it net as de ienige akseptaasjewearde foar twillingskroef.
Hoefolle plakken moat ik mjitte op in twilling screw en barrel?
D'r is gjin universele telling. Meitsje genôch axial stasjons te dekken de feed, smelten of kompresje, mingen, venting en druk-building regio, dan foegjen stasjons om sichtbere skea of geometry feroarings. Brûk deselde stasjon nammen op beide screws en beide barrel lobes.
Wat moat wurde opnommen foar it fuortheljen fan parallelle twillingskroeven?
Record de ynstallearre lofts en rjochts posysjes, rotaasje sjoen fanút in neamd ein, handedness, timing of phasing marks, shaft ferbinings, spacers en axial folchoarder. Fotografearje de ein fan 'e oandriuwing en ûntlading, markearje elk diel en behâld de ferwideringsproseduere fan' e masinemakker.
Kin ik ferfange allinnich de twilling screws en hâld de âlde barrel?
Ja, doe't de barrel borings, sintrum relaasje en oerflak betingst bliuwe binnen de goedkard grinzen en de oarsaak fan screw wear wurdt begrepen. As de loop wurdt fergrutte, ovale, skoard of misaligned, kin nije screws allinnich ferlitte oermjittich of oneffen klaring. Basearje it beslút op in oerienkommende mjittingsrapport.
Hoe faak moat slijtage fan parallelle twilling-skroef barrel mjitten wurde?
Stel it ynterval yn fanút it ûnderhâldsplan fan 'e masinemakker, de hurdens fan' e materiaal, wurktiden en de eigen weartrend fan 'e line. Battenfeld-cincinnati publisearret ien jier as 6.000 wurkoeren as syn tsjinst oanbefelling, mar dat is in planning referinsje ynstee fan in universele ferfangende limyt.
Publisearje Nanhaiya ien standert wurkjende klaring foar elke parallelle twillingskroef?
Gjin inkele wearde foar wurkklaring beslacht it folsleine berik. Nanhaiya publisearret produktwearden foar materiaal, waarmtebehanneling, oerflak hurdens, laach djipte, rûchheid en screw straightness. De funksjonele klaringen moatte noch wurde definieare op 'e goedkarde tekening foar it spesifike masine- en skroefpaar.
Wat moat ik stjoere foar in ferfangende parallel twin screw barrel quotation?
Stjoer de masine makker en model, goedkard tekeningen, lofts en rjochts skroef identifikaasje, rotaasje viewpoint, sintrum ôfstân, ferbining en flange details, materiaal formulearring, útfier en bestjoeringssysteem record, axial wear map, oerflak foto 's, falen skiednis en fereaske ynspeksje dokuminten.
Foar systeem seleksje en bestjoeringssysteem prinsipes, trochgean mei úsparallel twin screw extruder gidsof de brederetwin screw extruder seleksje gids.