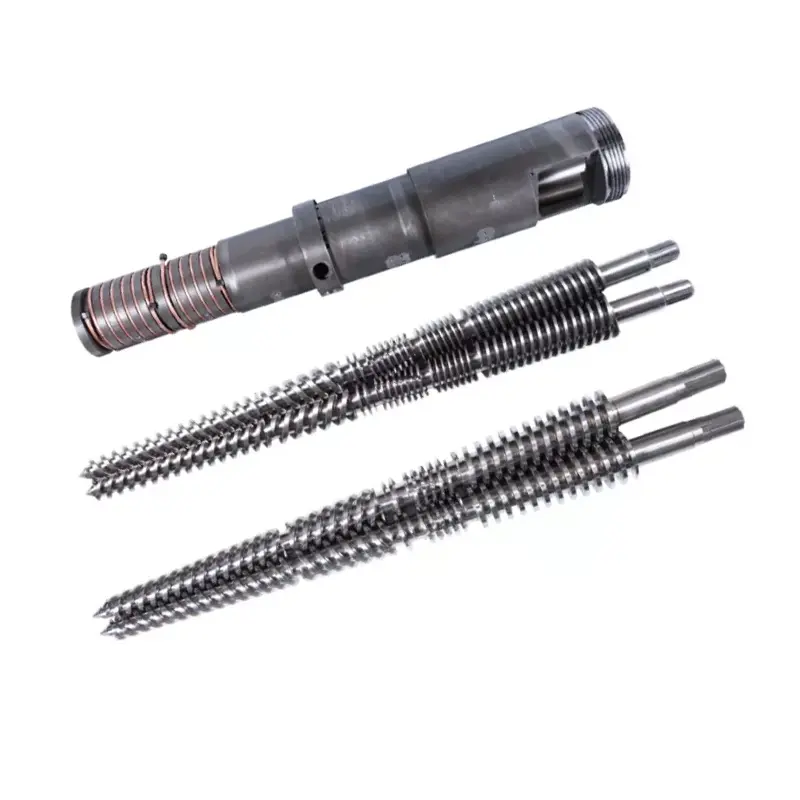
In pipe die kop moat passe mear as in nominale diameter. It moat oerienkomme mei de polymeer, formulearring, pipe standert, útfier, extruder ferbining, kalibraasje systeem en de manier wêrop jo operators feroarje grutte. Dizze gids feroaret dy yngongen yn in oankeap spesifikaasje foar PVC, PE, CPVC, PP en PPR pipe produksje.


Te keapjen apipe extrusion die kop, stjoer de leveransier fiif oerienkommende gegevens sets: it materiaal en formulearring; de pipe standert, diameter en muorre berik; útfier en line snelheid; de extruder flange en melt-ynlet ynterface; en de streamôfwerts kalibrator, fakuüm, koeling en haul-off arrangement. In fersyk dat jout allinnich "PVC pipe, 110 mm" is net klear foar engineering.
It wichtichste kontrakt punt is de akseptaasje betingst. Neam de eigentlike produksje materiaal, pipe grutte, stabile útfier, line snelheid, ferwaarming en sensor opset, tastiene muorre fariaasje, bûten diameter, ovality, oerflak betingst en fereaske produkt tests. De stjerkop foarmet de waarme smelt, mar it kin net op himsels de definitive kuolle piip garandearje.
De earste beslút is net de die diameter
It earste beslút is de produksje envelope. Ien holle kin rinne in groep tichtby maten mei wikseljende dies en mandrels. In heul breed berik fan grutte kin kompromissen produsearje yn stream, ferbliuwstiid, oanpassing, kopdruk en oerstapwurk. It juste berik is ôfhinklik fan it materiaal en taryf, net allinich op hokker ynserts fysyk yn it lichem passe kinne.
Wy ferdiele elke fraach yn trije grinzen. It produkt grins covers pipe materiaal, standert, diameter en muorre. De prosesgrins omfettet útfier, snelheid, temperatuer en druk. De meganyske grins beslacht de flange, sintrumline, kachels, sensoren, opheffen en streamôfwerts posysje.
| Keaper ynfier | Wêrom it feroaret de die holle | Bewiis te stjoeren |
|---|---|---|
| Polymer en folsleine formule | Feroaret viskositeit, waarmtesensitiviteit, slip, slijtage, korrosjerisiko, limyt foar ferbliuwstiid en skjinmakmetoade | Resin grade gegevens sheet, formulearring persintaazjes en stekproef |
| Pipe standert en tapassing | Definieart it ôfmakke produkt dat de line moat produsearje en testen | Krekt standert nûmer, edysje, merk en ynterne tekening |
| OD, muorre, SDR of skema berik | Stelt it annular flow gebiet, tooling famylje en praktyske feroaring-diel berik | Grutte tafel mei minimale, normale en maksimale produkten |
| Netto útfier en line snelheid | Feroaret flow snelheid, druk, ferwaarming load, ferbliuwstiid en streamôfwerts koeling fraach | Stabile ferkeapbere kg / h foar elke krityske grutte |
| Extruder en adapter ynterface | Bepaalt de ynlaat mjitkunde, bolt patroan, register, seal, sintrum hichte en stipe | Kontrolearre tekening plus mjitten foto's fan de besteande masine |
| Kalibraasje- en koelsysteem | Beynfloedet drawdown, finale OD, ovality, muorre ferdieling en opstartgedrach | Kalibrator tekeningen, fakuüm tank gegevens, koelling lingte en haul-off posysje |
| Feroaring plan | Bepaalt hokker dielen binne útnimbere, hoe't se binne sintraal en hoe feilich operators omgean se | Feroarje frekwinsje, skjinmeitsjen metoade, kraan kapasiteit en doel downtime |
Us fabryk werjefte:wy beskôgje in nominale pipe diameter net as in foldwaande die-head spesifikaasje. As in keaper jout ús allinnich de hars namme en OD, wy freegje foar de muorre rige, formule, útfier, extruder ynterface en sizing metoade foar fixing de stream paad. In rappe offerte basearre op ûntbrekkende ynputs ferpleatst gewoanlik de ûnbeantwurde fragen yn opdracht.



Begjin mei de klear pipe standert
In die kop is produksje tooling. It is gjin pipe sertifisearring. De keaper moat de krekte produktstandert en edysje identifisearje, wylst de leveransier de buisomslach moat oersette yn in streampaad, tooling set en oanpassingsmetoade. Finale neilibjen wurdt bewiisd op 'e ôfmakke piip troch de testen nedich foar har merk en tapassing.
Foar mienskiplike wetterpipeprojekten binne trije nuttige offisjele referinsjesISO 1452-2:2009 foar PVC-U buizen, ISO 4427-2: 2019 foar PE-pipenenISO 15874-2: 2013 foar PP-pipen brûkt yn hyt- en kâld wetterynstallaasjes. Kontrolearje de hjoeddeistige edysje, amendeminten en nasjonale fêststelling as it kontrakt is taret.
| Pipe famylje | Offisjele startferwizing | Ynformaasje dy't de die-head RFQ noch nedich hat |
|---|---|---|
| PVC-U druk piip | ISO 1452-2 as it fereaske nasjonale ekwivalint | PVC dry-blend formule, pipe rige, nominale OD, muorre tafel, socket fergoeding, útfier, line snelheid en oerflak easken |
| PE druk piip | ISO 4427-2 as it fereaske nasjonale ekwivalint | Eksakte PE-ferbining, SDR-berik, OD-berik, solide as ko-ekstrudearre konstruksje, stripe- of laacharrangement, útfier en koelsysteem |
| PP of PPR hyt en kâld wetter pipe | ISO 15874-2 as it fereaske nasjonale ekwivalint | Eksakte PP-klasse, pipe diminsje klasse, tsjinst applikaasje, laach konstruksje, diameter en muorre berik, útfier en kalibraasje metoade |
| Elektryske conduit of yndustriële buizen | De jildende nasjonale, yndustry as klant spesifikaasje fan de keaper | Materiaalformule, stivens as funksjoneel doel, mjitkunde, kleur, print of stripe, testplan en tastiene oerflakdefekten |
Skriuw net "neffens ynternasjonale standert" yn 'e RFQ.Neam it dokumint, diel, edysje en lokale oanname. Befestigje dan jo klear-pipe-tekening en ynspeksjeplan. Similar nominale maten kinne hawwe ferskillende muorre berik, test betingsten en identifikaasje easken.
Noch ien skieding is fan belang. Goedkarring foar drinkwetter hat betrekking op it ôfmakke pipingprodukt en har bevochtigde materialen. It bestellen fan in diekop fan Nanhaiya draacht gjin drinkwettergoedkarring oer nei de piip fan 'e keaper. Harsgoedkarring, gearstalde kontrôle, produksjerekords en sertifikaasje fan tredden bliuwe diel fan it neilibjensysteem fan 'e pipefabrikant.
Spesifisearje de eigentlike formule, net allinich PVC of PE
fan Nanhaiyapipe extrusion die kopwurdt oanbean foar PVC mei tafoegings, PE, CPVC en PP. Dy nammen definiearje materiële famyljes. Se fertelle ús net de smeltviskositeit, fillerladen, stabilisatorsysteem, recycled ynhâld, ferwurkingsfinster of oanstriid om út te platen.
Foar PVC, stjoer it folsleine resept foar droege blend op gewicht en de mingbetingst. Calcium carbonate nivo en dieltsje behanneling, lubricant lykwicht, stabilisator systeem, ynfloed modifier, ferwurkjen help, pigment en rework persintaazje kin allegear feroarje muorre uterlik, holle druk en boarch gedrach.
Foar PE of PPR, stjoer de krekte gearstalde graad en aktuele leveransier gegevens sheet. Ynklusyf melt massa-flow of viscosity ynformaasje lykas publisearre foar dy klasse, tichtens, tafoegings, koalstof-swart of kleur systeem, regrind limyt en oft identifikaasje strepen of funksjonele lagen wurde co-extruded.
PVC en CPVC
Warmteskiednis en ferbliuwstiid fertsjinje goed omtinken. It streampaad moat ûnnedige ophâlden foarkomme, en it ferwaarmingsplan moat kontroleare opstarten en skjinmeitsjen stypje. Formulewizigingen moatte wurde iepenbiere foardat de fabrikaazje.
PE
Grade, melt sterkte, útfier en koeling kapasiteit wurkje gear. In PE-kop mei hege útfier hat stabile circumferential flow nedich en in passend maatsysteem, net gewoan in gruttere ringfoarmige gat.
PP en PPR
Stel it krekte hars en tsjinstprodukt. Hyt en kâld wetter piip, yndustriële buis en multilayer konstruksje kinne fereaskje ferskillende tooling, koeling en akseptaasje betingsten.
Us fabryk werjefte:as in produksjeteam feroaret filler, harsklasse of recycled persintaazje nei't de tooling is goedkard, is de die net ynienen unakkuraat wurden. De prosesynput is feroare. Wy registrearje de referinsjeformule op 'e technyske oerienkomst, sadat takomstige probleemoplossing begjint fan in bekende tastân.

De die iepening is net de definitive pipe grutte
In waarme ringfoarmige smelt lit de die net ferlitte en bliuwt geometrysk fêst. It kin swolle by de útgong, lûke ûnder ôfslach, kontakt opnimme mei de kalibrator, krimp by it koeljen en trochgean te feroarjen as syn temperatuer lykmakket. Dêrom brûkt in nominale 110 mm buis net automatysk in 110 mm dieopening.
It úteinlike resultaat komt út in systeem: extruder útfier, melt temperatuer en druk, die en mandrel mjitkunde, circumferential waarmte lykwicht, centering, lucht paad, calibrator, fakuüm, cooling en haul-off snelheid. As dizze dielen wurde kocht fan ferskate leveransiers, de keaper moat tawize ien kontrolearre ynterface tekening en ien akseptaasje ferantwurdlikens matrix.
| Kontrôle elemint | Wat it direkt beynfloedet | Wat it kin net bewize allinne |
|---|---|---|
| Die en mandrel flow paad | Ringferdieling, drukferlies, ferbliuwsgedrach en inisjele buisfoarm | Finale kâlde OD, muorre, ovality of druk prestaasje |
| Mandrel centering oanpassing | Initial circumferential gap en korreksje fan muorre ferdieling | In stabyl resultaat as temperatuer, stream of ôfstimming streamôfwert bliuwt driuwen |
| Heater-sône arrangement | Termyske kontrôle om en lâns de holle | De eigentlike smelttemperatuer sûnder in definieare mjitmetoade |
| Kalibrator en fakuüm tank | Eksterne maatwurk, iere koeling en foarmstipe | Uniform muorre as de ynkommende melt buis is ynstabyl |
| Koelsysteem | Solidification rate, dimensional stabiliteit en restwaarmteferwidering | Goede mjitkunde as wettertemperatuer of trochstreaming net kontrolearre is |
| Haul-off | Line snelheid, drawdown en fêst ferfier | Korrekte diminsjes as de puller is misaligned of snelheid fluktuearret |
Nuttige maatregel:spesifisearje de lytste en grutste piip, mar yngenieur om de drege operearjende hoeken. Dit binne faak de grutste piip by hege útfier, de tinne muorre mei hege line snelheid, in lege-output lytse grutte dy't fergruttet ferbliuwstiid, en it produkt mei de strakste muorre of oerflak eask.


Nanhaiya biedt ferstelbere mandrels, cooling-kanaal opsjes en replaceable liners op syn pipe die-head berik. Brûk dizze opsjes foar in bepaalde reden. Oanpassing is nuttich as operators in werhelle sintrummetoade hawwe. Ferfangbere wearkomponinten binne nuttich as har omfang, reservekwantiteit en ferfangende proseduere dúdlik binne.
Beskoattelje de extruder-ynterface foardat it ferwurkjen begjint
In pipe die kin hawwe in poerbêste ynterne stream paad en noch mislearje te ynstallearjen omdat de ynlaat, register, bolt patroan, seal of sintrum hichte waard oannommen. Ferfangingsprojekten binne benammen kwetsber omdat masinetekeningen âld, wizige of net beskikber wêze kinne.
Wy leaver trije foarmen fan bewiis: de orizjinele kontrolearre tekening, farske mjittingen en dúdlike foto's mei in skaalferwizing. As de trije it net iens binne, oplosse it konflikt foardat de produksjetekening wurdt frijlitten.
- Extruder make, model en screw konfiguraasje
- Screw diameter en rated útfier berik
- Ôfskieding of adapter flange tekening
- Registrearje diameter, djipte en tolerânsje
- Bolt kwantiteit, tried, pitch sirkel en oriïntaasje
- Sealing-face mjitkunde en pakking metoade
- Melt-ynlet diameter en oergong lingte
- Required breaker plaat of skerm ynterface
- Druk-sensor haven grutte en lokaasje
- Melt-temperatuer sensor type en ynfoegje
- Heater spanning, frekwinsje, macht en Anschlüsse
- Thermocouple type en controller kompatibiliteit
- Die-head sintrum hichte en stream rjochting
- Stipe frame, tsjillen, rails of lift punten
- Beskikbere ynstallaasje en ûnderhâld klaring
- Ofstân nei kalibrator en alignment referinsje
Nanhaiya produsearret oanpasberebarrel flangesen die-head komponinten, sadat de adapter kin wurde besprutsen mei de holle ynstee fan lofts as in ynstallaasje ferrassing. Foar in folsleine line projekt, align de die ynterface mei de selektearreplastic extruder masine, kontrôles en downstream apparatuer.
Us fabryk werjefte:in telefoan foto fan in flange helpt ús in begripe de yndieling, mar it definiearret net in bolt sirkel of register fit. Wy brûke de foto om fragen te finen. Wy brûke in tekene tekening om metaal te snijen. Dat ûnderskied foarkomt dat in lytse ynterface flater in folsleine ynstallaasje fertrage.


Kies konstruksje om it materiaal en skjinmeitsjen plicht
Nanhaiya's tawijde pipe-die-kop brûkt hege-sterkte legere stiel mei ferhurde oerflakken en wurdt produsearre troch presys CNC-ferwurking en waarmtebehanneling. It generaalextruder die kopside listen 38CrMoAl, nitriding en in oerflak hurdens fan HV950 oan HV1000.
Dy wearden binne brûkbere startgegevens, mar de goedkard spesifikaasje moat noch identifisearje de krekte komponint materiaal, behanneling omfang, klear hurdens kritearium, flow-oerflak finish, dimensional ynspeksje en eltse corrosie eask. In hurdenswearde op ien komponint moat net wurde kopieare nei elke befestiging, kacheldekking of struktureel diel.
| Service betingst | Oankeap soarch | Wat te definiearjen yn it sitaat |
|---|---|---|
| Folle PVC | Abrasive minerale filler, ôfsettings en skjinmeitsjen frekwinsje | Formule, fillernivo, bevochtigde komponint materiaal en behanneling, ferfangbere wearbereik en skjinmeitsjen metoade |
| CPVC of waarmte-gefoelige ferbining | Termyske skiednis, hold-up en materiaal degradaasje | Ferwurkingsfinster, streampaadkonsept, ferwaarmingssônes, sensorpunten, opstart- en shutdownproseduere |
| Koalstofswart PE | Stabiele ferdieling, oerflakkwaliteit en lange runen | Gearstalde klasse, útfierberik, drukfinster, kachelarrangement en tagong foar skjinmeitsjen |
| Recycled ynhâld | Fersmoarging, fariaasje fan viskositeit en abrasive dieltsjes | Boarne, maksimum persintaazje, filtration plan, stekproef, ferwachte fariaasje en akseptaasje grinzen |
| Frequente kleur feroarings | Hold-up, tagong, feroarjen diel ôfhanneling en scrap | Kleur folchoarder, cleaning materiaal, tastiene feroaring tiid, purge proseduere en útnimbere dielen |
Hurder is net in folsleine materiaal strategy.Oerflak hurdens, kast djipte, substraat taaiens, corrosie gedrach, finish en reparaasje metoade moatte passe by de komponint en proses. Freegje de leveransier om te listjen wat wurdt behannele, hoe't it wurdt ferifiearre en hokker ynspeksjerekord komt mei de bestelling.


Besjoch Nanhaiya'sproduksje apparatuer, sertifikatenentechnyske tsjinsttidens leveransier kwalifikaasje. Ynstallaasjebegelieding en advys oer ûnderhâld op lange termyn kinne wurde opnommen yn 'e ôfpraat stipeomfang.
Meitsje grutte changeover diel fan de oankeap berekkening
In legere toolingpriis kin djoer wêze as elke wiziging in kraan bindt, kachels beskeadige of werhelle trial-and-error centering fereasket. Freegje hoe't de die en mandrel wurde fuorthelle, dêr't hot dielen wurde pleatst, hokker Fasteners wurde behannele, hoe alignment wurdt restaurearre en hokker sealen of verbruiksartikelen wurde ferfongen.
| Feroaringsfraach | Wêrom de keaper moat soarch | Kontrakt útfier |
|---|---|---|
| Hokker maten diele ien lichem? | Toant it echte oantal koppen en sets fan feroaringsdielen | Kompatibiliteitsmatrix troch pipe OD, muorre berik en materiaal |
| Wat moat koelje foar it fuortheljen? | Beynfloedet downtime en handling feiligens | Skreaun temperatuer en ôfhanneling proseduere |
| Hoe binne die en mandrel centered? | Beynfloedet start-up skroot en muorre korreksje | Oanpassing diagram, referinsje posysjes en training |
| Hokker ark en hefapparaten binne nedich? | Foarkomt ûnfeilige ymprovisearre ôfhanneling | Tool list, diel gewichten, lift punten en fixture tekeningen |
| Hokker dielen binne routine spares? | Ferleget downtime nei thread, seal, heater of sensor skea | Twa jier oanrikkemandearre reservelist priis per item |
| Hoe wurdt it streampaad skjinmakke? | Feroarings arbeid, oerflak risiko en kleur-feroaring scrap | Goedkard skjinmeitsjen ark, materialen en demontage stappen |
Foar in mingd produkt skema, berekkenje oerstap kosten troch oeren, arbeid en opstarten scrap. As in plant feroaret tusken twa fiere pipe maten ferskate kearen yn 'e wike, kinne twa folsleine koppen beskermje mear produksje tiid as ien lichem mei in protte ynserts. As feroaringen selden binne en it berik kompakt is, kin in dielde lichem ferstannich wêze.
Us fabryk werjefte:wy freegje wa't it ark feroarje sil en hokker hefapparatuer beskikber is. In ûntwerp dat wurket op in skjinne assemblagebank kin ûnhandich wêze neist in waarme extruder en in fakuümtank. Operator tagong is in yngenieurynput, net in detail nei ferkeap.

Brûk pipedefekten om de ferantwurdlike prosessône te finen
Wannear't in piip rint fan spesifikaasje, operators faak oanpasse de die earst omdat syn centering bouten binne sichtber. Dat kin tydlik ferbetterje ien lêzing wylst hiding in temperatuer, extruder of streamôfwerts probleem. Record it defekt om 'e omtrek en lâns de piiplange foardat jo ferskate feroaringen tagelyk meitsje.
| Observearre defekt | Die-head kontrôles | Upstream en downstream kontrôles | Keapje les |
|---|---|---|---|
| Ien kant konsekwint dikker | Mandrel centering, flow-paad ôfsettings, skea, kachel lykwicht en gearkomste alignment | Extruder surging, kalibrator-ôfstimming, fakuümferdieling, koeling en ôfstimming | Fereaskje tagonklike centering, temperatuer sônes en in ôfstimming referinsje |
| Muorre feroarings om en lâns de piip | Losse oanpassing, termyske fytsen, ynstabile druk of unjildige stream | Feeding, screw útfier, line-speed kontrôle, fakuüm en wetter-temperatuer stabiliteit | Akseptearje in stabyl operaasjefinster, net ien koarte set mjittingen |
| Lange oerflak linen | Fersmoarging, boarch, krassen of skansearre die-lip oerflak | Unsmelte dieltsjes, filtraasje, kalibratorskea en hannelsmerken | Definiearje cleaning ark, filter plan, oerflak ynspeksje en reserve tooling |
| Giele, brune of swarte strepen | Deade sônes, ôfsettings, oermjittige lokale waarmte en lange ferbliuwstiid | Fersmoarge feed, barrel ôfsettings, screw wear en shutdown praktyk | Besjoch it folsleine smeltpaad en skjinmakroutine foardat jo de âlde mjitkunde kopiearje |
| Hege kopdruk | Beheinde annular gap, lege temperatuer, blokkade of net geskikt flow paad | Skermbeheining, materiaalviskositeit, útfierfraach en sensorbetingst | Stel it drukmjittingspunt en operaasjelimyt yn 'e spesifikaasje |
| Pipe ovaleity | Unjildich útgongsstream of initial buisposysje | Kalibratorwear, fakuüm, koelbalâns, stipe en ôfstimming | Finale ovaaliteit heart ta de folsleine-line akseptaasjetest |
| Rough binnenste oerflak | Mandrel finish, ôfsettings, temperatuer en flow gedrach | Materiaal focht, dispersion, degradaasje en output stabiliteit | Omfetsje sawol ynterne as eksterne oerflakkritearia yn 'e sample-goedkarring |
Regel foar ien wiziging:registrearje de basisline, feroarje ien kontrolearre fariabele, wachtsje op it materiaal om troch de line te reizgjen, markearje de troffen piip en mjit opnij. Willekeurige oanpassing fan temperatueren, sintraal, fakuüm en ôfslach tagelyk ferneatiget it bewiis dat nedich is om de oarsaak te identifisearjen.
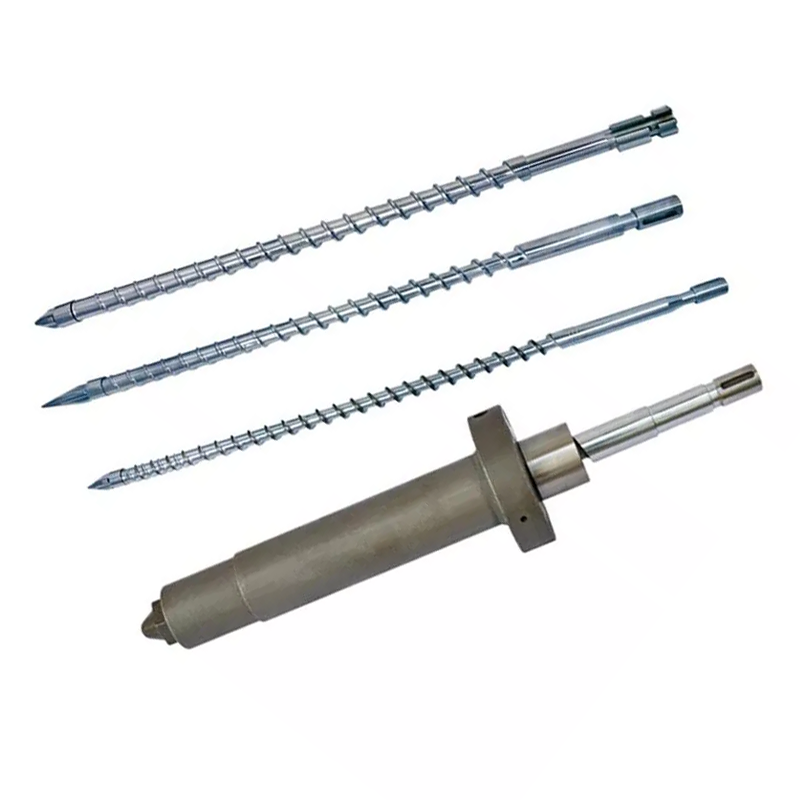
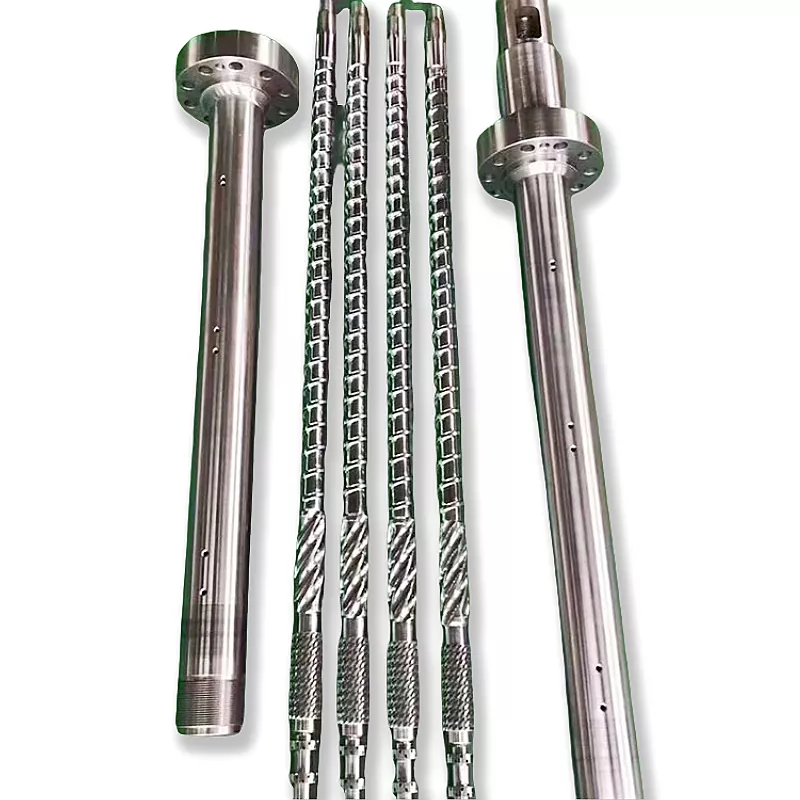
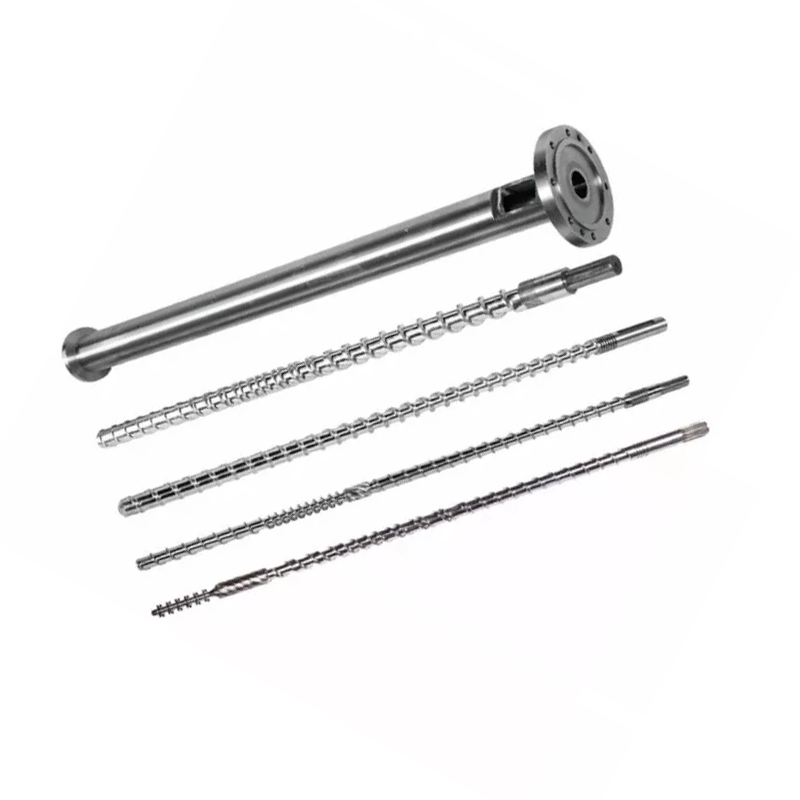
As útfier of melt druk is ynstabyl foar de holle, ek ynspektearje de skroef en barrel. Nanhaiya foarriedenPVC pipe inkele screws, PVC pipe parallelle skroef barrelsenPVC pipe konyske twin-screw barrels. De die moat net opnij wurde ûntwurpen om te kompensearjen foar in droegen of ûngeskikte plastisearjende seksje.

Pipe extrusion die holle RFQ checklist
In folsleine RFQ lit de keaper technyske omfang fergelykje ynstee fan in lege basispriis te fergelykjen mei in ynklusive offerte. Set de folgjende items yn ien revyzje-kontrolearre pakket.
- Identifisearje de produkten.List elke pipe OD, muorre berik, SDR of skema, laach konstruksje, kleur en tapassing. Markearje it normale produkt en de dreechste grutte.
- Neam de standert.Jou de krekte standert, diel, edysje, nasjonale oanname en ynterne tekening. Befestigje it ynspeksjeplan foar klear pipe.
- Fertel it materiaal.Biede de folsleine PVC-formule as krekte PE-, PP- of PPR-klasse, additieven, filler, pigment, recycled ynhâld en datablêden fan leveransiers.
- Define rate.Jou netto ferkeapbere útfier en line snelheid foar elk kritysk produkt, plus de beskikbere cooling kapasiteit en normale bestjoeringssysteem skema.
- Beskriuw de extruder.State single, parallel twilling of koanyske twilling screw; screw diameter; motor macht; normale melt druk en temperatuer; adapter yndieling; en hjoeddeistige proses grinzen.
- Kontrolearje de ynterface.Befestigje de flange, register, bolt sirkel, sealing gesicht, melt ynlaat, sintrum hichte, sensor-poarte en stipe tekeningen.
- Spesifisearje elektryske details.List heater spanning en frekwinsje, thermocouple type, connector standert, controller kompatibiliteit, kabel lingte en gefaarlik gebiet eask as fan tapassing.
- Lit de streamôfwerts line sjen.Omfetsje kalibratordimensjes, fakuümtank, koellinglange, spray- of immersionarrangement, ôfslachtype, sintrumline en ôfstân fan die-útgong.
- Kies it oerstapbereik.List feroaring-diel sets, reserve kachels en sensoren, sealen, fasteners, handling ark, opslach rekken en winske grutte-feroaring proseduere.
- Define dokuminten.Oanfreegje gearstalling- en dieltekeningen, rekken fan materialen, materiaal- en waarmtebehannelingsrekords, dimensjeel ynspeksje, elektryske list, operaasje-ynstruksjes en reserve-ûnderdielenlist.
- Skriuw de akseptaasjetest.Neam de hars, formule, pipe grutte, run doer, útfier, line snelheid, proses records, diminsje sampling en pass / mislearre kritearia.
- Ferklearje stipe.It iens oer ynstallaasjebegelieding, commissioning ferantwurdlikens, operator training, remote assistinsje en de grins tusken die-head en folsleine-line prestaasjes.
Ferfanging warskôging:in fersliten die meie net mear behâlde syn oarspronklike ôfmjittings. Meitsje de masine ynterface en in goed bewarre piip, fine alle orizjinele tekeningen en ferklearje wêrom't de âlde kop wurdt ferfongen. It kopiearjen fan elke droegen diminsje kin itselde stream- of ôfstimmingsprobleem reprodusearje.
De skroefkonfiguraasje moat ek oerienkomme mei de materiaalplicht. Blêdzje troch Nanhaiya'sinkele screws, parallel twin screwsenkonyske twin-screw barrelsdoe't it ûndersyk beslacht de folsleine plasticizing seksje. Foar accessoires en ferbûn tooling, brûk deextrusion spare-parts berik.
Akseptearje de kop op 'e produksjebetingsten dy't jo fan plan binne te ferkeapjen
Dimensionale ynspeksje bewiist dat de produsearre komponinten oerienkomme mei de tekening. It bewiist net hoe't in spesifike ferbining troch de folsleine line sil streame. In plan foar lûd akseptaasje hat twa dielen: komponint ferifikaasje en in produksje run.
| Akseptaasje stadium | Wat te ferifiearjen | Record te hâlden |
|---|---|---|
| Dokumint review | Goedkarde tekeningferzje, materiaallist, feroaringsdielmatrix, kachel- en sensorlist, hantliedingen en reserveomfang | Undertekene dokumint register |
| Component ynspeksje | Krityske ynterfaces, konsintryske skaaimerken, dichtingsgesichten, befestigingen, havens, materiaal, behanneling en sichtbere stream-oerflakbetingst | Dimensionale en materiaal of behanneling records spesifisearre yn 'e oarder |
| Gearstalling kontrôle | Fit, oriïntaasje, heater ynstallaasje, sensor ynfoegje, centering beweging, stipe, lifting en tagong | Montage checklist mei foto's |
| Heat-up kontrôle | Sône identifikaasje, controller antwurd, sensor lêzen, hjoeddeistige draw en termyske stabiliteit | Sônekaart en stabilisearre lêzingen |
| Produksje run | Oerienkommen materiaal, pipe grutte, útfier, line snelheid, temperatuer, melt druk, motor lading, fakuüm en koeling betingsten | Tiid-basearre proses sheet en bewarre samples |
| Pipe ynspeksje | OD, muorre op meardere klokposysjes, ovaliteit, massa per lingte, binnen- en bûtenflak, rjochtheid en fereaske standerttests | Ynspeksjerapport bûn oan stekproefposysje en produksjetiid |
| Routine operaasje | Start-up, centering korreksje, in normale stop, feilige disassembly of ien ôfpraat grutte feroaring | Oanmelde operator en list mei iepen items |
Brûk de normale formulearring fan 'e keaper as praktysk. As in ferfangend materiaal nedich is, registrearje dan it ferskil en beheine wat de test bewiist. In suksesfolle PE-run befêstigje gjin PVC-formule, en in dikke-muorre low-speed produkt bewiist gjin tinne-muorre hege snelheid betingst.
Us fabryk werjefte:wy leaver in stabile run mei traceable mjittingen oer in koarte werjefte op maksimale útfier. De druk moat beheine, muorrelêzingen moatte kontrolearber bliuwe, kachels moatte net abnormaal fytse en de ôfkuolle piip moat foldwaan oan de ôfpraat ynspeksje. Dat resultaat jout beide kanten in brûkber oerdracht punt.


Faak stelde fragen
Hokker ynformaasje is nedich foar in quote in pipe extrusion die kop?
Stjoer de polymeerklasse en formule, pipe standert, folsleine grutte en muorre berik, doel útfier en line snelheid, extruder type, melt ynlaat en flange tekening, heater voltage, sensor easken, downstream kalibraasje details, foarkar feroaring dielen en in akseptaasje plan. Foto's en ôfmjitten tekeningen fan de hjoeddeiske ferbining binne ek nuttich foar ferfangende projekten.
Kin ien pipe die holle rinne PVC, PE en PPR?
In dielde bûtenste lichem kin wêze technysk mooglik yn in smel definiearre projekt, mar PVC, PE en PPR net meitsje deselde flow, termyske of sizing betingsten. Wy fergelykje earst de folsleine formulearring, útfier, grutte berik, flow-paad easken en skjinmeitsjen metoade. Separate tooling as in aparte kop kin de feiliger produksjekar wêze.
Is de diameter fan de piip die lyk oan de definitive piipdiameter?
Gewoanlik nee. De hite buis feroaret nei it ferlitten fan 'e die, om't de melt swollet, lûkt, komt yn' e kalibrator en koelt. De fereaske die en mandrel ôfmjittings moatte wurde ûntwurpen mei it materiaal, output, line snelheid, vacuum Sizing en cooling systeem, ynstee kopiearre direkt út de nominale pipe grutte.
Kin de stjerkop allinnich garandearje pipe muorre dikte en ovality?
Nee, de die kop stelt de annular melt ferdieling, mar lêste muorre dikte en ovality ek ôfhinklik fan melt stabiliteit, centering, temperatuer lykwicht, calibrator condition, fakuüm, cooling, haul-off alignment en line snelheid. Akseptaasje moat de folsleine operaasjeline testen.
Hokker materiaal brûkt Nanhaiya foar extrusion die hollen?
Nanhaiya's algemiene extruder die holle side listet 38CrMoAl mei nitriding en oerflak hurdens fan HV950 nei HV1000. De tawijd pipe extrusion die kop wurdt beskreaun as alloy stiel mei ferhurde oerflakken. Finale materiaal, waarmte behanneling en bevochtigde-oerflak easken moatte wurde befêstige foar de hars, tafoegings en skjinmeitsjen metoade yn de goedkard spesifikaasje.
Moat ik keapje ien die holle mei in protte grutte Inserts of ferskate folsleine hollen?
Brûk feroaring dielen as de grutte berik, útfier en skjinmeitsjen routine tastean ien lichem te dekken de baan sûnder oermjittige oanpassing. Aparte koppen kinne sin meitsje as produkten ferskille sterk yn diameter, polymear, útfier, laach struktuer of feroaring frekwinsje. Fergelykje totale oerstaptiid en produksjerisiko, net allinich toolingpriis.
Hoe moat in pipe extrusion die kop wurde akseptearre?
Begjin mei tekening, materiaal, behanneling, heater, sensor, flange en stream-paad kontrôles. Dan rinne de ôfpraat produksje materiaal op de oantsjutte pipe grutte, útfier en line snelheid. Record temperatueren, melt druk, muorre lêzingen om 'e omtrek, bûten diameter, ovality, oerflak betingst, massa per lingte en alle tests fereaske troch de doelpipe standert.
Wat feroarsaket ien kant fan in extruded pipe muorre te wêzen dikker?
Mooglike oarsaken befetsje die of mandrel mis-centering, circumferential temperatuer ûnbalâns, oneffen melt flow, ôfsettings of skea yn de stream paad, ynstabile extruder útfier, calibrator misalignment, oneffen fakuüm of cooling, en haul-off misalignment. Kontrolearje de trend foardat jo sintraalbouten brûke om in streamôfwerts probleem te ferbergjen.
Technyske ynhâld taret út Nanhaiya's hjoeddeistige produkt-, apparatuer- en tsjinstynformaasje, allinich stipe troch offisjele ISO-pipe-standertsiden. Finale die geometry, materiaal, behanneling, ôfmjittings en akseptaasjekritearia wurde definiearre troch de goedkard projekt spesifikaasje.