In trage hersteltiid timer kin wize op in feeding probleem, in feroare proses of droegen hardware. De nuttige diagnoaze fertelt jo hokker, en oft it jo fytstiid eins kostet.
As it werstel fan spuitskroef te lang duorret, befestigje earst dat it de syklus fertragt. Dan kontrolearje feed kontinuïteit, eigentlike screw snelheid, werom druk en temperatuer tsjin in stabile referinsje run. Ynspektearje mjitkunde en wear as dy kontrôles net ferklearje it ferlies. Ferfange komponinten allinich nei't de beheinende funksje identifisearre is.

Stel earst fêst of herstel op it krityske paad fan 'e syklus is
Schroefherstel is it plastifisearjen en doseren: de skroef draait, taret it folgjende skot op en lûkt werom as smelt der foar opkomt. It is oars as ynjeksje, as de skroef nei foaren beweecht om dat skot te leverjen. Kontrolearje de timerdefinysje fan jo controller, foaral oft it in fertraging of dekompresje omfettet.
Herstel oerlapet faak in diel fan 'e koelingssekwinsje. It effekt op de totale syklustiid hinget dêrom ôf fan wannear't herstel begjint en hokker masine-aksje moat wachtsje oant it einiget. Lês it folchoarderspoar ynstee fan oan te nimmen dat elke sekonde fuorthelle út herstel in twadde ferwideret út 'e syklus.
| Herstel doer | Wachtsje foarby it finster | Wat de feroaring betsjut |
|---|---|---|
| 12 sekonden | 2 sekonden | Herstel fertraget de folgjende aksje. |
| 9 sekonden | 0 sekonden | De ferbettering fan 3 sekonden ferwideret 2 sekonden fan wachtsjen. |
| 7 sekonden | 0 sekonden | In oare 2 sekonden fan herstel bringt gjin fierdere syklusreduksje yn dit foarbyld. |
Us earste fraach is oft de masine wachtet op smelten of gewoan rapportearret in nûmer dat jo wolle ferminderje. As herstel al past noflik binnen de beskikbere finster, wy soene rjochtsje op gearhing en melt kwaliteit foar it oanbefeljen fan in hegere-output screw.
Foar in bredere útlis fan 'e gearkomste, sjoch úsynjeksje moulding screw barrel gids. Hjir is it doel smeller: fêststelle wêrom't herstel feroare is en hokker aksje it bewiis stipet.
In hommelse feroaring en in stadige delgong hawwe ferskillende útgongspunten nedich
Bewarje in referinsje foardat jo de masine oanpasse. Ferlykje deselde harsklasse, regrind ratio, skot ynstelling, skimmel en temperatuer betingst. Opnimme yndividuele syklusen lykas it gemiddelde; in ynsidintele hiel stadich herstel kin fersteure produksje sels as it gemiddelde liket akseptabel.
| Observearre patroan | Kontrolearje earst | Bewiis wurdich opname |
|---|---|---|
| Ynienen ferheging nei in feroaring fan materiaal of resept | Feedfoarm, opnij grind, droege betingst en oerdroegen ynstellings | Materiaallot, blendferhâlding, dieltsjebetingst en records foar foar / nei proses |
| Intermitterende trage syklusen mei normale syklussen tusken har | Feed ûnderbrekking, brêge en werklike snelheid fariaasje | Herstelspoar, loaderaktiviteit en werklike RPM foar deselde syklusen |
| Herstel fergruttet stadichoan ûnder in stabile plicht | Ferifiearje wurking betingsten, dan ynspektearje wear | Histoaryske herstelgegevens en mjitten screw / barrel ôfmjittings |
| Hege lading en werklike RPM ûnder it kommando | Machine drive, koppel limyt en termyske betingst | Eigentlike fersus befel RPM, load trend en masine alaarms |
| Probleem begjint fuortendaliks nei in komponint ferfanging | Ynstallearre diel identiteit, ôfmjittings, mjitkunde en gearkomste | Goedkard tekening revyzje, ynrjochte komponinten en commissioning ynstellings |
Dizze patroanen beslute it ûndersyk folchoarder; gjinien is bewiis op himsels. In abrupte flater mei lûd, skoare of abnormale lading moat prompt oandacht foar masine-tsjinst nedich wêze, sels as de timing yn earste ynstânsje liket op in prosesprobleem.
Befêstigje dat pellets de skroef kontinu berikke
In folsleine hopper stelt net fêst dat de skroef wurdt fied. Kontrolearje de loader, shutoff slide, materiaal paad en feed-keel koeling. Sjoch foar in ûnderbrekking dy't oerienkomt mei de stadige syklusen foar it feroarjen fan de kompresje seksje of it bestellen fan in nije skroef.
Asahi KaseiAsaclean begelieding oer feed-keel brêgeferklearret hoe't waarmte tichtby de efterste barrel sône kin verzachten pellets te betiid. De pellets kinne clump en obstruct de trochgong, leaving de skroef koart fan materiaal ek al hars bliuwt boppe it.
Kontrolearje wat feroare yn 'e feed sels. In oare slijpferhâlding, mear fynplakken of ûnregelmjittige dieltsjes fertsjinnet omtinken. Celanese ferbynt spesifyk regrind dieltsje kwaliteit oan feeding en hersteltiid saken yn synVectra® LCP ferwurkjen gids. De oanbefellings binne materiaalspesifyk, mar se jouwe in konkrete reden om dieltsjebetingsten op te nimmen ynstee fan allinich de harsnamme.
As herstel verslechtert nei in regrind feroaring, wy soene ferlykje it mei in goedkard referinsje feed foar feroarjen hardware. As it âlde herstelgedrach weromkomt, hat it feedûndersyk prioriteit krigen. Dat resultaat jout it fabryk folle bettere rjochting dan in fersyk foar in "snellere skroef."
Droegjen moat noch foldwaan oan de easken fan 'e harsleveransier. Nim net oan dat focht de ferklearring is foar elk timingprobleem, of dat akseptabel herstel bewiist dat it hars droech genôch is. Ferwurkberens en kwaliteit fan it lêste diel hawwe aparte kontrôles nedich.
Kontrolearje de werklike snelheid, efterdruk en smelttemperatuer tegearre
Lês eigentlike RPM, net allinich it setpoint
As it kommando is net feroare, mar de skroef draait stadiger, ynspektearje de masine syn operaasje grinzen en driuwfear gedrach. In geometry oanbefelling kin net oplosse in ûnferklearber gat tusken frege en levere snelheid. Record eigentlike snelheid troch de herstel stroke, benammen dêr't de slow-down begjint.
RPM hat ek de skroefdiameter nedich om folle te betsjutten. Úsynjeksje moulding screw berikomfettet diameters fan 30 oant 170 mm. It oerbringen fan in rotaasje-snelheid ynstelling tusken ferskillende diameters feroaret de perifeare snelheid by de skroef oerflak.
Perifeare snelheid, m/s = π × diameter, mm × RPM ÷ 60.000
By 100 RPM hat in skroef fan 40 mm in perifeare snelheid fan sawat 0,209 m / s; in 60 mm skroef berikt oer 0,314 m / s. Dit binne berekkene foarbylden, net oan te rieden ynstellings of direkte berekkeningen fan melt shear rate.
Brûk de ferwurkingsbegelieding fan 'e eigentlike harsklasse en de grinzen fan' e masine om snelheid te beoardieljen. It ferheegjen fan RPM is allinich nuttich as de masine it kin leverje en de resultearjende smelt akseptabel bliuwt.
Fyn út wêrom't de efterdruk ynsteld is wêr't it is
Weromdruk ferset de weromlûking fan 'e skroef by herstel en beynfloedet hoe't it materiaal plastisearre wurdt. As it waard ferhege om in mingen of meting soarch te korrigearjen, kin it ferminderjen fan it gewoan om de timer te ferbetterjen dat kwaliteitsprobleem werombringe. Befêstigje oft de werjûn druk hydraulyske of spesifike plestik druk is foardat jo masines fergelykje.
In universele oanbefelling foar tsjindruk is benammen net nuttich. Foar Vectra LCP,Celanese spesifisearret minimale efterdruk, 5-15 bar spesifyk, en warskôget oer oververhitting en glêstried skea mei oermjittige druk. Dat is begelieding foar Vectra, net in ynstelling om te kopiearjen nei in PP-, ABS- of PC-proses.
Kontrolearje de melt foardat jo de flugger ynstelling akseptearje
Barrel setpoints beskriuwe net folslein de termyske tastân fan 'e melt. Folgje in goedkarde proseduere foar mjitting fan smelttemperatuer, ferifiearje it kachel- en sensorsysteem, en fergelykje dielkwaliteit nei in kontroleare feroaring. In koartere hersteltiid mei discoloration, unsmelt materiaal of earmere gearhing is gjin suksesfolle oanpassing.
Feroarje ien relevante fariabele tagelyk en lit it proses stabilisearje. DeVectra troubleshooting begeliedingbrûkt deselde stapte oanpak. Hâld de proef binnen it goedkarde bestjoeringsfinster foar it materiaal dat jo eins rinne.
Skied in droegen conveying seksje fan in lekkende check ring
Wannear't fiedings- en bedriuwsbetingsten fergelykber binne, mar it herstel bliuwt minder, fertsjinnet de tastân fan 'e skroef en de loop ynspeksje. Meitsje de flecht bûten diameter en barrel boring op definiearre posysjes tsjin de tekening of fêststeld ynspeksje grinzen. Ynspektearje oerflak skea likegoed as ôfmjittings.
De skroef-front-assemblage hat in oare test nedich. Tidens herstel, de net-return fentyl lit melt te bewegen foarút; tidens ynjeksje moat it ôfslute tsjin efterútstream. In lekkende klep kin ynfloed op skoatkonsistinsje, mar dat stelt net fêst dat de plastisearjende seksje fan 'e skroef hat droegen.


As it gewicht fan it kussen of skot ek ferskilt, befetsje dan de test fan 'e masinefabrikant yn it ûndersyk. Ússcrew tip seleksje gidscovers de ring, sit en mating ôfmjittings yn mear detail.
Wy soene net autorisearje in folsleine screw-en-barrel ferfanging op in trage timer allinnich. Oarsom moat in nije skroef net yn in droegen barrel gean sûnder de resultearjende fit te kontrolearjen. Freegje om in dimensjeel rapport dat de mjittingsposysjes identifisearret en de slijtagegrinzen brûkt om de oanbefelling te berikken.
Wannear makket in oar skroefûntwerp sin?
In ûntwerpresinsje wurdt nuttich as de hjoeddeistige mjitkunde de beëage plicht net kin foldwaan binnen akseptabele bedriuwsbetingsten. Dit kin folgje in hars feroaring, in grutter skot eask of in koarter beskikber hersteltiid finster. Hâld it apart fan it herstellen fan in earder suksesfol proses dat gewoanwei ferswakke is.
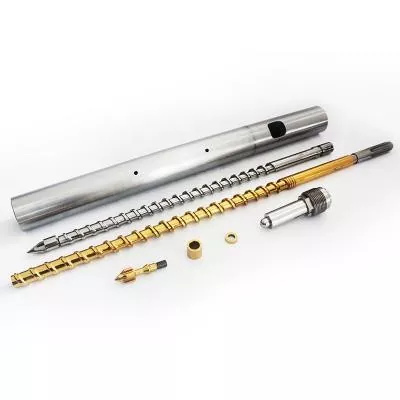
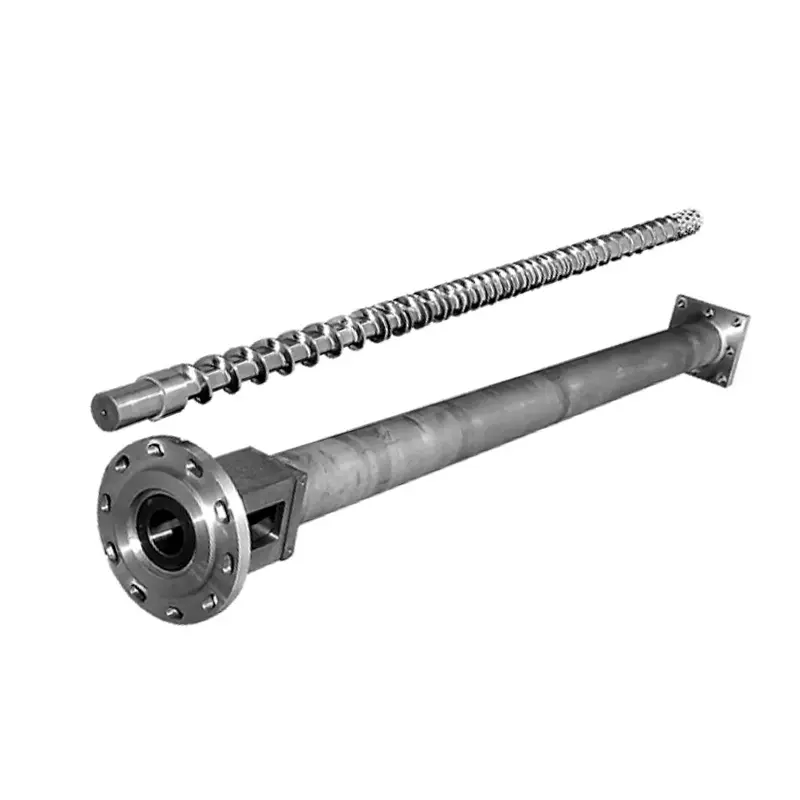
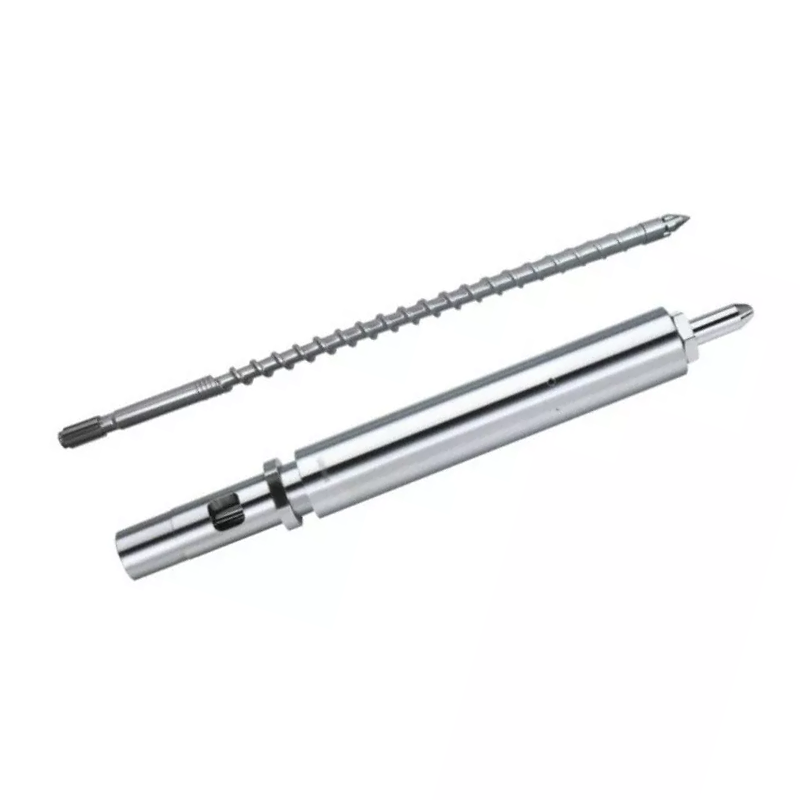
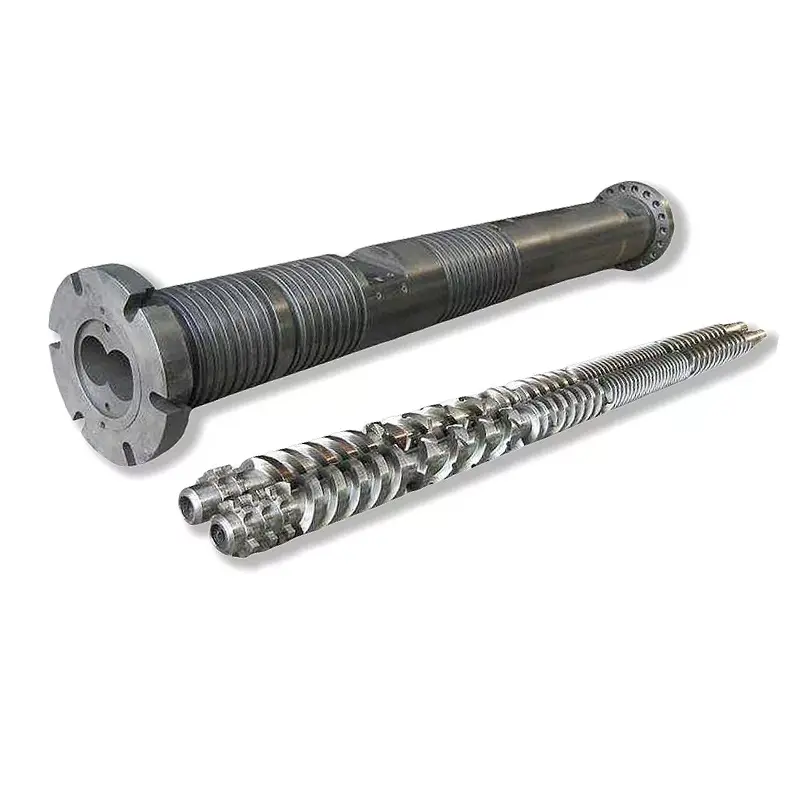
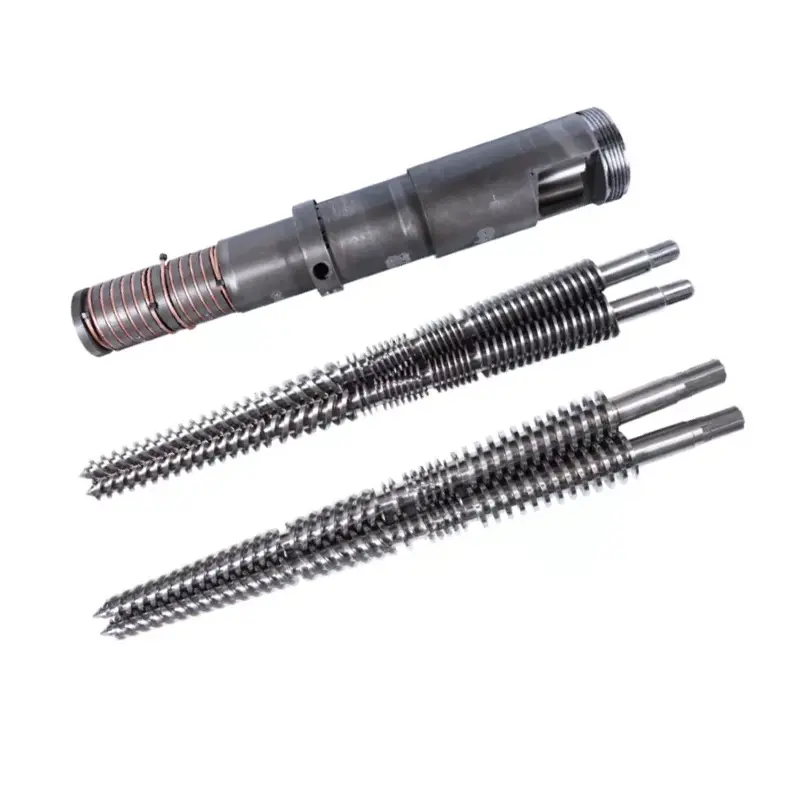
Us twa ynjeksjeskroefproduktfamyljes yllustrearje in relevante ûntwerpkar:
| Nanhaiya ûntwerp | Kompresje seksje | Hoe't wy it soene brûke yn 'e resinsje |
|---|---|---|
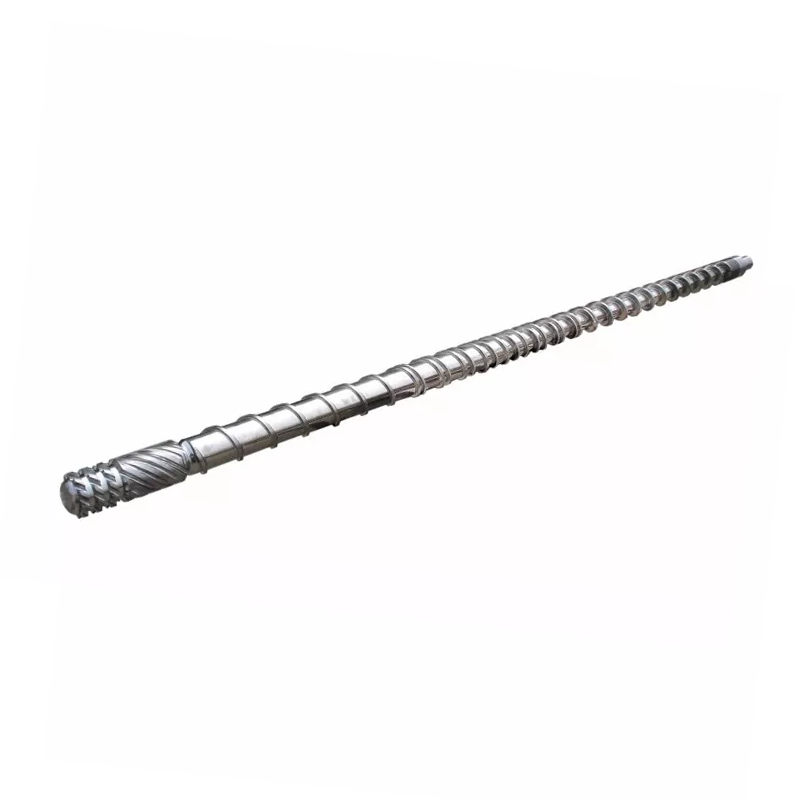
| Stadichoan ynjeksje moulding skroef | Typysk 40% -60% fan totale skroeflingte, sawat 50% yn 'e produktbeskriuwing | In langere, stadige fermindering fan kanaaldjipte foar taken dy't kontroleare plastifikaasje nedich binne. Evaluearje de krekte hars, skot en termyske gedrach. |
| Mutant ynjeksje moulding skroef(ûntwerp mei abrupt kompresje) | Likernôch 5% -15% fan totale skroef lingte | In koartere oergong mei in skerpere fermindering fan kanaal djipte. Evaluearje smeltplicht en thermyske uniformiteit foardat jo it selektearje om in kapasiteitsbeheining oan te pakken. |
Us stadichoan ûntwerp beslacht applikaasjes ynklusyf PS, PC en ABS; de famylje abrupt-kompresje omfettet applikaasjes lykas PE en PP. Dizze produktrûtes helpe de diskusje te begjinnen. Se ferfange de hars- en masineresinsje net, foaral mei fillers, regrind of in easken kwaliteitsspesifikaasje.

Surface behanneling adressen wear, net in blokkearre feed kiel
Beide produktfamyljes brûke 38CrMoAlA stiel. Har produkt-detail spesifikaasjes omfetsje de folgjende behannelingopsjes, dy't hearre yn 'e ferfangende diskusje as ynspeksje wear identifisearret:
| Besit | Produkt-detail wearde | Wat it betsjut foar it ûndersyk |
|---|---|---|
| Nitriding hurdens | HV900-1100 | Spesifisearje de behannele oerflakken en ynspeksjeeasken. |
| Nitriding djipte | 0,5-0,8 mm | Identifisearje de selektearre behanneling; net ôfliede tsjinst libben út djipte allinnich. |
| Hardheid fan nikkel-wolfram alloy | HRC55-62 | Besjoch de legearing mei it eigentlike hars, filler en wearpatroan. |
| Alloy laach djipte | 0,8-2,0 mm | Definiearje de fersterke gebieten op 'e ôfpraat komponint spesifikaasje. |
Ússtadichoan skroef produkt detailsbeskriuwe fersterking fan kwetsbere gebieten mei nikkel-wolfram alloy. Fanút fabryksperspektyf wolle wy dat de foarstelde beskerming oerienkomt mei de mjitten wear. In djoerder oerflak net reparearje ûnfoldwaande feeding of fêststellen dat de skroef mjitkunde past by de hars.


Feroarje de diagnoaze yn in spesifike aksje
Hâld de oanbefelling sa smel as it bewiis jout. In feed ûnderbrekking freget om in feed-systeem korreksje. In snelheid kommando de masine kin net ûnderhâlde oproppen foar in masine review. Befêstige kleplekkage freget om in klep- en ynterface-evaluaasje. Metten skroef of barrel wear stipet in komponint ferfanging of in kwalifisearre renovaasje evaluaasje.
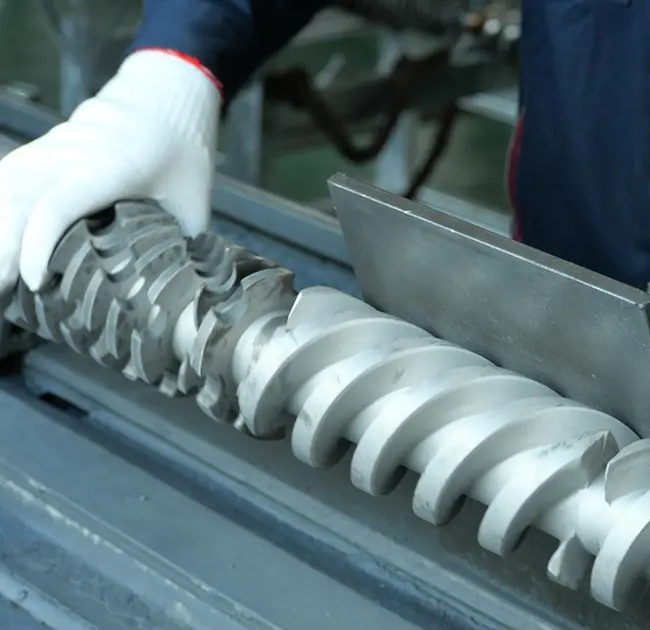
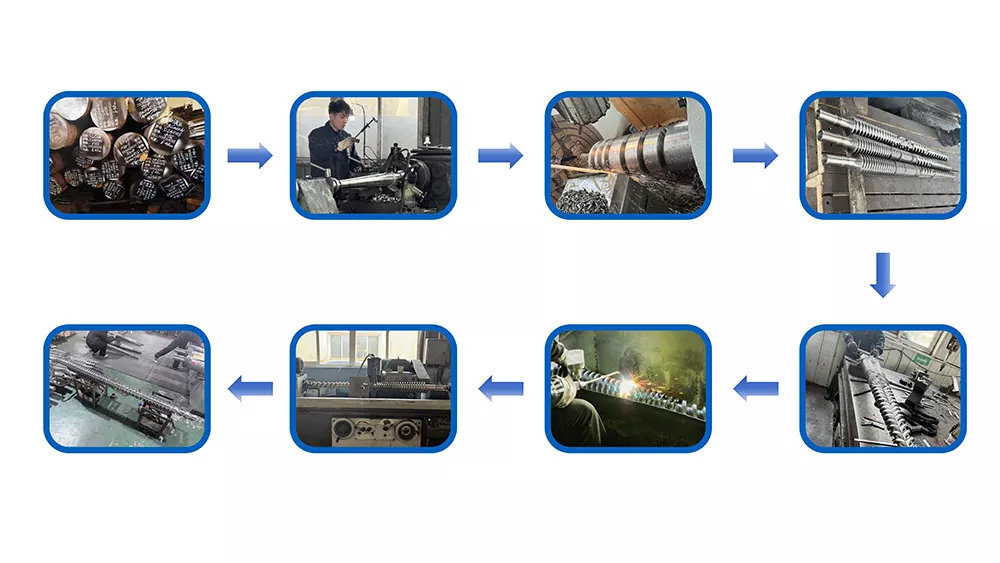
As de gearstalling yn akseptabele tastân is, mar de nije produksjeplicht grutter is as syn praktyske plastisearjende kapasiteit, stjoer dan it ûntwerpkoart. Nanhaiya leveret oanpaste skroefûntwerp, ferwurkjen en alloy spraylassen. Úsproduksje apparatueromfiemet CNC draaibanken foar workpieces oant 6 meter lang en fiif assen Machtigingsformulier foar komplekse flechten en flange struktueren.

Stjoer it rekord dat it probleem ferklearret
- Masinemakker en model, skroefdiameter, montagetekening en ynboude skroef-tipdetails.
- Harsklasse, filler laden, regrind ratio en dieltsje tastân.
- Hersteltiid per syklus, aktuele en befelbere RPM, efterdruk mei syn drukbasis, en load- of alarmrecords.
- Shot ynstelling, cushion, diel en runner gewicht, temperatuer records en de beskikbere hersteltiid finster.
- Feroarings al hifke, harren effekt op diel kwaliteit, en alle dimensionale wear rapport.
Foar commissioning, iens oer de hars, skot, bestjoeringssysteem finster en akseptabel diel kwaliteit. Fergelykje dan werhellingsrepetabiliteit en werklike totale syklustiid. In rapper isolearre plastifisearringstest is net genôch as de produksjeskimmel noch wachtet as de ynspeksje fan de dielen mislearret.

Need in skroef of barrel foarstel foar in befêstige herstel beheining?
Stjoer Nanhaiya it tekening- en operaasjerekord, ynklusyf wat feroare is en wat jo line moat berikke. Fertel ús oft jo de oarspronklike plicht weromsette of jo tariede op in oar materiaal of fytseask.
Stjoer jo tekening- en prosesgegevensView Molders screwsBeprate op WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-post:info@nhyscrew.com
Tillefoan:+86-13505809643| Mobyl:+86-13587082002
Block C, No.. 2 West Seksje, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Provinsje, Sina.
Nim kontakt op mei Nanhaiya
Faak stelde fragen
Wat is in normale ynjeksje moulding skroef hersteltiid?
D'r is gjin universele nûmer. Hersteltiid hinget ôf fan 'e hars, skoteasken, skroefgeometry, masinemooglikheid en bestjoeringsynstellingen. Ferlykje it mei de tiid beskikber yn 'e eigentlike masine folchoarder en mei in stabile referinsje lop mei help fan itselde materiaal en skot.
Ferkoart flugger skroefwinning altyd de syklustiid?
Nee, it ferkoart de syklus allinnich as ûnfoltôge herstel fertrage de folgjende tastiene masine aksje. As herstel al einiget binnen it beskikbere oerlapfinster, wêrtroch it flugger kin de totale syklustiid ûnferoare litte.
Wêrom draait de skroef mar tige stadich werom?
Kontrolearje oft hars berikt de skroef, oft werom druk feroare, en oft eigentlike screw snelheid oerienkomt mei it kommando. Feedbrêgen, inkonsistinte opnij slypjen, prosesbetingsten en droegen komponinten binne mooglike tûken om te ûndersykjen. Rotaasje allinnich bewiist net dat de skroef genôch materiaal oerbringt.
Moat ik RPM ferheegje om trage herstel te reparearjen?
Allinich nei it kontrolearjen fan feeding, werklike snelheid, efterdruk en de ferwurkingsgrinzen fan 'e hars. Beoardielje elke feroaring troch smeltkwaliteit, wirklike smelttemperatuer en werhelling, lykas hersteltiid. Brûk net mear snelheid om in ûnoplost feed- of wearprobleem te ferbergjen.
Bewiist in lekkende kontrôlering dat de hiele skroef droegen is?
Nee Check-ring sealing en screw-barrel conveying binne ferskillende funksjes. Ûndersykje kussen of skot-gewicht fariaasje mei de masine fabrikant syn fentyl test, en brûk dimensionale ynspeksje te fêststellen skroef en barrel wear.
Wat hat Nanhaiya nedich om in ferfanger te beoardieljen?
Stjoer it masjinemodel, skroefdiameter en tekening, harsklasse en filler, details opnij slypjen, werklike herstelrekords, ynstellings foar skroefsnelheid en efterdruk, temperatuerrekords, en alle wearmjittingen. Omfetsje de fereaske kritearia foar syklus en dielkwaliteit, sadat de ferfanger in definieare baan hat.
Trochgean mei deynjeksje moulding screw barrel seleksje gids, of ûndersykje deschroef tip en check-ring ferfanging checklistas it bewiis wiist op 'e front-end gearkomste.