Nijs

Yndustry Nijs

Single-screw vs parallel twin-screw pelletizing line: hokker past by jo materiaal?09 2026-09

Single-screw vs parallel twin-screw pelletizing line: hokker past by jo materiaal?

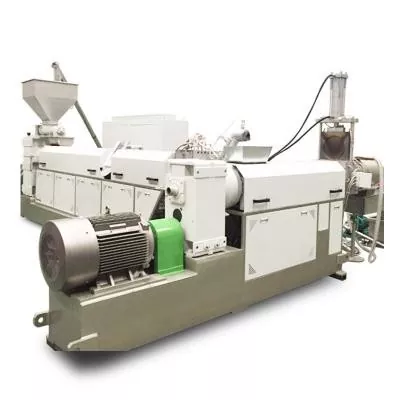
Kies in single-screw pelletizing line as de feedstock is al tichtby de definitive formulearring en de wichtichste banen binne stabile conveying, melting, melt filtration, druk generaasje en pellet cutting. It is in praktysk útgongspunt foar konsekwint PE of PP regrind, simpel re-pelletizing, laboratoarium wurk en lytse oant middelgrutte produksje. Kies in parallelle twin-screw pelletizing line doe't de masine moat gearfoegje likegoed as pelletize. It is better geskikt foar fillers, pigminten, polymearmixen, masterbatch, wizige plestik, meardere feedstreamen en sterkere devolatilisaasje. Keapje de twin-screw-line net allinich om't de fermelde útfier heger is. Keapje it as syn prosesfunksjes oerienkomme mei de formulearring.
Planetary screw vs single en twin screw: wannear is de upgrade it wurdich?31 2026-08

Planetary screw vs single en twin screw: wannear is de upgrade it wurdich?

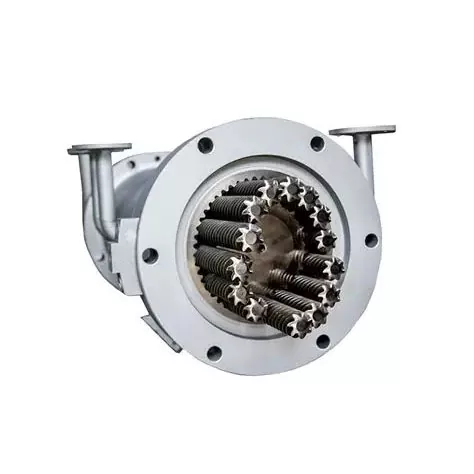
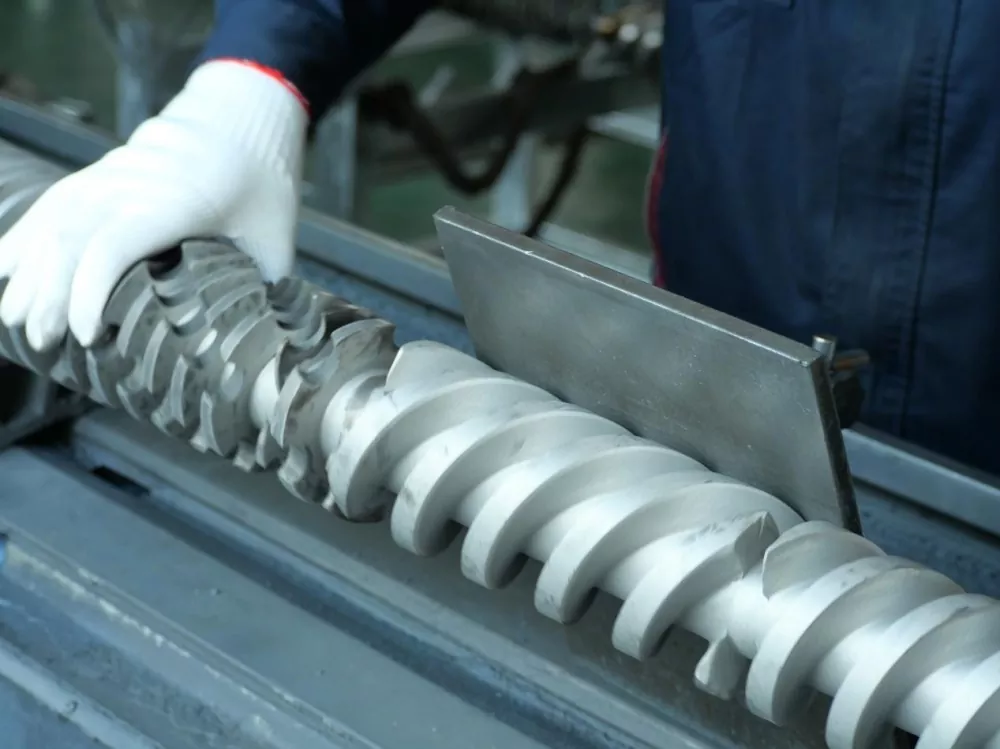
Kies in planetêre skroef doe't de formulearring nedich poerbêst distributive mingd, breed waarmte-oerdracht gebiet, sels-wiping aksje of opfierd degassing, benammen mei waarmte-gefoelige PVC, hege-filled ferbiningen, elastomers, adhesives en gearstalde materialen. Bliuw mei ien skroef as it proses stabyl is en benammen ekonomysk smelten, transportjen en druk nedich is. Kies in ko-rotearjende twillingskrue doe't hege snelheid gearstalling, fleksibele kant feeding of sterker dispersive wurk is de prioriteit. As de die mear druk nedich is dan de planetêre seksje kin leverje, plan dan it streamôfwerts drukstadium foardat jo bestelle.
Seleksje foar spuitgietskroef: kontrolearje ringwear, fit en RFQ-checklist31 2026-08

Seleksje foar spuitgietskroef: kontrolearje ringwear, fit en RFQ-checklist

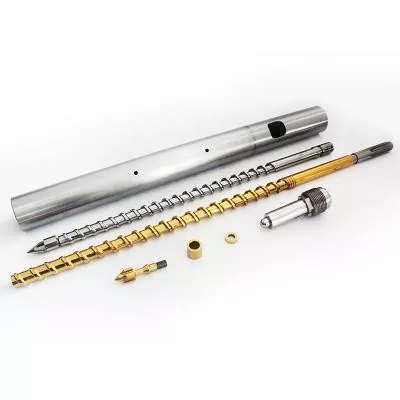
Kies in ynjeksje moulding skroef tip troch fjouwer dingen: it net-return fentyl ûntwerp, de krekte skroef en barrel ynterface, de ferwurke hars en filler, en it wear patroan fan de besteande gearkomste. Masinemodel allinnich is net genôch as ferzjes, eardere reparaasjes of net-standert skroeven kinne bestean. Foar in ferfangende oarder, stjoer de orizjinele tekening as beskikber, dan ferifiearje de tried, skouder, tip lingte, ring travel, sit, bûten diameter en melt passaazjes tsjin de eigentlike masine. In goed sitaat begjint mei mjitkunde. Materiaal en oerflak behanneling komme folgjende.
Nitride vs bimetallyske inkele skroeven: passe it oerflak oan 'e hars en filler31 2026-08

Nitride vs bimetallyske inkele skroeven: passe it oerflak oan 'e hars en filler

Kies nitriding doe't in behannele stielen oerflak past by de ferifiearre wear, corrosie en dimensional plicht. Kies flecht hardfacing as in oare bimetallyske konstruksje as it projekt in oare alloy nedich is yn it heechste weargebiet. Foar swiere tsjinst kin it bettere antwurd in hurde skroef wêze mei in kompatible bimetallyske barrel. Gjin opsje is automatysk superieur. Begjinne mei de falen modus, dan goedkarre de skroef en barrel materialen, laach lokaasjes, ferwurkjen rûte en ynspeksje kritearia tegearre.
Screw snelheid, melt temperatuer en útfier: wêrom ien ynstelling feroaret de oaren31 2026-08

Screw snelheid, melt temperatuer en útfier: wêrom ien ynstelling feroaret de oaren

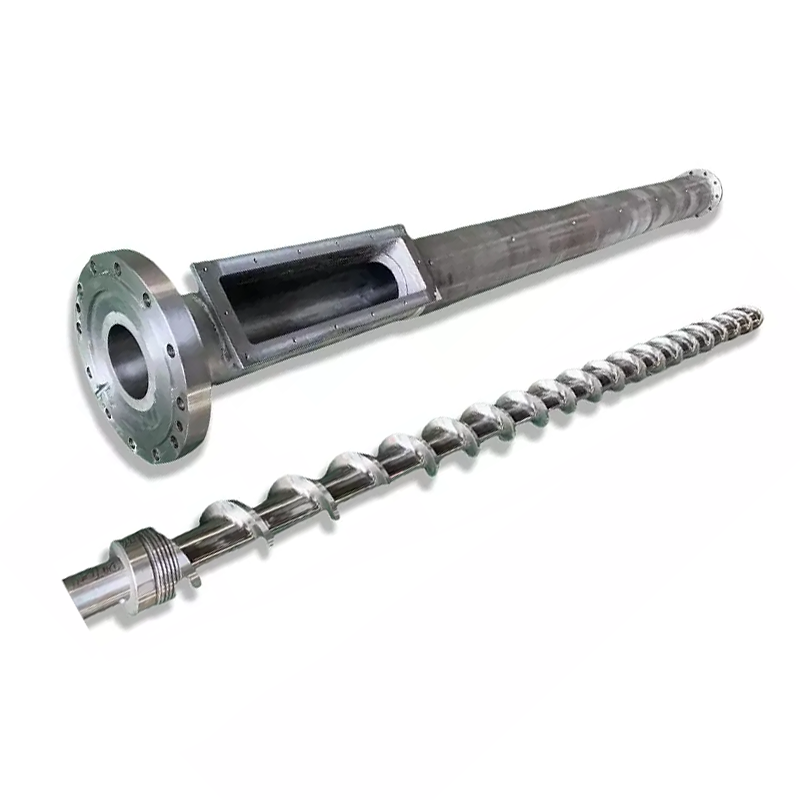
Tanimmende screw snelheid meastentiids fergruttet drag flow en it taryf dêr't materiaal komt yn it proses, mar de relaasje is net ûnbeheind of perfekt lineêr. Mear rpm kin ek tafoegje shear waarmte, koarter ferbliuwstiid en bleatstelle in swak feed of melting seksje. Feroarje ien kontrolearre fariabele op in tiid, wachtsje op in stabile tastân, dan ferlykje output, melt temperatuer profyl, druk, motor lading en produkt kwaliteit. Stopje as ien fan dy syn goedkarde limyt berikt, sels as it stasjon flugger kin draaie.
Hoe kinne jo in inkele screw extruder skjinmeitsje sûnder skea oan 'e skroef of barrel28 2026-08

Hoe kinne jo in inkele screw extruder skjinmeitsje sûnder skea oan 'e skroef of barrel

Brûk in laach metoade. Begjin mei de goedkarde purgeproseduere fan 'e materiaal- en masineleveransier, wylst de extruder ûnder normale bestjoeringskontrôle bliuwt. As residu weromkomt as de skroef moat wurde bleatsteld, stopje, isolearje en ferifiearje gefaarlike enerzjy neffens de plantproseduere. Foar in fuortsmite screw, brûk komponint-goedkard net-skealik ark. Yndustry begelieding advisearret koperen ark, koper gaas en katoen doek, en warskôget tsjin stielen scrapers en lokale fakkel ferwaarming. Kontrolearje de skjinne oerflakken foardat jo beslute dat it probleem wear is.
X
Wy brûke cookies om jo in bettere blêdzjenûnderfining te bieden, sideferkear te analysearjen en ynhâld te personalisearjen. Troch dizze side te brûken, geane jo akkoard mei ús gebrûk fan cookies. Privacybelied
RejectOannimme