Nijs

Yndustry Nijs

Glêsfolle nylon ynjeksjefoarmskroef: spesifisearje it wearsysteem, net allinich de diameter30 2026-09

Glêsfolle nylon ynjeksjefoarmskroef: spesifisearje it wearsysteem, net allinich de diameter

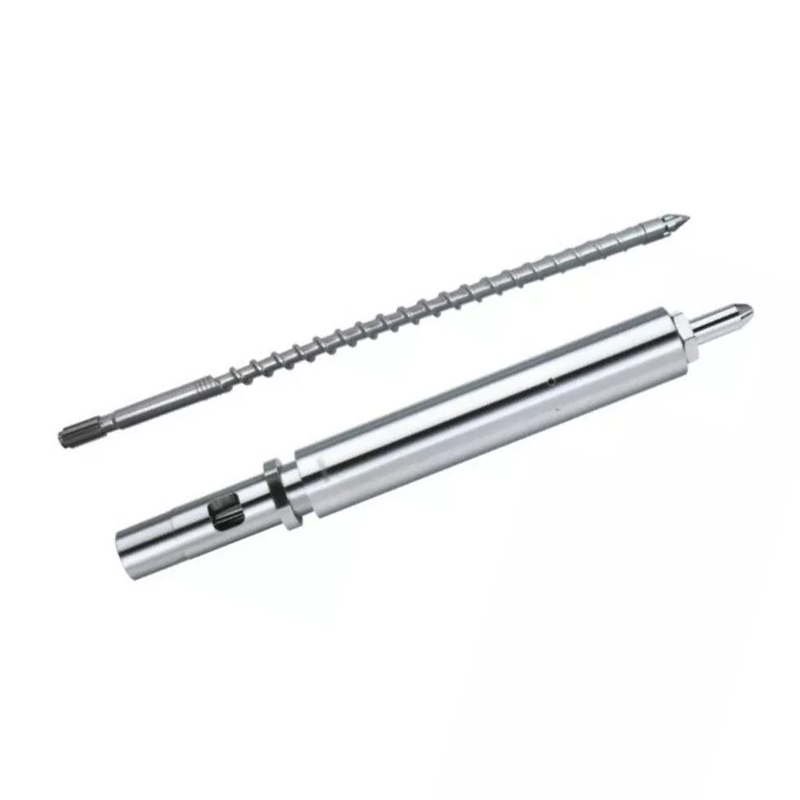
Foar glês-fol nylon Molders, begjinne mei de krekte PA-klasse en glêstried ynhâld. Nanhaiya listet quenched-en-tempered 38CrMoAlA-ynjeksjeskroeven foar fersterke plestik mei maksimaal 30% glêstried, ynklusyf PA-GF. De produktsiden beskriuwe ek nitriding en nikkel-wolfraam-legering fersterking foar slijtgevoelige skroef- en barrelgebieten. Selektearje de mjitkunde en oerflak systeem tsjin de echte plicht, dan kontrolearje de barrel boring en screw tip of check ring foar it akseptearjen fan in ferfanging. Myn regel op it fabryk kant is simpel: in hurdens wearde net rêde in ferkearde mjitkunde, en in nije skroef net rêde in lekkende front ein. Set alle trije ynterfaces op 'e tekening en alle trije gedrach yn it proefplan.
Mutant vs graduale ynjeksjefoarmskroef: hoe kinne jo it kompresjeprofyl kieze30 2026-09

Mutant vs graduale ynjeksjefoarmskroef: hoe kinne jo it kompresjeprofyl kieze

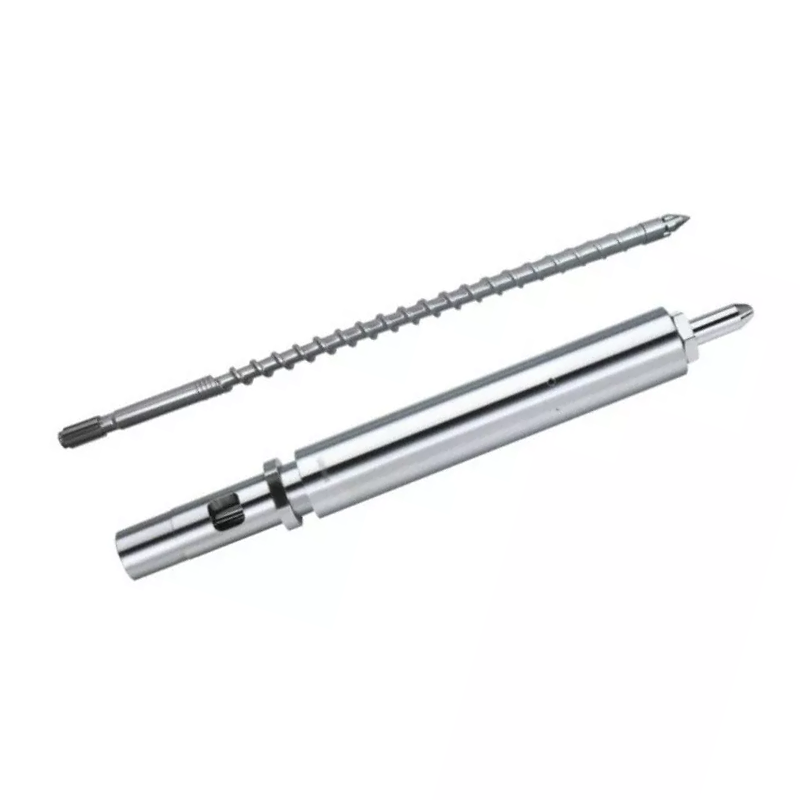
Kies in mutant of abrupt ynjeksje moulding skroef as útgongspunt foar kristallijn of semi-kristallijn materialen dy't profitearje fan flugge kompresje en smelten. Nanhaiya listet PE, PP, PA, POM en PTFE. Syn mutante kompresje seksje beslacht likernôch 5% oant 15% fan totale skroef lingte. Kies in stadichoan skroef as útgongspunt foar amorphous of waarmte-gefoelige materialen dy't nedich in soepeler oergong. Nanhaiya listet stive PVC, PS, PC, PSU en ABS. Syn graduele kompresje-seksje beslacht normaal 40% oant 60% fan 'e totale lingte, mei sawat 50% beskreaun as typysk. Befêstigje beide kar mei de eigentlike klasse, filler, focht, skot gebrûk, hersteltiid, melt betingst en foarme diel akseptaasje.
Hoe oantsjutte in hege-snelheid single screw foar PE en PP extrusion30 2026-09

Hoe oantsjutte in hege-snelheid single screw foar PE en PP extrusion

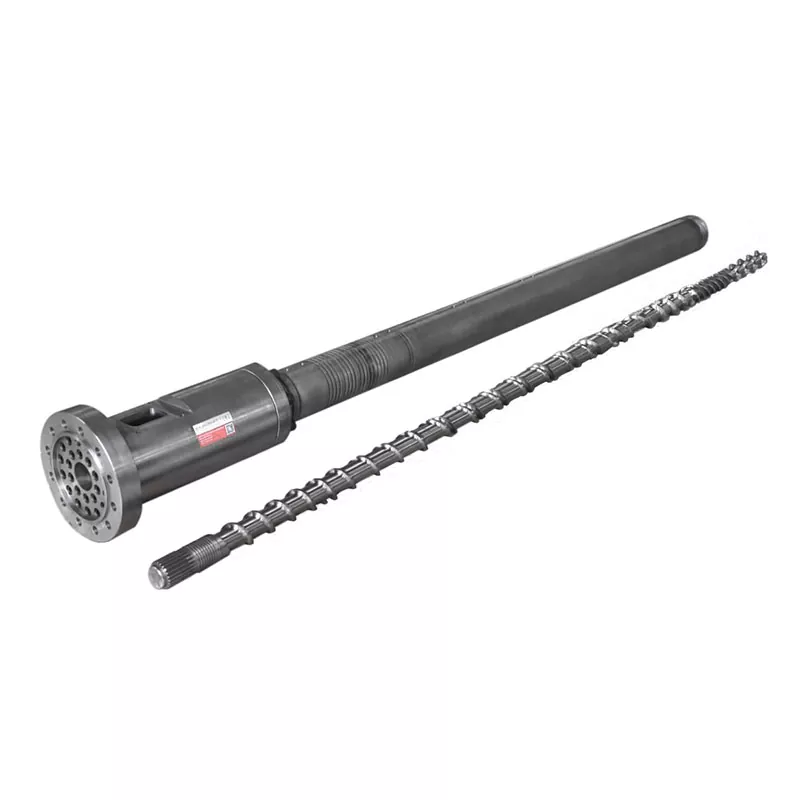
Spesifisearje in PE of PP hege snelheid single skroef troch it echte materiaal, ferkeapbere útfier, produkt en die, skroef oerflak snelheid, melt-temperatuer finster, druk, motor en gearbox plicht, koeling kapasiteit, wear miljeu en akseptaasje metoade. Net keapje fan diameter en maksimale rpm allinnich. Nanhaiya publisearret njoggen single-screw modellen fan NHY20 nei NHY150, mei útfier fariearret fan 3 nei 1,300 kg / h en snelheid fariearret fan 10 nei 150 rpm oer de hiele famylje. Syn PE en PP hege-snelheid produkt brûkt optimalisearre skroef mjitkunde, in hege koppel Fersnellingsbak, spesjale feed-slot barrels en wear-resistant alloy konstruksje. Feroarje elk projektdoel yn in stabile testpunt mei de neamde hars, die, kwaliteitsfinster en elektryske mjittingsgrins.
Hoe kinne jo in inkele skroef oantsjutte foar glêsfolle, mineraalfolle en recycled plestik30 2026-09

Hoe kinne jo in inkele skroef oantsjutte foar glêsfolle, mineraalfolle en recycled plestik

Om oantsjutte in wear-resistant single screw, stjoer de krekte hars en grade, filler of fiber type en persintaazje, recycled ynhâld, fersmoarging, feed foarm, focht, MFR of MVR test betingst, fereaske útfier, screw snelheid, motor load, melt druk, temperatuer, operaasje oeren en de hjoeddeiske wear map. Selektearje dan it oerflak troch skea lokaasje. Nanhaiya biedt 38CrMoAlA, SACM645, 42CrMo en smeid stiel substraten, mei djippe ion nitriding, PTA beskerming op flecht toppen en kanten, plus wolfraam carbid en nikkel-basearre oerflak opsjes. De foarnommen skroef moat wurde kontrolearre mei de mating barrel, omdat in nij hurde oerflak kin net korrigearje in fergrutte of misaligned boring.
Keapgids foar plestik extruder-fersnellingsbak: oerien mei koppel, ferhâlding en masine-ynterface30 2026-09

Keapgids foar plestik extruder-fersnellingsbak: oerien mei koppel, ferhâlding en masine-ynterface

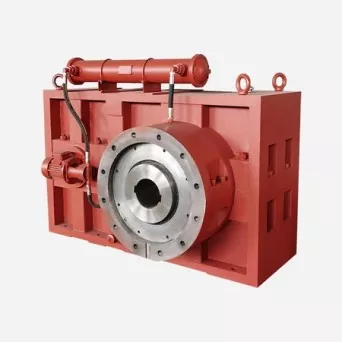
Om in plestik extruder-fersnellingsbak te keapjen, spesifisearje de motorkrêft en nominale snelheid, fereaske skroef-snelheidsberik, trochgeande en pykkoppelplicht, skroefhoeveelheid en rotaasje, materiaal en útfier, wurktiden, ynterfaces foar yn- en útfieras, montageposysje, thrustload, smering, koeling en akseptaasjetest. Motorkrêft allinich is gjin spesifikaasje fan gearbox. Twa rigels mei deselde motor kinne ferskillende koppel, waarmte, skok, syngronisaasje en lagerplichten oplizze. De ûndertekene tekening moat de skacht oan 'e motorkant en de skroefkant identifisearje, har snelheden, rotaasjerjochtings, ferhâlding, montagedatums en elke ferbining dy't nedich is foar ynstallaasje.
Keapgids foar extruder barrel flange: spesifisearje de ynterface foardat jo bestelle15 2026-09

Keapgids foar extruder barrel flange: spesifisearje de ynterface foardat jo bestelle

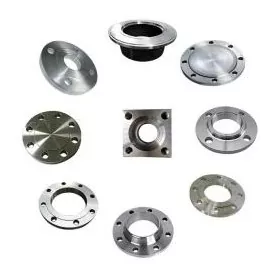
Foar in keapje in extruder barrel flange, stjoer in kontrolearre tekening dy't identifisearret de boring, bûten diameter, dikte, lokalisearjen register, bolt patroan, sealing gesicht, materiaal, oerflak behanneling en mating dielen. Foegje de eigentlike temperatuer en druk basis, extruder of die-head model, kwantiteit en ynspeksje easken. Bestelle gjin oanpaste masineflens allinich út 'e wurden "ANSI", "DIN", "JIS" of "PN16". Dy ferwizings kinne definiearje in standert pipe flange allinnich as de folsleine standert oantsjutting en tsjinst basis wurde oanjûn. In extruder ferbining meastal nedich syn eigen ynterface tekening, sels as ien kant folget in erkend flange patroan.
X
Wy brûke cookies om jo in bettere blêdzjenûnderfining te bieden, sideferkear te analysearjen en ynhâld te personalisearjen. Troch dizze side te brûken, geane jo akkoard mei ús gebrûk fan cookies. Privacybelied
RejectOannimme