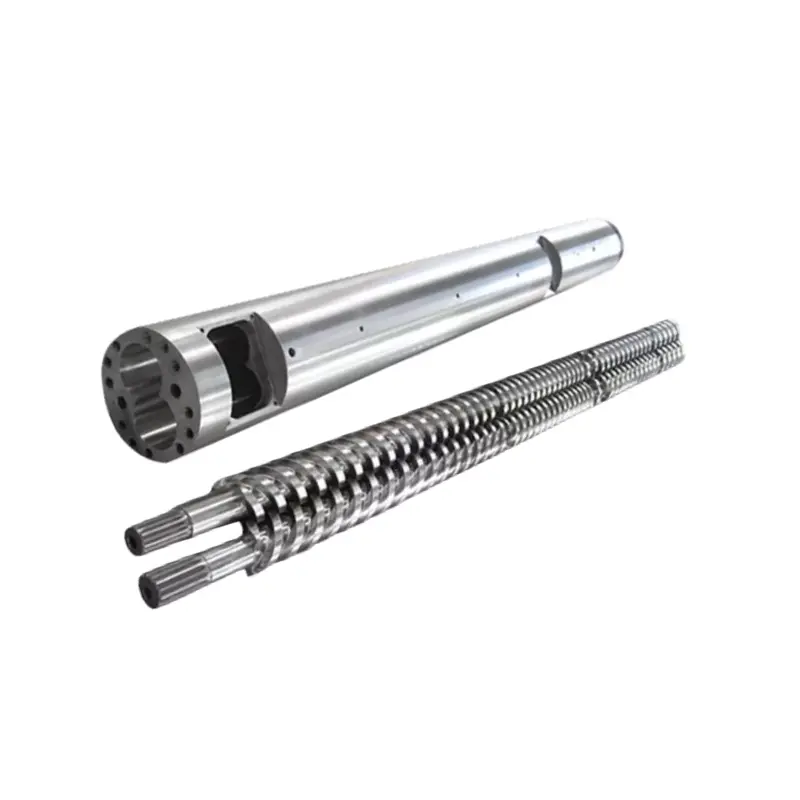
In barrel flange sjocht simpel oant it nije diel berikt de masine. Dan in lytse flater yn it register, bolt sirkel, sealing gesicht of melt passaazje kin stopje ynstallaasje. Dizze gids lit oankeap- en ûnderhâldteams sjen hoe't jo in âlde stekproef, masine-ynterface en bestjoeringsplicht kinne omsette yn in kontroleare flangespesifikaasje.



Fluch antwurd
Om keapje inextruder barrel flange, stjoer in kontrolearre tekening dy't identifisearret de boring, bûten diameter, dikte, locating register, bolt patroan, sealing gesicht, materiaal, oerflak behanneling en mating dielen. Foegje de eigentlike temperatuer en druk basis, extruder of die-head model, kwantiteit en ynspeksje easken.
Bestelle gjin oanpaste masineflens allinich út 'e wurden "ANSI", "DIN", "JIS" of "PN16". Dy ferwizings kinne definiearje in standert pipe flange allinnich as de folsleine standert oantsjutting en tsjinst basis wurde oanjûn. In extruder ferbining meastal nedich syn eigen ynterface tekening, sels as ien kant folget in erkend flange patroan.
Identifisearje earst hokker soarte flange jo keapje
Ferkearingsflaters begjinne faak as trije ferskillende komponinten allegear in flange wurde neamd. In standert pipe flange, in oanpaste extruder barrel flange en in oergong adapter kin lykje op in foto. Se wurde net oantsjutte op deselde wize.
| Komponint | Wat definiearret it | Main oanbestegingsrisiko |
|---|---|---|
| Standert pipe flange | Krekte standert, edysje, nominale grutte, klasse of PN, facing, materiaal, boring en ferbiningstype | In koart label lykas "DIN flange" kin ferwize nei mear dan ien diminsjoneel en beoardielingssysteem |
| Oanpaste extruder barrel flange | Kontrolearre masine tekening, mating barrel of adapter, register, bolt patroan, melt boring, sealing funksje en tsjinst plicht | Mei help fan in pipe-flange tafel foar in masine ynterface dat hat oanpaste locating en flow funksjes |
| Die-head adapter flange | Twa ynterfaces plus de ynterne melt oergong, oriïntaasje, stipe en sensor as skerm-pack easken | Beide úteinen passe apart, mar de gearstalde flow paad, centerline of bolt oriïntaasje net |
Nanhaiya's hjoeddeistigebarrel flange berikcovers rûne stielen flanges mei flange ferbinings en oanpasbere haven maten. ANSI, DIN en JIS patroanen binne beskikber, tegearre mei folslein oanpaste ôfmjittings foar plestik, gemysk, granulaasje en masines applikaasjes.
Us fabryk werjefte:de standertnamme begjint in technysk petear; it makket de tekening net ôf. Wy freegje earst wêr't it diel sit, wêr't it plakfynt, wat it ôfdicht en wat der trochhinne giet. As dy funksjes ienris dúdlik binne, wurde de juste dimensjes folle makliker te kontrolearjen.


De ôfmjittings dy't beslute oft de flange past
In nuttige tekening skiedt grutte fan funksje. De bolt gatten meitsje clamp krêft, it register lokalisearret de dielen, it gesicht draacht de seal en de boring draacht de melt of proses medium. Ien funksje freegje om in oar te kompensearjen soarget foar lestige montage en ûnwisse sealing.
| Drawing funksje | Wêrom is it wichtich | Wat de keaper oanjaan moat |
|---|---|---|
| Outside diameter | Kontrolearret envelope, ark tagong en klaring tichtby kachels, bewakers of stipet | Nominale grutte, tolerânsje en elke beheinde sektor |
| Sintrale boring of melt passaazje | Kontrolearret streamkontinuïteit en de ynterne stap by it gewricht | Diameter, tolerânsje, oergong foarm, rjochting en oerflak eask |
| Algemiene en lokale dikte | Beynfloedet boltengagement, stivens, ôfstimming en gearstalde lingte | Datum gesichten, dikten, counterbores en hub lingte |
| Lokalisearje register of spigot | Stelt konsintryske gearkomste yn stee fan in berop op bolt-hole klaring | Manlike of froulike funksje, diameter, djipte, fit en lead-in |
| Bolt patroan | Biedt de klemferbining en befestiget hoekoriïntaasje | Kwantiteit, pitch-sirkel diameter, gat grutte, tried, djipte en angular datum |
| Sealing gesicht | Makket it bedoeld kontakt mei in pakking, ring, groove of metalen gesicht | Facing type, dimensions, finish, seal spesifikaasje en tastiene skea |
| Geometryske kontrôles | Hâld de boring, register en sealing gesicht korrekt ferbûn | Datums plus fereaske flatness, perpendicularity, posysje, coaxiality of runout |
| Oriïntaasje funksjes | Align kachels, sensor havens, keyways, bewakers of asymmetrysk mating dielen | Klokhoeke fan ien ûndûbelsinnich datum |
ISO 286-1 leveret in ynternasjonaal systeem foar lineêre grutte tolerânsjes en fits, ynklusyf silinderfunksjes en de konsepten fan basisgat en basisas. ISO 1101 jout de symboaltaal foar foarm, oriïntaasje, lokaasje en runout kontrôles. Dizze noarmen helpe de eask út te drukken, mar de ûntwerper moat noch de funksjonele datums en tastiene wearden kieze.
Bolt-hole klaring is gjin lokalisearjen systeem.As de ferbûne stjerkop of adapter konsintrysk moat wêze mei de barrelboring, definiearje in register of in oare kontroleare lokaasjefunksje. Tightening Bolts wylst twingt twa misaligned borings tegearre kin beskeadigje it gesicht, seal of Fasteners en lit in skealike ynterne stap.

ANSI, DIN, JIS en PN binne gjin folsleine oankeapbeskriuwingen
Nanhaiya biedt ANSI, DIN en JIS opsjes as in oanpaste standert. Dat berik is nuttich as in flange joins fêstige plant piping of moat oerien mei in besteande regionaal patroan. It sitaat hat noch it krekte dokumint, edysje, nominale grutte, beoardieling, gesicht, materiaal en elke projektwiziging nedich.
ASME B16.5, bygelyks, is titele foar pipe flanges en flange fittings út NPS 1/2 troch NPS 24. De omfang adressen druk-temperatuer wurdearrings, materialen, dimensions, tolerances, marking en testen. Dit is in sterk ramt foar komponinten binnen har berik, mar syn titel feroaret net elke extruderferbining yn in B16.5-flange.
Praktyske ûnderskieding:as de flange is diel fan in druk-piping grins, brûk de jildende piping regels en kwalifisearre engineering review. As it is in oanpaste masine ynterface, kontrolearje it mei de goedkard apparatuer tekening en bestjoeringssysteem plicht. As it beide rollen útfiert, moat it oankeappakket oan beide sets fan easken foldwaan.
Standert patroan
Stel de standert nûmer, jier of edysje, grutte, klasse of PN, facing, materiaal groep en mating komponint. List elke ôfwiking eksplisyt.
Oanpaste patroan
Meitsje de ûndertekene tekening de autoriteit. In ferwizing nei in standert kin noch definiearje selektearre triedden, past, symboalen of test metoaden.
Mixed ynterface
Lit sjen hokker gesicht in standert folget en hokker gesicht is oanpast. Definiearje de ynterne oergong en hoeke relaasje tusken beide úteinen.
Us fabryk werjefte:"itselde as de âlde flange" is brûkbere kontekst, mar it is net in ynspektearje eask. Wy sette de krekte ynterface op in tekening en freegje de keaper goedkarre it. Dit jout produksje-, ynspeksje- en ynstallaasjeteams itselde antwurd as in mjitting wurdt frege.
Drukklasse kin net skieden wurde fan temperatuer en materiaal
Nanhaiya's barrel flange side listet PN6, PN10, PN16, PN25, PN40 en PN63 opsjes. Behannelje dizze as beskikbere spesifikaasjekategoryen, net as ien universele wurkdruk-ferklearring. In brûkbere wurdearring hinget ôf fan de bestjoerlike standert, materiaal, temperatuer, mjitkunde, bolting, seal en systeem design.
Polymerferwurking foeget betingsten ta dy't in koarte flangelabel net kin beskriuwe. De ferbining kin sjen hot melt, ferwaarming en koeling syklusen, masine trilling, die-head gewicht, gearkomste loads en skjinmeitsjen. State normale en maksimale betingsten, mar hâld design betingsten apart fan routine proses ynstellings.
| Duty ynfier | Wêrom de fabrikant it nedich is | Bewiis te heakjen |
|---|---|---|
| Normaal en maksimum temperatuer | Beynfloedet materiaalgedrach, seal seleksje, termyske beweging en wurdearring basis | Prosesblêd, kachelynstellingen en mjitten wurkbereik |
| Normale en maksimale druk | Definieart de meganyske en dichtingsplicht ûnder de jildende ûntwerpmetoade | Ynstrumintaasjeberik, operearjende records en ûntwerpeasken |
| Druk medium | Gesmolten polymear-, gas-, floeistof- as plantpipes kinne ferskate kontrôles foar ûntwerp en skjinmeitsjen fereaskje | Materiaalnamme, formule, feiligensgegevens en prosesdiagram |
| Eksterne lading | In swiere stjerkop of net-stipe piping kin bûglêst tafoegje oan 'e flange | Montagegewicht, swiertepunt, stipet en ynstallaasjetekening |
| Termyske syklusen | Werhelle útwreiding en krimp kin beynfloedzje preload, alignment en sealing | Start en stop frekwinsje plus ferwaarming en koeling folchoarder |
| Tapasbere koade of klant regel | Bepaalt berekkeningen, materiaal records, markearring, testen en goedkarring ferantwurdlikens | Krekt dokumint, edysje en projekt spesifikaasje |
Selektearje gjin heger PN-nûmer as in standalone genêzing foar lekkage.Leakage kin komme fan gesicht skea, in ferkearde segel, ferfoarming, fersmoarging, minne ôfstimming, ûngeskikte bolting of termyske beweging. Fyn it mislearringsmeganisme foar it feroarjen fan de klasse of oanskerpingmetoade.


Kies materiaal en oerflak behanneling foar de echte omjouwing
Nanhaiya produsearret barrel flanges út koalstof stiel, RVS en alloy stiel. Beskikbere oerflak behannelingen befetsje sandblasting, galvanization en nikkel plating, mei oare behannelings beskikber foar klant easken. De goedkarde tekening moat in krekte graad en behannelingomfang oanjaan, net allinich in brede materiaalfamylje.
| Opsje | Wêrom in keaper kin beskôgje it | Fragen om op te lossen foar goedkarring |
|---|---|---|
| Koalstof stiel | Algemiene masinessterkte en ekonomyske fabrikaazje wêr't it miljeu wurdt kontrolearre | Krekte klasse, corrosie beskerming, weldability, temperatuer basis en bleatsteld oerflakken |
| Rustfrij stiel | Corrosie ferset of in skjinner bleatsteld oerflak foar in definiearre proses omjouwing | Eksakte klasse, gemyske bleatstelling, risseltaat risiko, paringsmaterialen en fabrikaazjerûte |
| Alloy stiel | Mechanyske of termyske plicht dy't in spesifisearre alloy- en behannelingrûte freget | Grade, waarmte behanneling, hurdens, taaiens, machinability en ynspeksje records |
| Sandblasted oerflak | Tarieding fan oerflak of in spesifisearre eksterne finish | Hokker gesichten wurde behannele en hokker presys- of sealinggesichten moatte beskerme wurde |
| Galvanized of nikkel-plated oerflak | Oanfoljende oerflak beskerming foar in ôfpraat omjouwing | Coating materiaal, dikte kritearium, masked gebieten, dimensionale fergoeding en reparaasje metoade |
In coating net korrigearje in net geskikt basis materiaal, swak geometry of skansearre sealing gesicht. It kin ek feroarje in close-fitting register as de tekening net definiearret maskere oerflakken en lêste ôfmjittings. Beslute oft de tolerânsje jildt foar behanneling of op it ôfmakke diel klear foar gearkomste.
Us fabryk werjefte:wy skiede wurkjende gesichten fan beskerme eksterne gesichten. In seal lân, locating diameter of strakke boring moat net ûntfange in coating by ûngelok. It markearjen fan behannelingsgrinzen op 'e tekening is folle feiliger as it oplossen fan se nei't de klear dielen oankomme.



Hoe te mjitten in ferfangende barrel flange
In âld diel jout weardefolle fysike bewiis, mar it kin net mear fertsjintwurdigje de bedoeld geometry. In register kin drage, in gesicht kin wurde skimme by reparaasje en waarmte kin de plaat fersteure. De orizjinele masine- of montagetekening bliuwt de bêste startautoriteit as it beskikber is.
- Foto de ynstallearre gearkomste.Record flow rjochting, komponint folchoarder, centerline, stipet, heaters, sensoren en tagong foar disassembly.
- Identifisearje beide mating komponinten.Notysje de loop, adapter, skermwikseler, gearrinkearn, gearbox-sidestruktuer as diekop ferbûn oan elk gesicht.
- Skjinje sûnder it bewiis te feroarjen.Fuortsmite polymeer en losse fersmoarging sûnder rûne rânen of polearjen fuort wear merken dy't ferklearje it mislearjen.
- Fêststelle datums.Kies de primêre sealing of mounting gesicht, de boring of register as en ien angular funksje foardat opname ôfmjittings.
- Meitsje elke ynterface.Record boring, bûten diameter, dikte, elke stap en djipte, bolt patroan, triedden, counterbores, gesicht funksjes en oriïntaasje.
- Meitsje de parende dielen.In kopieare droegen flange kin de âlde flater reprodusearje. Ferifiearje de eigentlike manlike en froulike registers, beskikber bolt engagement en seal lokaasje.
- Los konflikten op 'e nije tekening.Ferlykje de stekproef, orizjinele tekening en mating mjittingen, dan goedkarre de diminsje dy't herstelt de bedoeld funksje.
Minimum foto set:ien ynstallearre oersjoch, beide flange faces, in kant werjefte, de loop of die-head nameplate, eltse mark of diel nûmer, de seal, en ticht views fan skea. Pleats in skaal neist it diel foar oriïntaasje, mar berekkenje nea krityske dimensjes út perspektyffoto's.
Foar twa-screw of multi-komponint projekten, kontrolearje angular oriïntaasje soarchfâldich. In bolt patroan kin wêze symmetrysk wylst de melt iepening, heater terminal, sensor haven of stipe is net. De gearstalling kin bolt tegearre en noch wurde draaid yn in net brûkbere posysje.
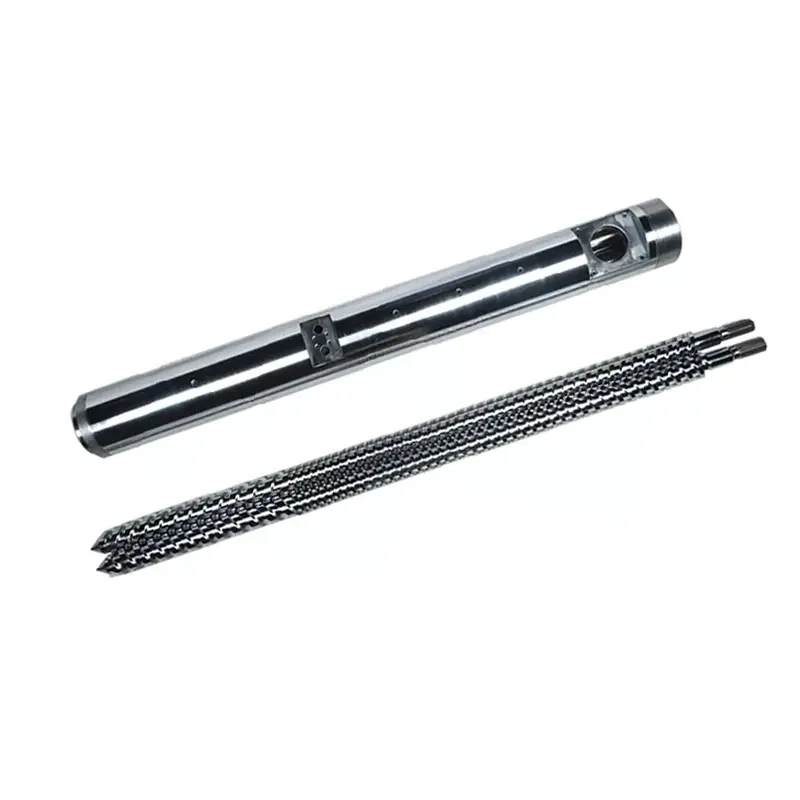
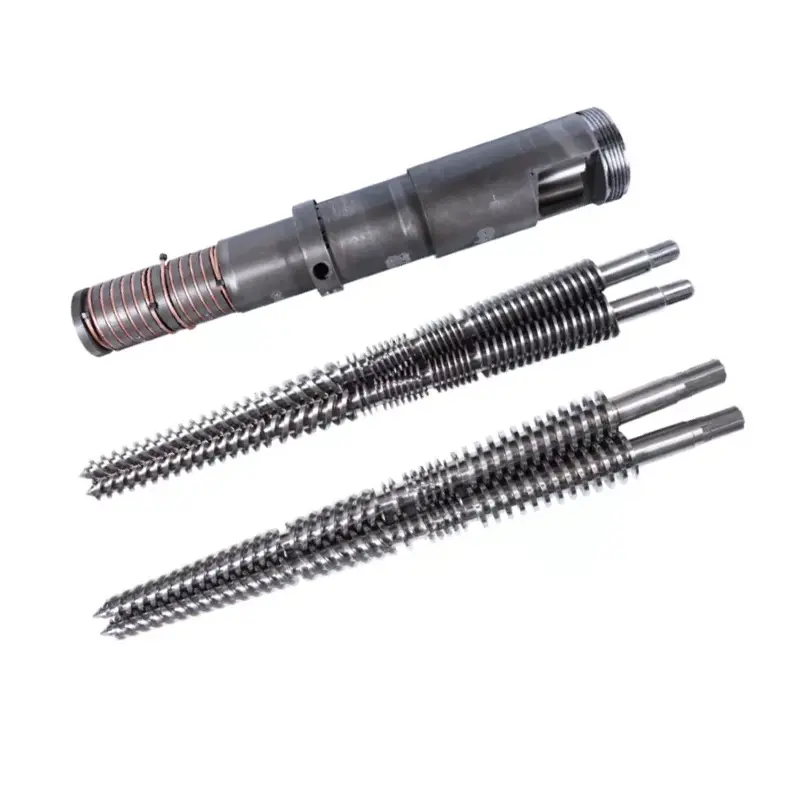
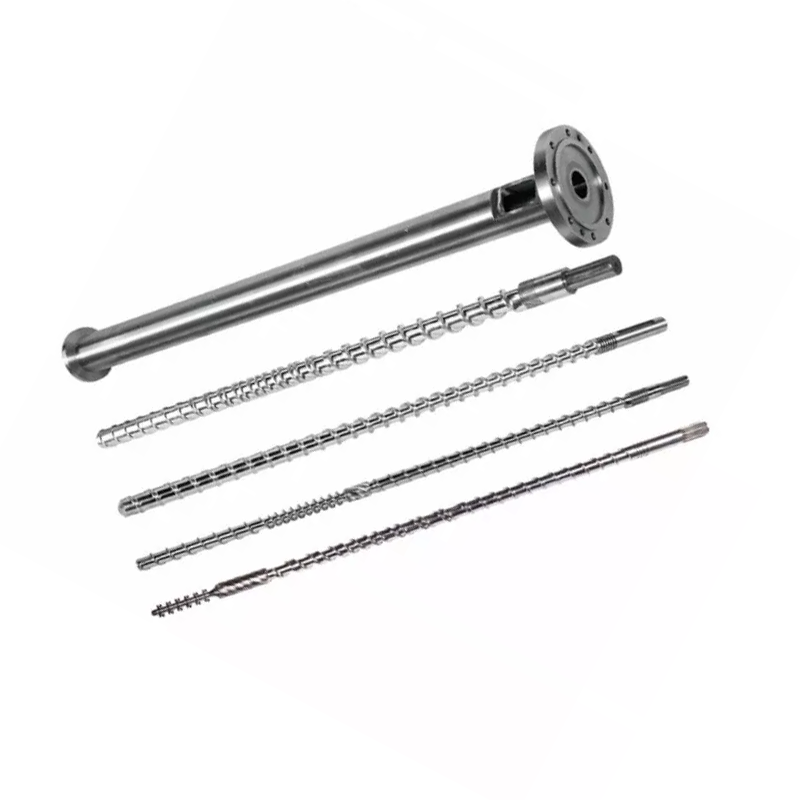
Diel de assosjearre produktfamylje sadat de leveransier it systeem begrypt. Nanhaiya stipetinkele screw, parallel twin screwenkonyske twin screw barrelapplikaasjes, plusextruder confluence kearnenen oanpaste die-ynterfaces.
Machtigingsformulier Machtigingsformulier stipet de tekening, mar net ferfange it
fan Nanhaiyaproduksje apparatuerside listen CNC boarjen en milling posisjonearring accuracy fan 0,02 mm. It identifisearret ek fiif-as Machtigingsformulier foar ûnregelmjittige skroef flechten en spesjale flange struktueren. Dizze mooglikheden binne relevant foar komplekse gatpatroanen en flangefunksjes.
De publisearre posisjonearringsmooglikheid fan in masine is net automatysk de tolerânsje fan elke klear flange. Werklike akseptaasje komt út 'e tekening, proses rûte, fixturing, materiaal betingst, waarmte behanneling of coating folchoarder en ôfpraat ynspeksje metoade.
| Manufacturing faze | Kontrolearje fraach | Nuttich keaperrekord |
|---|---|---|
| Materiaal ûntfangst | Komt it materiaal oerien mei de krekte klasse en foarm op 'e bestelling? | Materiaal sertifikaat as spesifisearre yn it kontrakt |
| Datum ferwurkjen | Hokker gesicht en as sil letter funksjes kontrolearje? | Goedkard tekening mei dúdlik datumskema |
| Bore en register Machtigingsformulier | Binne mating diameters, djipten en past produsearre yn de juste folchoarder? | Diminsjoneel rapport foar krityske ynterface funksjes |
| Hole produksje | Binne pitch sirkel, hoeke oriïntaasje, tried en djipte korrekt ferwiisd? | Resultaten fan patroanynspeksje en threadferifikaasje |
| Face finishing | Binne seal mjitkunde, platheid en oerflak easken beskerme? | Spesifisearre gesichtsynspeksje en oerflakrekord |
| Heat of oerflak behanneling | Sil behanneling grutte, flatness, hurdens of beskerme gebieten feroarje? | Behanneling sertifikaat en lêste dimensionale ynspeksje as fereaske |
| Finale markearring en ynpakke | Kin de plant identifisearje revyzje, oriïntaasje en mating gearkomste? | Part markearring, ynspeksje release en beskerme ferpakking |



Us fabryk werjefte:in tolerânsje moat in reden hawwe en in ynspeksjemetoade. Wy strakke lokalisearjen, sealing en ôfstimming funksjes dêr't de gearkomste moat kontrôle. It tapassen fan de lytste mooglike tolerânsje op elke diminsje foeget allinich kosten ta en kin ôfliede fan 'e funksjes dy't feitlik passe beslute.
Wat mienskiplike flangeproblemen jo fertelle
In ferbiningsprobleem wurdt selden diagnostearre troch ien foto. Opnimme wannear't it symptoom ferskynt, oft it feroaret mei temperatuer of druk, en krekt wêr't it lek, beweging of skea begjint. Feroarje ien kontrolearre fariabele op in tiid.
| Observearre probleem | Mooglike oarsaken om te ûndersykjen | Oankeap les |
|---|---|---|
| Nije flange sil net yn it register komme | Ferkearde diameter of fit, coating op it lokalisearjende gesicht, bramen, smoargens, thermyske tastân of ferfoarming fan paringsdiel | State finale behannele ôfmjittings, fit, lead-in en ynspeksje temperatuer |
| Bolt gatten net align | Ferkearde pitch sirkel, gat count, hoeke datum, handedness, tried of tekening revyzje | Dimensionearje it folsleine patroan fan in sichtbere oriïntaasjefunksje |
| Leak ferskynt by ferwaarming | Termyske beweging, net geskikt seal, gesicht ferfoarming, ferlies fan preload of temperatuer bûten de goedkard basis | Omfetsje de termyske syklus, segelspesifikaasje en boltmetoade yn 'e systeembeoardieling |
| Leak bliuwt yn ien sektor | Lokale gesichtsskea, fersmoarging, unjildige flatness, misalignment of eksterne bûgelast | Spesifisearje gesichtskontrôles en stypje de taheakke gearkomste |
| Polymer degradearret by de joint | Ynterne stap, deade bûse, rûge skea, lekkagepaad of oermjittich ferbliuw by de ynterface | Kontrolearje de gearstalde melt passaazje, net allinnich de eksterne flange ôfmjittings |
| Fasteners wurde ferskate kearen losmakke of mislearre | Ferkearde befestigingsspesifikaasje, unjildich gearstalling, thermysk fytsen, trilling, oerbelêsting of ferfoarme gesichten | Hawwe de ferantwurdlike yngenieur definiearje bolting en tightening foar de folsleine joint |
| Corrosie begjint by de ferbining | Net geskikt materiaal, skansearre coating, opsletten fersmoarging, ynkompatibele omjouwing of galvanyske tastân | Beskriuw de eigentlike gemyske en skjinmeitsjende omjouwing foardat jo materiaal en behanneling selektearje |
Mear koppel is gjin diagnoaze.Oermjittige tightening kin beskeadigje triedden, bouten, gesichten, sealen of ferbûn apparatuer. Isolearje en meitsje de masine feilich, lit dan kwalifisearre personiel de folsleine joint ynspektearje en de goedkarde gearkomsteproseduere folgje.
As de flange oanslút op inpipe extrusion die kop, kontrolearje de stipe en sintrumline en ek de mienskiplike. As it ferbynt tichtby aplastic extruder Fersnellingsbakof barrel stipe, ferifiearje dat de masine struktuer net twingt de ynterface út alignment.
Extruder barrel flange RFQ checklist
In folsleine RFQ lit de leveransier itselde diel oanhelje dat de keaper ferwachtet te ynstallearjen. Taheakje wannear mooglik in revyzje-kontroleare tekening en markearje elk item dat noch technyske befêstiging nedich is.
- Flange funksje en krekte ynstallaasje posysje
- Masinefabrikant, model en serial kontekst
- Beide mating komponint tekeningen of diel nûmers
- Outside diameter en alle lokale envelope grinzen
- Sintrale boring en ynterne oergong geometry
- Algemiene dikte, hubs, stappen en útsparrings
- Registrearje diameters, djipten, past en lead-ins
- Bolt kwantiteit, pitch sirkel en angular datum
- Details fan klaring-gat, counterbore of thread
- Sealing face, groove, gasket of seal spesifikaasje
- Fereaske foarm, oriïntaasje en posysje kontrôles
- Krekte materiaal klasse en waarmte behanneling
- Oerflak behanneling, maskering en lêste ôfmjittings
- Normaal en design temperatuer ynformaasje
- Normaal en design druk ynformaasje
- Medium, polymer formule en skjinmeitsjen exposure
- Eksterne loads, stipe en termyske syklusen
- Tapasbere standert, edysje en projektregels
- Kwantiteit, spare-part strategy en markearring
- Materiaal, behanneling en ynspeksje dokuminten
- Fereaske fitkontrôle as ôfpraat systeemtest
- Foto's en betingstrapport foar ferfangings
Us fabryk werjefte:foto's fertelle ús wêr't wy moatte sjen, samples fertelle ús wat der no bestiet en tekeningen fertelle ús wat te meitsjen. In sterke ferfangende oarder brûkt alle trije as beskikber. As se it net iens binne, stopje wy by it tekenjen fan goedkarring ynstee fan de meast handige mjitting te kiezen.
Bouwe akseptaasje om de mating ynterface
Ynspeksje moat folgje de risiko's identifisearre tidens tekening review. In ienfâldige platte flange kin nedich in koarte dimensional rapport. In druk-grins komponint, spesjale adapter of close-fit ferfanging kin fereaskje mear records, tsjûge ynspeksje of systeem testen ûnder de ferantwurdlike engineering proseduere.
| Akseptaasje poarte | Bewiis | Freegje fraach |
|---|---|---|
| Drawing goedkarring | Undertekene revyzje mei datums, dimensjes, tolerânsjes, materiaal, behanneling en notysjes | Beskriuwt de tekening de bedoelde mating-gearkomste sûnder in berop op oannames? |
| Materiaal en behanneling | Fereaske sertifikaten keppele oan it diel as produksjelot | Komme de records oerien mei de klasse en behanneling dy't op 'e bestelling stiet? |
| Dimensionale ynspeksje | Resultaten foar boring, register, dikte, boutpatroan, sealgeometry en spesifisearre geometryske kontrôles | Binne de funksjonele funksjes binnen de goedkarde grinzen nei alle ferwurking? |
| Visual condition | Foto's en ynspeksje fan gesichten, triedden, coating, rânen en markearring | Binne sealing- en lokalisearjende oerflakken skjin, beskerme en frij fan ûnakseptabele skea? |
| Mating kontrôle | Fit mei keaper-levere mating dielen, gauges of in ôfpraat ynspeksje fixture | Pleatst, oriëntearret en befestiget de gearstalling lykas bedoeld sûnder te twingen? |
| Systeem of druk test | Oerienkommen proseduere, ferantwurde goedkarring en opnommen resultaat as nedich | Wie de juste test útfierd foar de werklike omfang en bestjoersregels fan 'e flange? |
| Shipping release | Dielidentifikaasje, beskerming, paklist en dokumintpakket | Kin de ûntfangende plant de juste revyzje identifisearje, bewarje en ynstallearje? |
Besjoch Nanhaiya's foar ynstallaasjestipe as ûnderhâldsplanningtechnyske tsjinst. Supplier seleksje kin ek befetsje debedriuw profyl, produksje apparatueren aktueelsertifikaten.
Faak stelde fragen
Hokker ynformaasje is nedich om in extruder barrel flange oan te jaan?
Stjoer in kontrolearre tekening of dúdlike ôfmjittings foar de bûten diameter, boring, dikte, lokalisearjen register, bolt kwantiteit, bolt-hole of thread grutte, pitch-circle diameter, gat oriïntaasje, sealing gesicht en mating komponint. Foegje it extrudermodel, materiaal, wurktemperatuer en drukbasis, oerflakbehanneling, kwantiteit en fereaske ynspeksjedokuminten ta.
Is ANSI, DIN of JIS genôch om in barrelflens oan te jaan?
Nee De krekte standert nûmer, edysje, grutte, wurdearring, facing, materiaal en mating komponint binne nedich foar in standert pipe flange. In oanpaste extruder of die-head flange kin ek fereaskje in kontrolearre masinery tekening omdat syn register, melt passaazje, bolt oriïntaasje en totale mjitkunde kin falle bûten in pipe-flange standert.
Wat betsjutte PN6, PN10, PN16, PN25, PN40 en PN63 op 'e Nanhaiya-flensside?
Se binne druk-klasse opsjes neamd foar Nanhaiya barrel flanges. Se binne gjin universele garânsje foar wurkdruk foar elk materiaal en temperatuer. De oankeap spesifikaasje moat ferbine de selektearre PN klasse oan de krekte standert, ôfmjittings, materiaal, temperatuer basis, bolting, seal en tapassing systeem design regels.
Hokker materiaal moat ik kieze foar in barrel flange?
Nanhaiya biedt opsjes foar koalstofstiel, roestfrij stiel en alloy stiel. Seleksje moat rekken hâlde mei lading, temperatuer, bleatstelling oan korrosysje, kontakt mei polymeer as tafoegings, welding easken, mating-part materiaal, oerflak behanneling en de bestjoerlike ûntwerp regels. Stel de krekte graad op 'e goedkarde tekening ynstee fan allinich te bestellen troch materiaalfamylje.
Hoe mjit ik in ferfangende extruderflens?
Meitsje de boring, bûtendiameter, totale dikte, registerdiameters en djipten, bouthoeveelheid, gat- of triedgrutte, pitch-sirkeldiameter, hoeke oriïntaasje en sealingfunksjes. Record it mating diel, flow rjochting en gearkomste posysje. Fergelykje de mjittingen mei de orizjinele masinetekening, om't it fuortsmiten diel kin wurde droegen, ferfoarme of earder repareare.
Wêrom lek in extruder flange nei ynstallaasje?
Mooglike oarsaken omfetsje in skansearre of net geskikt sealing gesicht, ferkearde pakking of segel, flange-face ferfoarming, minne register alignment, fersmoarging, ûnjildich bolting, net geskikt fasteners, termyske beweging of in druk en temperatuer betingst bûten it goedkard ûntwerp. Fine de oarsaak foardat it tapassen fan mear tightening krêft.
Kin in leveransier in droegen vatflens kopiearje fan in stekproef?
In fysike stekproef is nuttich, mar it moat net de ienige autoriteit wêze. Slijtage, korrosysje, opnij ferwurkjen, reparaasje en thermyske ferfoarming kinne krityske dimensjes feroarje. Brûk de orizjinele tekening as beskikber, mjit de paringskomponinten en iens hokker ôfmjittings sille wurde restaurearre foardat de ferfangende tekening wurdt goedkard.
Hoe moat in oanpaste barrel flange wurde akseptearre?
Goedkarre earst de tekening, dan ferifiearje materiaal en behanneling records fereaske troch de bestelling. Ynspektearje de boring, register, dikte, bolt patroan, sealing mjitkunde en oantsjutte foarm of posysje kontrôles tsjin de tekening. Befêstigje fit mei de mating dielen doe't praktysk, en fier allinnich it ôfpraat systeem of druk test ûnder de tapassing engineering proseduere.
Technyske referinsjes
- Nanhaiya Barrel Flange: earste-partij materialen, noarmen, oerflak behannelingen, PN opsjes, applikaasjes en produkt ôfbyldings.
- Nanhaiya Production Equipment: earste-partij machining mooglikheden en publisearre apparatuer posisjonearring gegevens.
- ASME B16.5-2020 oersjoch: offisjele ASME-omfang en ynhâld foar pipeflenzen en flangefittings.
- ISO 286-1: 2010: offisjele ISO beskriuwing fan de koade systeem foar tolerânsjes op lineêre maten en past.
- ISO 1101:2017: offisjele ISO beskriuwing fan geometryske tolerânsje taal foar foarm, oriïntaasje, lokaasje en runout.
Noarmen moatte wurde kocht of tagonklik fia har autorisearre útjouwers as har folsleine easken nedich binne. De ferantwurdlike yngenieur moat de jildende edysje, jurisdiksje en projektregels befêstigje foardat se produsearje as testen.
Redaksjenotysje: Dizze hantlieding skiedt de hjoeddeistige produktopsjes fan Nanhaiya fan applikaasje-spesifike engineering-beslissingen. Finale druk design, bolting, sealing, materiaal grade, tolerânsjes en akseptaasje easken moatte wurde befêstige yn de goedkard oankeap spesifikaasje.