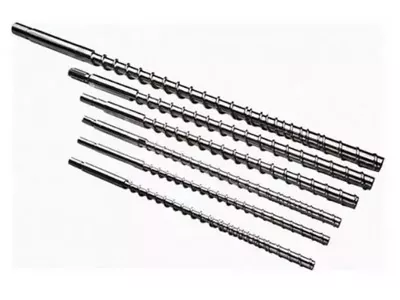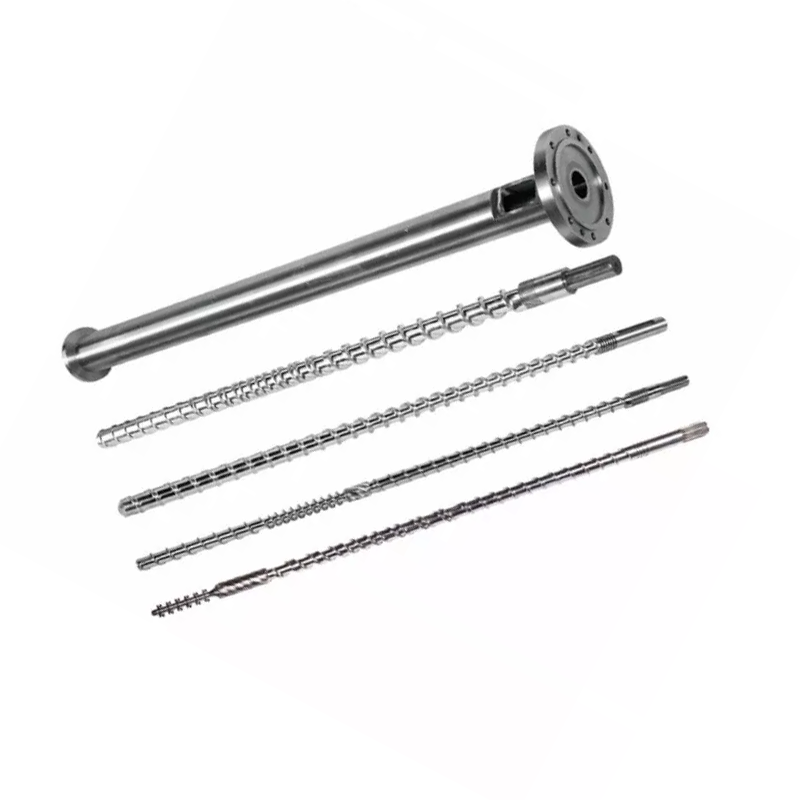
Screw rpm is gjin útfier dial op himsels. In snelheidsferoaring feroaret it ferfier fan fêste stoffen, smelttiid, skuorre, drukgeneraasje en ferbliuwstiid, sadat it nuttige resultaat moat wurde beoardiele mei smelttemperatuer, motorbelêsting, druk en produktkwaliteit.

Fluch antwurd
Tanimmende screw snelheid meastentiids fergruttet drag flow en it taryf dêr't materiaal komt yn it proses, mar de relaasje is net ûnbeheind of perfekt lineêr. Mear rpm kin ek tafoegje shear waarmte, koarter ferbliuwstiid en bleatstelle in swak feed of melting seksje.
Feroarje ien kontrolearre fariabele op in tiid, wachtsje op in stabile tastân, dan ferlykje output, melt temperatuer profyl, druk, motor lading en produkt kwaliteit. Stopje as ien fan dy syn goedkarde limyt berikt, sels as it stasjon flugger kin draaie.
Lês de extruder as ien ferbûn systeem
Materiaal komt yn as in bulk fêst, wurdt in komprimearre bêd, smelt, mingt en lit troch in beheinende streampaad. De motor leveret meganyske enerzjy, wylst barrelheaters en koelsirkels waarmte útwikselje mei it proses. De skroef en die diele de drukplicht.
In stúdzje op yndustriële skaal fan 2016 testte trije polymeren, trije skroefgeometriën, fiif snelheden en trije temperatuerbetingsten, foar 135 wurksituaasjes. De auteurs mjitten enerzjyfraach en smelttemperatuerfariaasje tegearre. Har resultaten feroare mei materiaal, skroef en betingsten, dat is wêrom ien universele rpm-to-output regel is ûnbetrouber.
Us fabryk werjefte:it bêste bestjoeringspunt is net de heechste rpm dy't de ynverter akseptearret. It is de heechste stabile produksjebetingsten dy't binnen de goedkarde grinzen fan motor, gearbox, druk, temperatuer en produktkwaliteit bliuwt. As ien limyt betiid oankomt, identifisearje dat knelpunt foardat jo in fluggere ryd of in nije skroef bestelle.
Wat feroaret as screw snelheid nimt ta
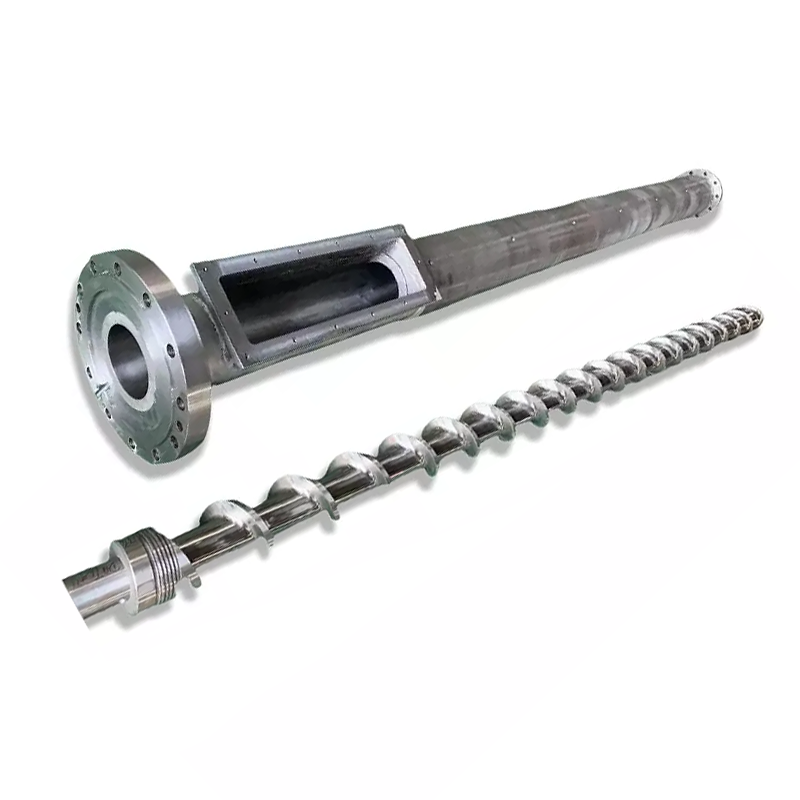
Hegere rpm beweecht de skroef oerflak flugger relatyf oan de loop. Yn in stabile berik kin dit ferfier fan fêste stoffen en smeltferfier ferheegje. It feroaret ek shear rate, meganyske enerzjy input, de tiid beskikber foar smelten en it oantal screw revolúsjes in materiaal ûnderfinings.
De rjochting fan 'e melt-temperatuerferoaring is net universeel. In HDPE-stúdzje fan 2014 brûkte trije harsviskositeiten, trije skroefgeometyen en ferskate snelheden en ynstelde temperatueren. It fûn dat skroeftype, harsviskositeit, ynstelde temperatuer en snelheid allegear beynfloede enerzjygebrûk en smeltkonsistinsje.
Single-flighted screws toande in krityske snelheid dêr't melting kwaliteit efterút, wylst de hifke barriêre screw behâlden better temperatuer uniformiteit.


Barrel set temperatuer is net de melt temperatuer
De controller toant in heater-sône doel en meastal in temperatuer tichtby de barrel muorre. Polymer binnen it kanaal ûntfangt ek meganyske enerzjy fan deformaasje en wriuwing. Cooling kin fuortsmite in part fan dy waarmte, mar de úteinlike melt kin bliuwe waarmer, kâlder of minder unifoarm as ien controller lêzing suggerearret.
Meet melt temperatuer op in definiearre lokaasje en beskriuw de sensormetoade. De 2006 Polymer Engineering & Science-stúdzje brûkte in thermocouple-raster oer de smeltstream. It fûn regio's mei lege temperatueren by hege trochset mei single-flighted screws, wylst de hifke barriêreskroef mei in Maddock-mixer bettere smelten en legere fariaasje berikte.
Ferleegje net elke kachelsône gewoan om't de mjitten smelt hyt is.As de skroef it grutste part fan 'e waarmte skept, kin in agressive reduksje it fêste bêd kâlder litte, wylst skea heech bliuwt. Besjoch wêr't smelten foarkomt, kachelútfier, koelreaksje en motorbelêsting foardat jo it heule profyl feroarje.
Wêrom útfier stoppet folgjende rpm yn in rjochte line
By legere snelheid kin in goed fiede extruder in near-lineêre relaasje sjen litte tusken rpm en massastream. Dy relaasje swakket as pellets net langer folje it kanaal proporsjoneel, bulk tichtens feroaret, de feed kiel slips, melting falt efter, of streamôfwerts ferset feroaret de druk-flow lykwicht.
In 2022 Universiteit fan Stuttgart-stúdzje fergelike glêde, spiraalfoarmige en axiaal groeven feedsônes by hege skroefsnelheden. It fûn in drompel wêrby't trochfier net-lineêr waard, en dat pelletfoarm en grutte beynfloede dy drompel. Dit stipet in praktyske fabryksregel: registrearje de eigentlike feedstock as de polymernamme.



Hoe kinne jo Nanhaiya's publisearre snelheid en útfierberik lêze
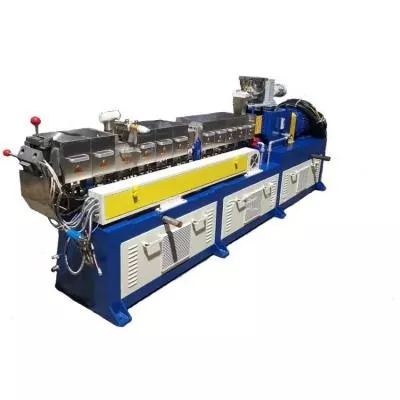
Nanhaiya publisearret de folgjende famyljetabel op har beidesingle screw kategoryen PE / PP hege snelheid side. It is nuttich foar it identifisearjen fan it oanjûne produktberik fan it bedriuw. It is gjin operaasje garânsje foar in net spesifisearre materiaal en stjer.
| Model | L/D | Publisearre útfier | Publisearre snelheid | Driving motor |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 oant 5 kg/h | 10 oant 60 rpm | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 oant 8 kg/h | 10 oant 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 oant 10 kg/h | 10 oant 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 oan 36:1 | 10 oant 120 kg/h | 10 oant 150 rpm | 5,5 oant 22 kW |
| NHY65 | 25:1 oan 36:1 | 60 oant 300 kg/h | 20 oant 150 rpm | 22 oant 75 kW |
| NHY75 | 25:1 oan 36:1 | 200 oant 450 kg/h | 20 oant 150 rpm | 30 oant 132 kW |
| NHY90 | 25:1 oan 36:1 | 180 oant 600 kg/h | 20 oant 110 rpm | 30 oant 185 kW |
| NHY120 | 25:1 oan 36:1 | 320 oant 1000 kg/h | 20 oant 90 rpm | 75 oant 280 kW |
| NHY150 | 25:1 oan 36:1 | 400 oant 1300 kg/h | 20 oant 75 rpm | 90 oant 400 kW |
Boarne: Nanhaiya webside, kontrolearre 31. augustus 2026. Eltse rige befettet brede rige wearden. Net kombinearje de heechste útfier, snelheid en motor nûmer yn ien oannommen masine konfiguraasje.
Nanhaiya webside claim:de PE / PP hege snelheid side stelt dat optimalisearre skroef struktuer en in hege-koppel Fersnellingsbak kin ferdûbelje effisjinsje tsjin tradisjonele apparatuer, en dat syn ûntwerp kin legere PP extrusion temperatuer.
De side stiet net de ferliking masine, hars, die, test metoade of akseptaasje finster. Behannelje beide útspraken as leveransiers oanspraken dy't in projektspesifike testprotokol fereaskje foardat se in ROI of oankeapgarânsje ynfiere.
Ynterpretearje kombinaasjes, net isolearre lêzingen
| Trend nei in rpm ferheging | Mooglike ynterpretaasje | Folgjende kontrôle |
|---|---|---|
| Utfier nimt ta, druk en lading bliuwe stabyl, kwaliteit hâldt | De line kin noch yn syn brûkbere bestjoeringsfinster wêze | Befêstigje melt-temperatuer uniformiteit en downstream cooling kapasiteit |
| Rpm nimt ta, mar output winst krimp | Feedkapasiteit, smelten of streamôfwerts kinne beheind wêze | Kontrolearje feedkonsistinsje, spesifike útfier, filter en diedruk |
| Melt temperatuer en motor load stige fluch | Mechanyske enerzjy en wjerstân nimt ta | Review hars viscosity, screw mjitkunde, filter betingst en waarmte profyl |
| Gemiddelde smelttemperatuer falt mar fariaasje nimt ta | Lette of ûnfolsleine melting kin oanwêzich wêze | Kontrolearje produktdefekten en fergelykje mei de smeltkapasiteit fan 'e skroef |
| Druk syklusen mei útfier en motor load | It probleem kin feed, smelten, temperatuerkontrôle of beheining wêze | Brûk desurging diagnostyske gids |
| De lading nimt ta nei in feroaring fan filter of die | Downstream ferset feroare it bestjoeringssysteem punt | Fergelykje skjinne en smoarge druk op itselde materiaal en taryf |


Brûk in kontrolearre staptest ynstee fan de kontrôles te jagen
- Kies ien stabile materiaalpartij en produkt.Record hars grade, pellet of regrind foarm, tafoegings, focht en resinte materiaal folchoarder.
- Stel in basisline.Record eigentlike rpm, feed, output, melt temperatuer, druk, motor load, sône lêzingen en produkt kwaliteit neidat de line stabilisearret.
- Feroarje ien goedkard fariabele.Brûk de ynkommens- en stabilisaasjetiid definieare troch de lineproseduere. Feroarje snelheid, feed en temperatuer net tegearre.
- Ferlykje sawol gemiddelde as fariaasje.In akseptabel gemiddelde kin fytsdruk of in unjildich smelttemperatuerprofyl ferbergje.
- Markearje de earste beheinende betingst.It kin motorbelêsting, druk, meltkwaliteit, diminsjonele stabiliteit, koelkapasiteit of oerflakdefekt wêze.
- Werhelje allinne binnen goedkard grinzen.It brûkbere maksimum wurdt berikt as in oare ferheging jout te min output of triuwt in mjitten betingst bûten akseptaasje.
Us fabryk werjefte:in klant dy't stjoert fiif stabile bestjoeringssysteem punten jout ús mear brûkber design bewiis as in klant dy't stjoert ien maksimum rpm. De trend lit sjen wêr't de line ferliest effisjinsje en oft de folgjende feroaring heart yn 'e feed seksje, screw mjitkunde, wear condition of streamôfwerts apparatuer.
Wannear't it proses trend wiist werom nei de hardware
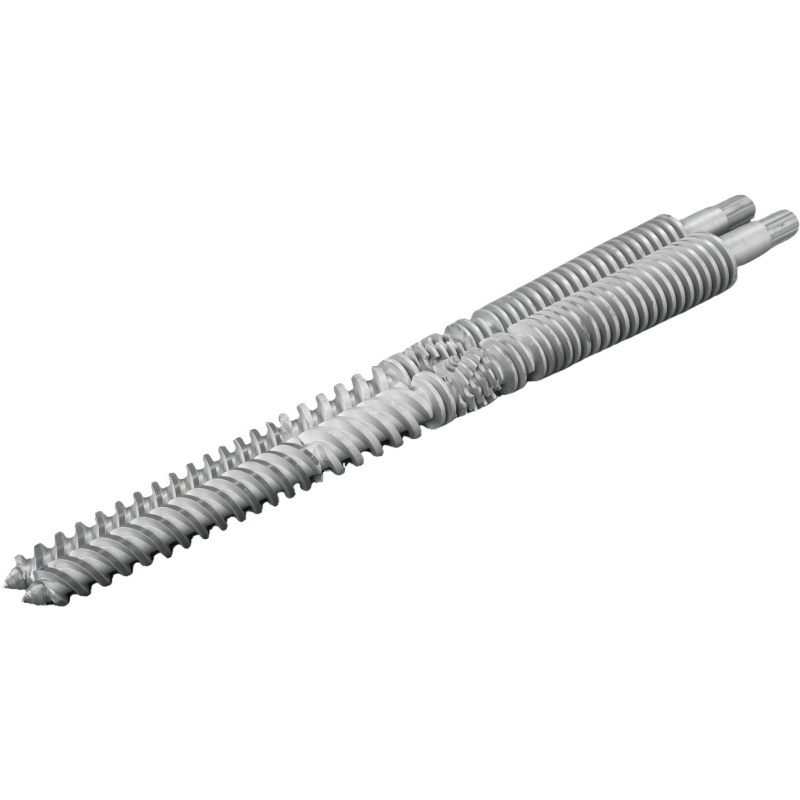
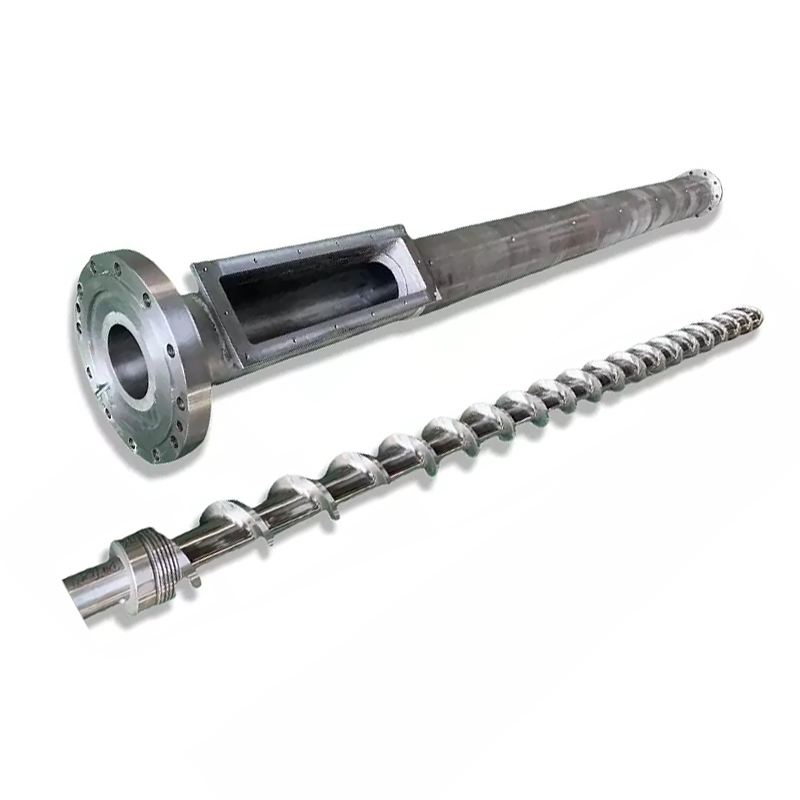
Hegere rpm kin net reparearje oerstallige screw-to-barrel klaring, in undersized feed seksje, in melting seksje dat falt efter, of in mixer dat skept tefolle druk ferlies. It kin meitsje dy grinzen makliker te sjen. Skjinje en mjit droegen komponinten foardat se kopiearje.
Brûk debarriêre, konvinsjonele en mingde screw ferlikingdoe't melt uniformiteit feroaret mei snelheid. Brûk dewear mjitting gidsdoe't spesifike útfier ôfnimt mei in skjinne flow paad en stabyl materiaal.
fan Nanhaiyaapparatuer sidestelt dat syn CNC draaibanken kin machine workpieces oant 6 m en syn boarjen en milling apparatuer hat 0,02 mm posisjonearring accuracy. Dat binne publisearre mooglikheden op fabryksnivo. De goedkarde tekening moat noch definiearje de ôfmjittings en ynspeksje punten foar de bestelling.

Gegevens foar in hege-output single screw resinsje
- Machine maker, model en skroef diameter
- Orizjinele en hjoeddeistige skroef- en barrelmjittingen
- Harsklasse, pelletfoarm, opnij grind en tafoegings
- Normaal en doelútfier mei akseptearre kwaliteit
- Motor, gearbox ratio en rated koppel gegevens
- Werklike rpm, motorbelêsting en enerzjytrend
- Barrel setpoints en werklike sône lêzingen
- Melt temperatuer lokaasje en sensor metoade
- Druk trend, filter en die details
- Cooling, haul-off en streamôfwerts grinzen
- Foto's fan defekten en bewarre samples
- Orizjinele tekening en ferbining diminsjes
Faak stelde fragen
Fergruttet it fergrutsjen fan skroefsnelheid altyd extruderútfier?
Nee Output kin opstean mei screw snelheid binnen in stabile bestjoeringssysteem finster, mar feed kapasiteit, pellet foarm, screw mjitkunde, melting kapasiteit, die ferset, motor lading en wear kin beheine it resultaat. By hege snelheid kin spesifike útfier falle of de melt kin minder unifoarm wurde.
Is barrel set temperatuer itselde as melt temperatuer?
Nee Barrel setpoints control heater sônes, wylst it polymeer ek ûntfangt meganyske enerzjy út screw rotaasje en shear. Meitsje de melt op in definieare lokaasje mei in gaadlike sensor en registrearje de metoade ynstee fan it behanneljen fan de controller-setpoint as de eigentlike melttemperatuer.
Wêrom kin melt temperatuer opstean as screw snelheid nimt ta?
Hegere skroefsnelheid kin skuorrate en meganyske enerzjyynfier ferheegje. Hoefolle de melt temperatuer feroaret hinget ôf fan hars viscosity, screw geometry, fill, barrel profyl en streamôfwerts ferset. Guon schroef- en materiaal kombinaasjes kinne ynstee sjen litte earme of ûnfolsleine melting boppe in krityske snelheid.
Wêrom kin de útfier stopje mei tanimmend sels as rpm opkomt?
De feed seksje kin stopje proporsjoneel foljen, pellet slip kin feroarje, bulk tichtens kin fariearje, melting kapasiteit kin wurde berikt, of stjerre en filter ferset kin beheine it systeem. In droegen skroef en barrel kin ek fergrutsje lekkage en ferminderje brûkbere pompen.
Wat moatte operators opnimme nei it feroarjen fan skroefsnelheid?
Record eigentlike skroef snelheid, feed rate, output, melt temperatuer en fariaasje, melt druk en fariaasje, motor load, sône temperatueren, cooling antwurd, produkt kwaliteit en de tiid tastien te berikken in nije fêste tastân.
Hokker gegevens moat ik stjoere Nanhaiya foar in hege útfier single screw review?
Stjoer de harsklasse en foarm, tafoegings en fillers, fereaske útfier, hjoeddeistige rpm, motor- en gearboxgegevens, barrelprofyl, smelttemperatuer en druktrends, die- en filterdetails, skroef- en barreltekeningen, wearmjittingen en it produktdefekt as produksjelimyt dat jo moatte oplosse.
Redaksjenotysje: Nanhaiya produkt spesifikaasjes en oanspraken wurde identifisearre as bedriuw-publisearre ynformaasje. Unôfhinklik ûndersyk stipet de prosesrelaasjes, gjin garânsje foar in Nanhaiya-model. Finale grinzen en akseptaasjebetingsten fereaskje it materiaal, masine, goedkard tekening en projekttestplan.