Nijs

Conical Twin Screw Barrel: Folsleine hantlieding foar specs, applikaasjes en seleksje

2026-08-05 0 Lit my in berjocht


Fluch antwurd

In konyske twilling screw barrel is in tapered, twin-bore extrusion komponint wêryn twa konyske screws draaie binnen in oerienkommende konyske barrel. De tapered mjitkunde leveret sterke feeding en hege kompresje yn in koarte lingte, dat is wêrom dekoanyske twillingskroef en barrelis de standert kar foar PVC piip, profyl, sheet en WPC extrusion.

As jo ​​rinne in PVC of hout-plestik line, dekonyske twin screw barrelis ien fan 'e dielen dy't it meast direkt beslute oer jo útfier, smeltkwaliteit en rinnende kosten. Kies de ferkearde grutte, materiaal of klaring en jo betelje foar it yn wear, sloop en downtime. Dizze hantlieding behannelt hoe't in koanyske skroeffat wurket, de spesifikaasjes dy't fan belang binne as jo keapje, hoe't it ferskilt fan inparallel twilling screw barrel, en hoe te selektearjen, ynstallearje en ûnderhâlden ien - skreaun út it perspektyf fan in fabryk dat masines dizze dielen alle dagen.

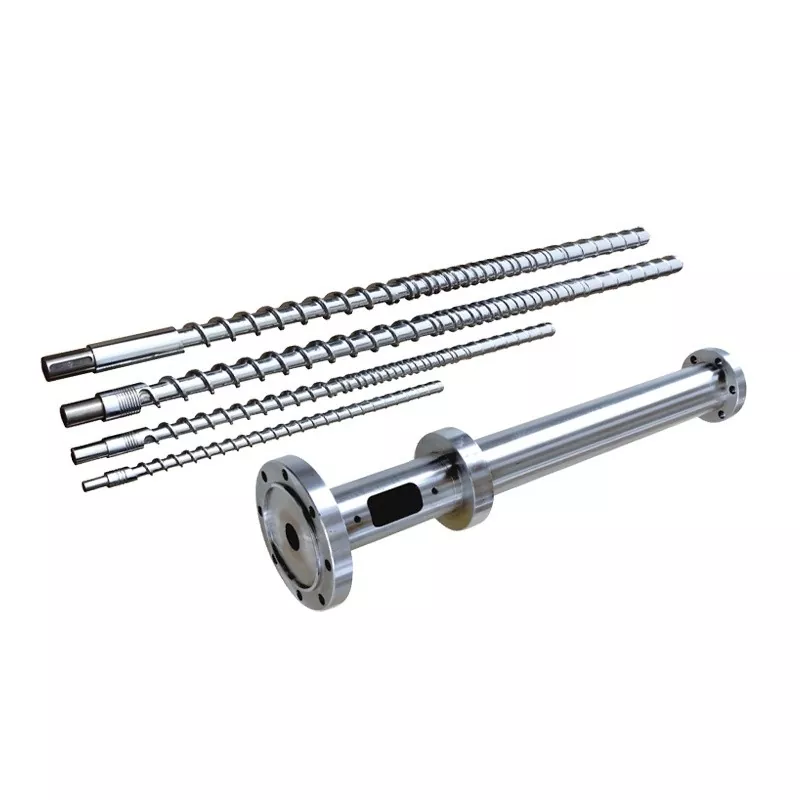
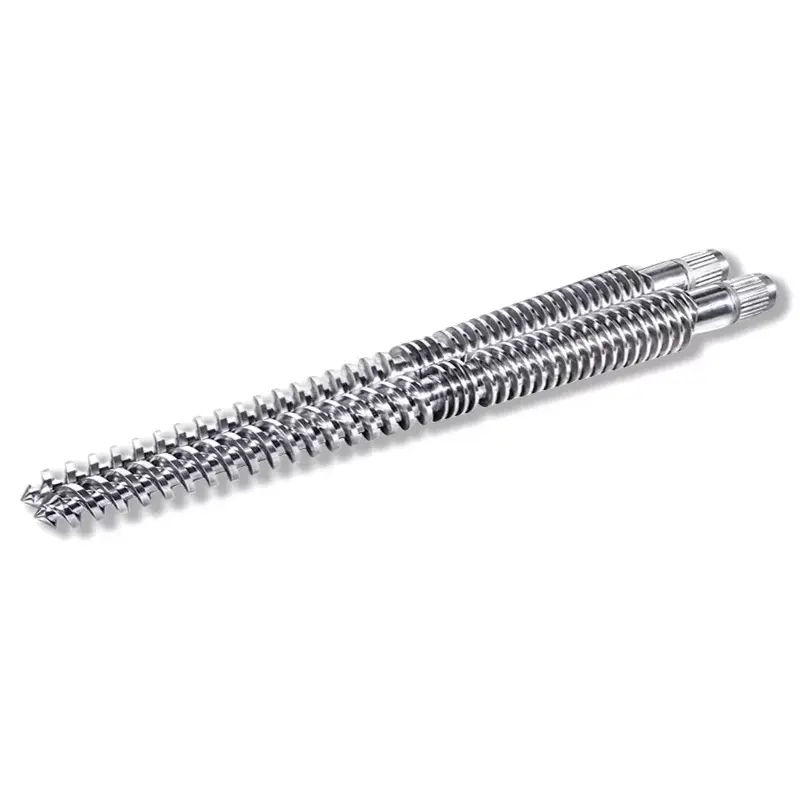
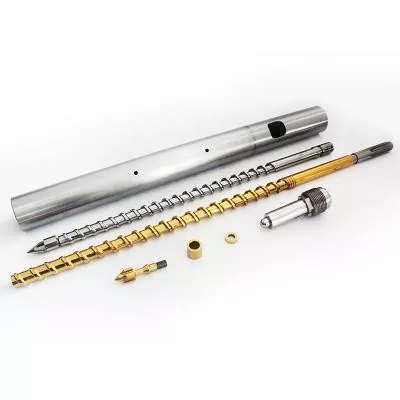
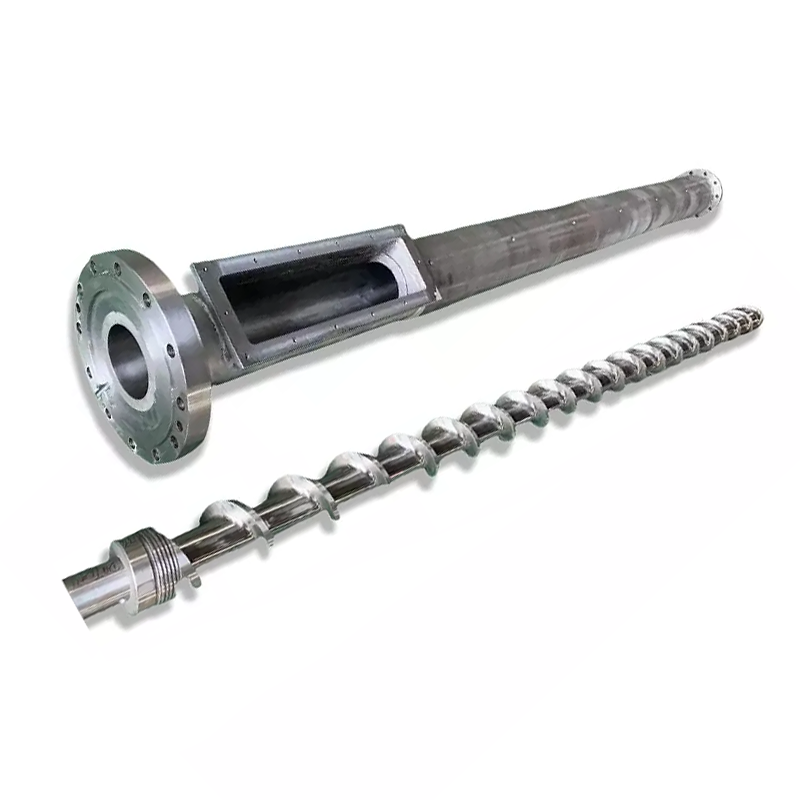
Conical twin screw barrel manufactured by Nanhaiya
In konyske twillingskroef en barrel set - de taperige boringen jouwe kompresje fan koarte lingte ideaal foar waarmtegefoelige PVC.

Hoe wurket in koanyske twillingskroef barrel

Yn akonyske twin screw extruder, twa screws sitte njonken inoar yn in lichte hoeke, breed oan 'e feed ein en smel oan' e die ein. De barrel boarret taper te passen. As grûnstof beweecht fan 'e feedsône mei grutte diameter nei de mjitsône mei lytse diameter, komprimearret en plastykearret it krimpende folume it, wylst de intermeshing flechten oerbringe en mingje. Om't de twa skroeven tsjindraaie en folslein yninoar komme, wurket de konyske twillingskroef en barrel hast as in posityf-ferpleatse pomp - steady output by lege, sêfte skuorre, dy't waarmtegefoelige polymers lykas PVC beskermet.

It proses wurdt ferdield yn trije stadia:

  1. Feed & conveying- de grutte feed-ein-diameter jout in grut yntakvolumint, sadat poedermixen en materiaal mei lege bulkdichte (lykas PVC-droech-blend) betrouber ynlutsen wurde sûnder brêgen.
  2. Kompresje en plastisearjen- de taper fermindert kanaal folume lâns de lingte, compacting it materiaal, driuwt út lucht en smelten it troch kombinearre waarmte en meganysk wurk.
  3. Metering & ûntslach- de smelle mjitting sône bout in stabile druk en triuwt in unifoarm, homogene melt troch de die op in kontrolearre taryf.

It barrel docht mear dan de skroeven te húsfestjen. It draacht de kachel- en koelsônes dy't elke poadium op 'e juste temperatuer hâlde. Nanhaiya barrels brûke in multi-sône ferwaarming en koeling design - typysk feed, kompresje en homogenization sônes - mei opsjoneel fakuüm venting te lûken focht en flechtich stoffen út 'e melt, dat is fan belang foar fol en hygroscopic ferbiningen.

Key spesifikaasjes om te kontrolearjen foardat jo keapje

Twa konyske barrels kinne lykje identyk en prestearje hiel oars. Dit binne de spesifikaasjes dy't beslute oer fit, útfier en wear libben - de nûmers dy't jo moatte befestigje op elke offerte.

Spesifike item Wat it betsjut Wêrom is it wichtich
Diameter ferhâlding De feed-ein / die-ein diameter, bgl. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Stelt de masineklasse en útfierband yn - moat krekt oerienkomme mei jo extrudermodel
L/D ferhâlding Effektive ferwurkjen lingte vs diameter Langere effektive lingte = mear ferbliuwstiid foar folsleine fúzje en ûntgassing
Materiaal graad 38CrMoAlA nitreare stiel, W6Mo5Cr4V2, HIP poeder stiel, of bimetaal Direkt driuwt wear libben en corrosie ferset tsjin fol / PVC ferbiningen
Oerflak behanneling & hurdens Nitriding, chrome plating, bimetaal alloy of wolfraam-carbid spray Nanhaiya spuitet in wolfraam-tafoege legeringslaach om te berikken62 HRCbinnen de loop tsjin in typyske 58 HRC
Alloy laach djipte Dikte fan de wear-resistant binnenste laach De bimetallyske laach fan Nanhaiya is 2,5–3 mm - in djippere laach betsjut in langer brûkber tsjinstfinster
Screw / barrel klaring It gat tusken flecht tip en bore muorre Te grut = drukferlies en lege útfier; in strakke, akkuraat gat hâldt effisjinsje heech
Tolerânsje / rjochtheid Machtigingsformulier presyzje fan it ôfmakke diel Nanhaiya hâldt koanyske twillingtonnen oant ± 0.0005 mm foar in konsekwinte, werhelle fit
Utfierkapasiteit (kg/h) Rated trochslach foar de grutte It keapernûmer op 'e ûnderste rigel - kom oerien mei jo linesnelheid en produkt
Algemiene yndustrynotysje:koanyske grutte oantsjuttings lykas 45/90 of 65/132 (feed / die diameter yn mm) binne mienskiplik oer SJZ-type koanyske masines, sadat in barrel oantsjutte dizze manier kin faak wurde matched oan in besteande extruder. Altyd befêstigje tsjin in tekening of stekproef foar it bestellen. Jo kinne standert maten sjen op úskonyske twin screw barrelside.

Konysk tsjin parallel twin screw barrel

De meast foarkommende fraach keapers freegje is oft se nedich in koanyske of inparallel twilling screw barrel. Beide binne twin-screw, beide intermesh - mar de mjitkunde past by ferskate banen. Koartsein: konysk blinkt út by direkte PVC/WPC-ekstrusion fan piip, profyl en board; parallel is sterker foar gearsetting, masterbatch en formulearringen mei heul filler.

Faktor Konyske twilling screw barrel Parallel twin screw barrel
Feed gedrach Grutte feed iepening - bettere intake foar lege-bulk-tichtens poeder Mear unifoarme fieding foar gearstalling en pelletfeeds
Kompresje Hege kompresje ynboud yn de tapered mjitkunde Mear konstante kompresje lâns in fêste diameter
Waarmte / skuorre Gentle, kontrolearre ferwurking - goed foar waarmte-gefoelige PVC Hegere skjirre - better foar yntinsive mingen en dispersion
Typysk gebrûk PVC piip, profyl, blêd, WPC, hars tegel Masterbatch, gearstalling, hege CaCO₃ en glês fol wurk
Ûnderhâld Slijtage en klaring moatte nau tafersjoch wêze by de taper Faak makliker geometry standerdisearring en elemint ferfanging

In nuttige regel fan thumb: as jo einproduktisde extrudate (in piip of in boerd rjocht út 'e die), in koanyske twilling screw barrel is meastal it rjocht ark. As jo ​​​​pellets meitsje of in easken tafoegingspakket ferspriede, sjoch dan nei in parallelle twillingskroef - foaral it tsjindraaiende type foar heul hege karbonaatladingen. Net wis op hokker past by jo line? Úsinkele screw, koanyske en parallelle berik binne allegear werjûn op 'eprodukten side.

Common applikaasjes

Om't it kombinearret sterke fieding, hege kompresje en sêfte skuorre, is de koanyske twillingskroef en barrel it wurkhynder fan stive-PVC en hout-plestik extrusion. It docht it bêste foar:

  • PVC pipe- wetter-oanfier, ôfwettering en lieding piip út droech-blend PVC.
  • PVC profyl- finster- en doarprofilen, rânebân en trim.
  • PVC plaat en plaat- foam board, marmer-look sheet en free-foam board (sjoch úsPVC board koanyske twin screw barrel).
  • WPC (hout-plastic composite)- decking, muorre panielen en profilen út hout-fiber-folle ferbiningen.
  • PE-basearre en hars-tegel produkten- ynklusyf corrugated hars dakpannen en PE-folle profilen.
  • PVC pelletizing- draaien fan PVC-droege ming yn korrels foar streamôfwerts gebrûk.
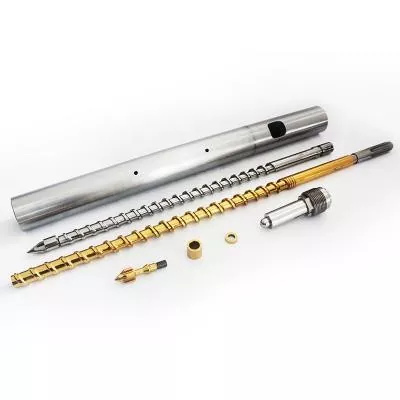
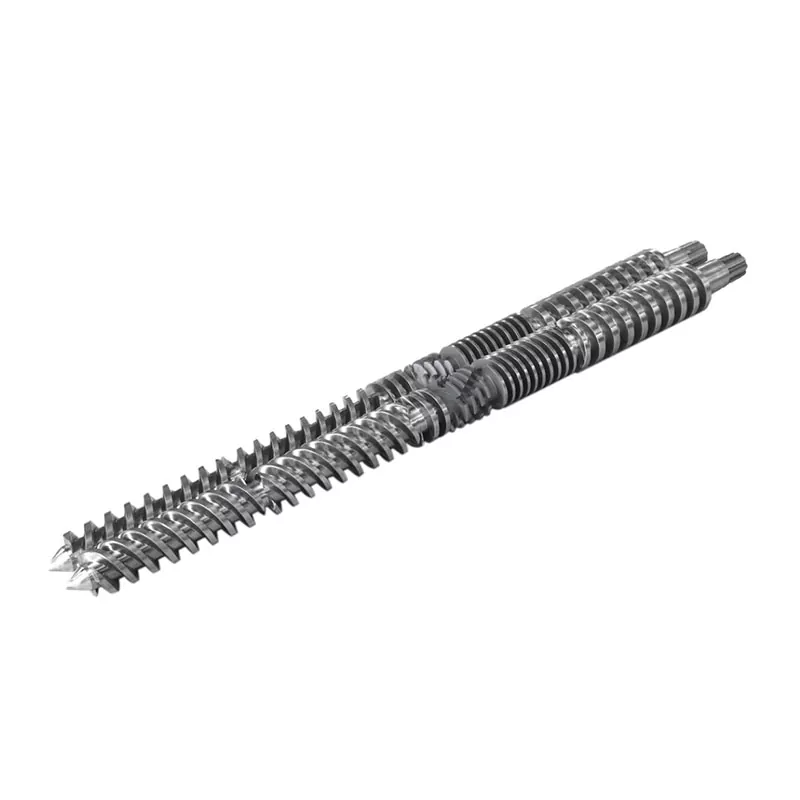
PVC board conical twin screw barrel for foam and marble sheet extrusion
Konyske twillingskroef barrel konfigurearre foar PVC board en foam-sheet extrusion.

Hoe om te kiezen foar de rjochter konyske twilling screw barrel

Seleksje komt del op trije fragen: hokker materiaal rinne jo, hokker útfier hawwe jo nedich, en hoe abrasyf is jo formulearring? Brûk de matriks hjirûnder as útgongspunt, dan befêstigje de krekte grutte tsjin jo masine.

Jo materiaal / need Foarstelde konfiguraasje Oerflak / materiaal kar
Stive PVC pipe & profyl Standert konyske mjitkunde grutte foar jo extruder (bgl. 55/110, 65/132) Nitride 38CrMoAlA foar skjinne, lege-filler PVC
PVC + hege CaCO₃ filler Kegelfoarmich mei fersterke wearsône, of stap op nei parallele tsjindraaiende Bimetaal / wolfraam-carbid laach (62 HRC) foar abrasion
WPC / hout-fiber ferbiningen Konysk mei sterke ventilaasje en wear beskerming Bimetaal - houtfaser + fillers binne heul abrasyf
PVC foam board / sheet Konysk ôfstimd foar kontroleare smelttemperatuer en stabile druk Nitride as bimetallysk ôfhinklik fan fillernivo
Hege útfier op deselde foetôfdruk Gruttere diameter ratio en / of langer effektive lingte Match hurdens om oeren te rinnen en fillerlading

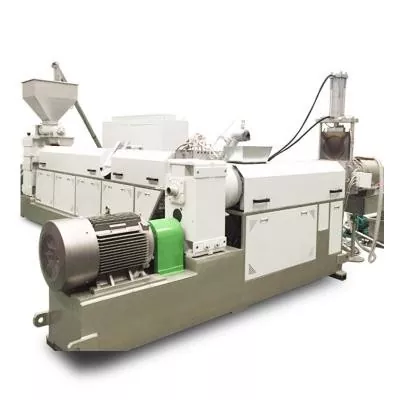
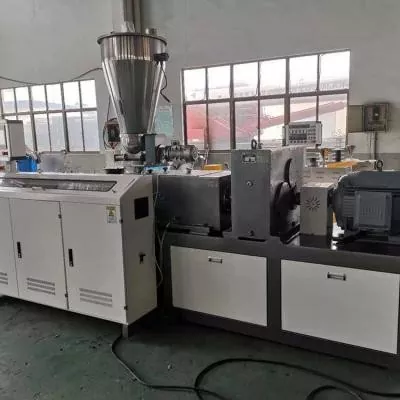
Wat it antwurd ek is, de ienichste wichtichste stap is it oanpassen fan it vat oan jo besteande masine. Kegelfoarmige dielen binne effektyf oanpast oan 'e extruder wêryn se rinne, dus in tekening - as in stekproef mei de kaaiôfmjittings (feed / diesdiameter, sintrumôfstân, totale lingte en flensdetails) - lit ús in ferfanging mei krekte fit oanhelje ynstee fan in "ticht genôch" diel. As jo ​​​​de hiele line nedich hawwe ynstee fan it komponint, bouwe wy ekfolsleine extruder masines.

Ynstallaasje en wiring basics

In precision barrel docht allinnich as it is ynstallearre fjouwerkant, skjin en korrekt ferwaarme. De stappen hjirûnder binne in algemien oersjoch - folgje altyd de hantlieding en útslutingsprosedueres fan jo masinebouwer.

  1. Power down & lock out.Isolearje it stasjon en alle kachels foardat jo de âlde barrel fuortsmite. Befêstigje nul enerzjy foardat jo begjinne.
  2. Skjinmeitsje de mating gesichten.Fuortsmite âlde sealant, koalstof en burrs út flanges en locating gesichten sadat de nije barrel sitten sûnder ferfoarming.
  3. Montearje en rjochtsje.Fit de koanyske barrel oan de Fersnellingsbak / feed húsfesting, kontrolearje concentricity en dat de screws draaie frij mei de hân foardat macht wurdt tapast.
  4. Wire de heater sônes.Reconnect band heaters en cooling per sône (feed → kompresje → metering), en pear elk thermocouple oan de juste controller kanaal sadat gjin sône wurdt cross-wired.
  5. Stel in soakprofyl yn.Bring it barrel stadichoan op temperatuer en lit it sa stiel wekke en smelten lykje foardat jo de skroeven begjinne - begjinnend kâld riskearret koppelskea.
Heater-sône tip:hâld de feed sône coolst en stap temperatueren omheech nei de die. Unjildich of ferkeard yn kaart brocht sônes binne ien fan 'e meast foarkommende oarsaken fan tanimmende en swarte strepen - wurdich dûbele kontrôle nei eltse barrel feroaring.

Troubleshooting en wear

De measte konyske barrelproblemen kundigje harsels oan as instabyl output, oververhitting of degradearre produkt. Brûk dizze tabel om fluch te bewegen fan symptoom nei wierskynlike oarsaak om te reparearjen.

Symptoom Wierskynlike oarsaak Fix
Output fluktuearret / tanimmend Feed inkonsistinsje, droegen flechten, of temperatuer drift Kontrolearje feed, ferifiearje sônetemps, mjit skroef / barrel klaring
Oververhitting Heater ûnbalâns, oerstallige wriuwing, of blokkearre koeling Ynspektearje elke sône en cooling circuit; re-map thermocouples
Min plasticizing Ferkearde skroef opset of in droegen barrel boring Ferifiearje konfiguraasje; kontrolearje foar fergrutte klaring fan wear
Swarte linen / strepen Deade plakken holding ôfbrutsen materiaal, of skoarde boring Purge en skjin yngeand; ynspektearje boring en screw oerflak
Overmatige / snelle wear Abrasive filler, min ûnderhâld, of under-spec hurdens Upgrade nei in bimetaal / wolfraam-carbid barrel; tighten ûnderhâld

Wearing is normaal - it doel is om it stadich en foarsisber te meitsjen. Abrasive fillers (CaCO₃, houtfaser, glês) oanfalle de boarring en fleane it rapste, dat is krekt wêrom in djippere, hurdere ynderlike laach foar himsels betellet. In 62 HRC wolfraam-tafoege oerflak duorret gewoan langer tsjin dy ferbiningen dan in standert 58 HRC-finish, en strekt it ynterval tusken werbou.

Underhâld checklist

Koarte, regelmjittige kontrôles foarkomme de djoere mislearrings. Bou dizze yn jo routine:

Tuskenskoft Kontrôle Aksje
Elke ferskowing Sône temperatueren & amps loglêzingen; ûndersiikje elke drift fan 'e basisline
Wykliks Melt kwaliteit & oerflak finish Sjoch foar nije strepen, gels of útfierferoaring
Moanne Purge & fisuele boring / skroef kontrôle Clean deade plakken; sykje nei skoare of ferkleuring
Kwartaalliks Screw / barrel klaring Meitsje it gat; fergelykje mei spec om wearrate te folgjen
As nedich Heater & thermocouple yntegriteit Ferfange mislearre bands / sensors foardat se min produkt feroarsaakje

Faak stelde fragen

Wat is in konyske twilling-skroef barrel?

It is in tapered twin-bore extrusion komponint wêryn twa konyske screws draaie binnen in oerienkommende konyske barrel. De taper komprimearret en plasticizes materiaal oer in koarte lingte, wêrtroch't de konyske skroef barrel ideaal foar PVC piip, profyl, sheet en WPC extrusion.

Foar hokker materialen is it it bêste te brûken?

Rigide PVC (pipe, profyl, board en blêd), hout-plestik komposit, PE-basearre profilen en hars tegel, plus PVC pelletizing. It behannelet droege mingde poeders mei lege bulk-tichtens foaral goed troch syn grutte feed-ein-opname.

Hoe is it oars as in parallel twilling screw barrel?

In koanyske barrel tapert en bout hege kompresje mei sêfte skuorre, passend foar direkte PVC / WPC-ekstrudering. INparallel twilling screw barrelhâldt in konstante diameter en hegere skuorre, dy't past by gearsetting, masterbatch en formulearringen mei heul filler.

Wat is de typyske klaring tusken skroef en barrel?

Clearance is de lytse gat tusken de flecht tip en de bore muorre. It is ynsteld strak en akkuraat op in nij diel; sa't it iepenet út wear, útfier en druk drop. It periodyk mjitten is de dúdlikste manier om barrelwear te folgjen.

Hoe kin ik in koanyske twillingskroef ynstalleare?

Skeakelje en slúte, skjinje de oanpassingsgesichten, montearje en rjochtsje sadat de skroeven frij draaie, draaie elke kachelsône en thermocouple korrekt, bring dan it vat stadich op temperatuer en weak it foardat jo de skroeven begjinne.

Wat feroarsaket slijtage yn konyske twilling-skroeftonnen?

Benammen abrasive fillers lykas kalsiumkarbonaat, houtfaser en glês, slimmer makke troch korrosje fan PVC-ferwurking, min ûnderhâld en ûnder-oantsjutte hurdens. In djippere bimetaal as wolfraam-carbid laach ferset alle trije fier better.

Hoe faak moat it barrel ynspekteare of ferfongen wurde?

Doch alle moannen fisuele en reinigjende kontrôles en mjit klaring kwartaalliks. De timing fan ferfanging is ôfhinklik fan fillerlading en run oeren - folgje de weartrend yn stee fan te wachtsjen op in mislearring, en opnij opbouwe of ferfange ienris klaring beweecht foarby spec.

Hoe kin ik de juste grutte kieze foar myn extrusionline?

Kom oerien mei de diameterferhâlding en lingte oan jo extrudermodel en doelútfier, kies dan in oerflakbehanneling basearre op hoe abrasyf jo formulearring is. Stjoer in tekening of in stekproef mei kaai ôfmjittings sadat de loop is in krekte fit, net in approximation.

Need in konyske twilling screw barrel oerienkomt mei jo masine?

Stjoer ús jo tekening - as in stekproef mei de kaai ôfmjittings - en ús yngenieurs sille spesifisearje in krekt fit konyske twilling skroef en barrel mei de juste hurdens foar jo materiaal. Mei in-house nitriding, bimetallic en wolfraam-carbid ferwurkjen, wy bouwe dielen dy't berikke 62 HRC binnen de boring foar lange libbensdoer.

Krij in offerte binnen 12 oeren →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ wrâldwide kliïnten ·inkel, konyske twilling & parallel twillingscrew barrels
Related News
Lit my in berjocht
X
Wy brûke cookies om jo in bettere blêdzjenûnderfining te bieden, sideferkear te analysearjen en ynhâld te personalisearjen. Troch dizze side te brûken, geane jo akkoard mei ús gebrûk fan cookies. Privacybelied
RejectOannimme