Nijs

Single Screw Barrel: L / D, Screw Types & Hoe te kiezen troch Polymer

2026-08-13 0 Lit my in berjocht


Fluch antwurd

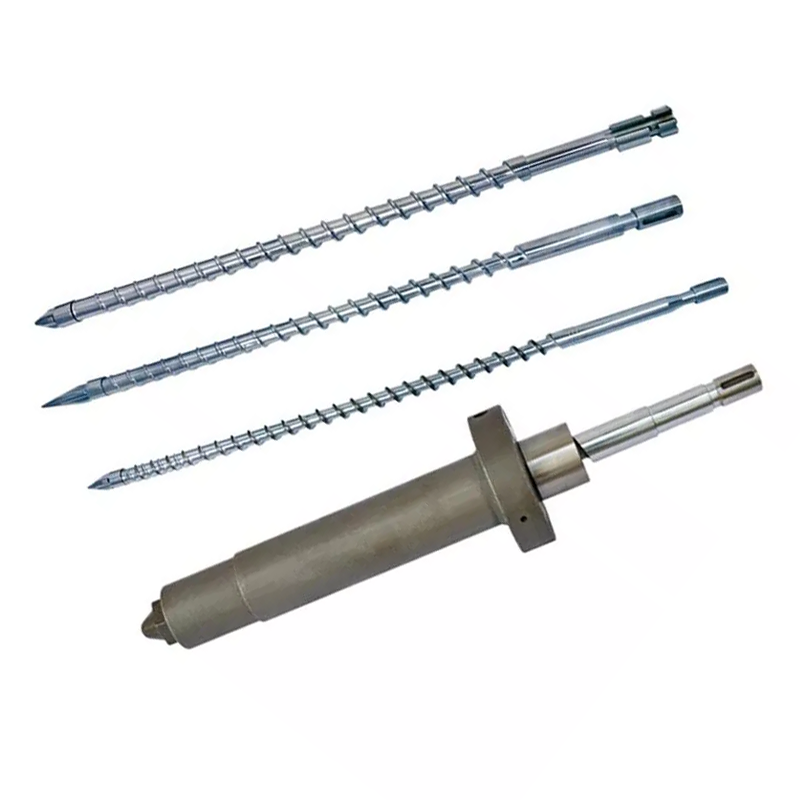
In inkele screw barrel is ien skroef draaiende binnen in ferwaarme silindryske barrel, conveying, smelten en pompen plestik troch in die. Prestaasje wurdt ynsteld benammen troch trije dingen: L / D ratio, kompresje ratio en screw type (standert, barriêre of mingde). It is de meast ekonomyske kar foar hege-output extrusion fan unifoarm materiaal - film blazen, piip út pellets, sheet en granulation.

Deinkel screw barrelis de meast brûkte plasticizing ienheid yn plestik extrusion - ienfâldiger, goedkeaper en by steat fan hiel hege útfier as it materiaal is al unifoarm. Mar "ienfâldich" betsjut net dat ien maat foar allegear past: in inkele skroef en barrel foar LDPE-film blazen liket neat op ien foar stive PVC-pipe of foar hege snelheid PP. Dizze hantlieding beslacht de spesifikaasjes dy't de prestaasjes eins beslute, de skroeftypen wêrút jo kinne kieze, en hoe't jo in ienige skroef-ekstruderfat kinne oerienkomme mei jo polymeer.

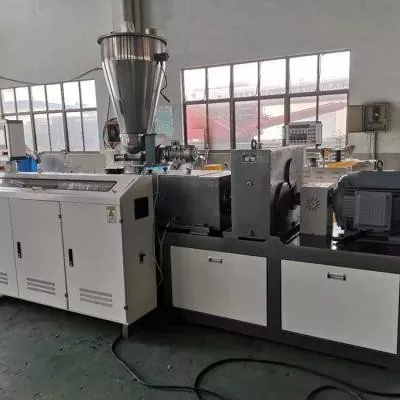
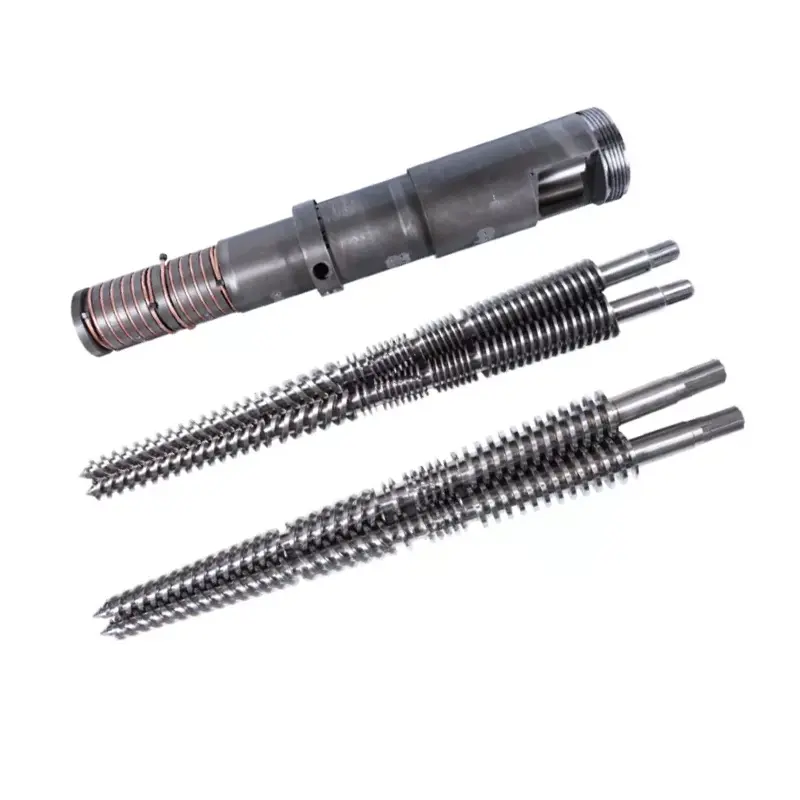
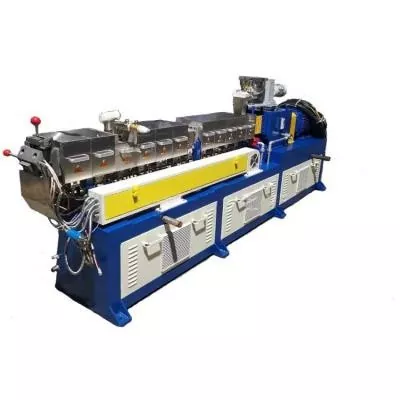
Single screw extruder and barrel manufactured by Nanhaiya

Hoe wurket in inkele screw barrel

Materiaal komt yn 'e feed kiel, wurdt nei foaren sleept troch de draaiende skroef, en smelt troch in kombinaasje fan barrel waarmte en de skuorre oanmakke tusken screw flecht en barrel muorre. De skroef is ferdield yn trije funksjonele sônes, en de oergong tusken har is wat in goed skroefûntwerp rjochtet:

  1. Feed sône- djippe flechten bringe fêste pellets nei foaren en begjinne se foar te ferwaarmjen. Feed prestaasjes hinget ôf fan wriuwing, sadat grooved feed seksjes wurde brûkt dêr't intake moat wurde twongen (hege-output PE en PP linen).
  2. Kompresje (oergong) sône- flecht djipte ûndjip stadichoan, compacting it materiaal, squeeze út fongen lucht en smelten it troch waarmte plus shear.
  3. Metering sône- ûndjippe, konstante flecht djipte homogenizes de melt en bout in stabile druk sadat útfier troch de die bliuwt unifoarm.

Om't in inkele skroef fertrout op sleepstream ynstee fan positive ferpleatsing, is syn útfier gefoelich foar wriuwing, kopdruk en materiaal bulkdichtheid - dat is de reden dat skroefûntwerp en klaring sa wichtich binne foar echte trochslach.

L / D-ferhâlding en kompresjeferhâlding

Dizze twa sifers beskriuwe it measte fan wat in inkele skroef en barrel sil dwaan:

Spec Wat it betsjut Wêrom is it wichtich
L/D ferhâlding Effektive skroeflange dield troch diameter (lykas 25:1, 30:1, 33:1) Langere L / D = mear ferbliuwstiid = better smelten, mingen en venting; koarte L / D past waarmte-gefoelige materiaal
Kompresje ratio Feedsône kanaal folume ÷ meting-sône kanaal folume (bygelyks 2,5: 1–4: 1) Te leech en materiaal is ûndersmolten; te heech en jo oververhitte of degradearje skeagefoelige polymers
Screw diameter De nominale screw grutte yn mm Stelt de útfierband yn en moat krekt oerienkomme mei jo extruder
Screw / barrel klaring Gat tusken flecht tip en bore muorre Iepenet as de skroef draacht - útfier en druk falle sa't it docht
Sône yndieling Lengte split tusken feed / kompresje / metering Ynsteld op it smeltgedrach fan it polymeer
Tolerânsje Machtigingsformulier presyzje fan it ôfmakke diel Nanhaiya hâldt inkele skroef barrels oant ± 0.001 mm mei rjochtheid fan 0.015 mm/m
Algemiene yndustrynotysje:as in rûge gids rint stive PVC meastal in legere kompresje ratio en koartere L / D te beheinen shear op in waarmte-gefoelige polymear, wylst PE en PP film linen rinne langer L / D mei in barriêre of mingsel seksje foar melt uniformiteit. Befêstigje altyd tsjin jo masine en formulearring.

Standert, barriêre en mingde screws

De flechtgeometry is wêr't in inkele skroef barrel is echt oantsjutte:

  • Standert (konvinsjonele) screw- single flecht, trije sônes. Ekonomysk en betrouber foar rjochtlinige materialen en matige útfier.
  • Barrier screw- in sekundêre flecht skiedt unsmelte fêste stoffen fan smelten troch de oergong, wêrtroch flugger, folsleiner smelten en hegere stabile útfier jout. Mienskiplik op hege snelheid PE- en PP-linen.
  • Mixing screw- foeget in mingdiel ta (Maddock, ananas of pin-type) tichtby it ein om meltuniformiteit en kleurfersprieding te ferbetterjen.
  • Vented (twa-poadium) screw- in dekompresje sône ûnder in vent haven lit focht en flechtich escape mid-barrel, nuttich foar hygroscopic of recycled materiaal.
  • Grooved feed barrel- axial grooves yn de feed seksje krêft intake en lift útfier op hege-speed PE / PP applikaasjes.
Single screw pelletizing line for plastic granulation
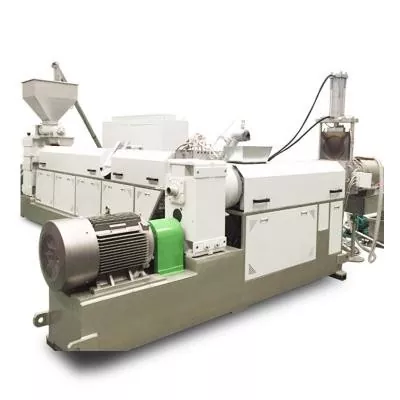
In inkele skroef pelletizing line - granulaasje is ien fan de meast foarkommende single screw banen.

Hoe kinne jo kieze troch polymeer

It polymeer, net it masinemerk, moat de spesifikaasje ride. In praktyske startmatrix:

Materiaal / wurk Screw oanpak Oerflak behanneling
LDPE / HDPE film blazen Langere L / D, barriêre of mingdiel foar meltuniformiteit Nitride is normaal genôch foar skjin hars
PE / PP hege-snelheid extrusion Barrier screw, faak mei grooved feed foar twongen intake Nitride; bimetaal as fol of recycled
Stive PVC pipe Legere kompresje, sêfte skuorre om waarmtegefoelige PVC te beskermjen Bimetaal - PVC is abrasyf mei filler en korrosyf
PS foam Kontrolearre melt temperatuer en stabile druk foar sel struktuer Nitride as bimetallysk troch fillernivo
Granulaasje / pelletizing Goede homogenisaasje; Vented screw as de feed draacht focht Bimetaal foar ynfolle as recycled feedstock
Folle of recycled ferbiningen Robuust ûntwerp mei ventilaasje Bimetaal / wolfraamkarbid - skuorre is de beheinende faktor

Wat ien screw barrels wurde brûkt foar

  • Film waait- LDPE, HDPE en LLDPE ferpakkingsfilm.
  • Pipe & profyl fan pellets- ynklusyf PE pipe en PVC pipe linen.
  • Sheet & paniel extrusion- platte blêd en board produkten.
  • Granulaasje en pelletisearjen— sjo úsinkel screw pelletizing line.
  • Wire en kabel- isolaasje en jacketing extrusion.
  • Laboratorium en lytse batchwurk—sjo demini single screw extruder.

Single screw vs twin screw

Kieze tusken in inkele screw barrel en in twin screw systeem komt del op wat it materiaal moat op syn wei nei de die.

Faktor Single screw barrel Twin screw barrel
Oerbringen Sleepstream - hinget ôf fan wriuwing Posityf, intermeshing oerdracht
Mixing Beheind (ferbetterje mei barriêre / mingseksjes) Sterke dispersive en distributive mingen
Poeder feeding Striid mei lege bulk tichtens Behannelt poeder goed, benammen mei twongen feeder
Kosten & ienfâld Legere kosten, ienfâldiger ûnderhâld Hegere kosten, mear konfigurearber
Bêste foar Film blazen, piip fan pellets, blêd, granulaasje PVC direkte extrusion, gearstalling, hege filler

As jo ​​feedstock in unifoarme pellet is en jo wolle útfier per dollar, wint ien skroef. As jo ​​nedich hawwe mingen, venting of poeder ôfhanneling, sjoch nei úskonyskofparallel twin screwranges ynstee.

Materiaal en oerflak behanneling

In inkele screw barrel is in wear diel, en hoe lang it hâldt spec komt del op stiel en oerflak. Nanhaiya masines inkele screws en barrels út 38CrMoAlA nitrided stiel, W6Mo5Cr4V2 of HIP poeder stiel, en finish se nei in oerflak rûchheid fan Ra0.4.

Parameter Wearde
Basis materiaal 38CrMoAlA (ek W6Mo5Cr4V2, HIP poeder stiel)
Tempering hurdens HB 260-290
Nitriding hurdens HV 900-1100
Nitriding djipte 0,5-0,8 mm
Bimetaal hurdens HRC 56–65 (ús wolfraam tafoege laach berikt 62 HRC tsjin in gewoane 58 HRC)
Bimetaal djipte 2,0–3,0 mm
Oerflak rûchheid Ra 0.4
Straightness 0,015 mm/m

Foar skjin hars lykas virgin LDPE is nitriding meastal genôch. Foar fol, recycled of PVC-wurk is in bimetaal oerflak de ferstannige upgrade - sjoch ús fergeliking fan inbimetaal vs nitride skroef barrel.

Hoe te bestellen it rjocht inkele screw barrel

  1. Machine details- extruder merk en model, of in tekening mei skroef diameter, effektive lingte, feed-hals en flange ôfmjittings.
  2. Polymer & formulearring- harstype plus elke filler, glêstried of recycled ynhâld.
  3. Doelútfier- kg / h en line snelheid, sadat de L / D en skroef type passe by de baan.
  4. Bekende problemen- as de aktuele skroef oerstreamt, ûnder smelt of rap draacht, fertel it ús; dat meastal wiist op it ûntwerp feroaring dy't jo nedich hawwe.

Mei dy fjouwer yngongen kinne wy ​​in krekt-passende inkele skroef en barrel opjaan - of leverje it as in wear diel fia ússpare dielenberik - en quote binnen 12 timer. Standert-type screws ship út stock yn 24-48 oeren; oanpaste dielen rinne in syklus fan 30-40 dagen.

Faak stelde fragen

Wat is in single screw barrel?

It is ien skroef draaiende binnen in ferwaarme silindryske barrel dat conveyes, smelt en pompt plestik troch in die. De skroef hat feed-, kompresje- en mjitsônes, en har L / D-ferhâlding, kompresjeferhâlding en flechtûntwerp bepale meltkwaliteit en útfier.

Hokker L / D-ferhâlding haw ik nedich?

Langere L / D jout mear residinsje tiid foar melting, mingen en venting, sadat PE en PP film linen faak rinne langer screws. Heatgefoelige materialen lykas stive PVC brûke koartere L / D om skea te beheinen. Match it oan jo polymeer en doelútfier.

Wat is kompresje ratio op ien skroef?

It is it folume fan it feed-sône kanaal dield troch it mjitsône-folume, gewoanlik om 2,5: 1 oant 4: 1. Te leech blêden materiaal ûnder-smolten; te heech generearret oerstallige shear waarmte en kin degradearje shear-sensitive polymers.

Wat is in barriêre skroef en wannear haw ik ien nedich?

In barriêre skroef foeget in sekundêre flecht ta troch de oergong sône dy't skiedt unmelted fêste stoffen út melt, jaan flugger en mear folsleine melting. It wurdt faak brûkt op hege snelheid PE en PP linen dêr't output en melt unifoarmiteit beide saken.

Ien of twa skroef - wat haw ik nedich?

Kies inkele skroef foar hege-output extrusion fan unifoarm pellet feedstock: film blazen, piip út pellets, sheet en granulation. Kies twillingskroef as jo in sterke ming nedich binne, effektive ventilaasje, poederfieding of hege fillerynhâld.

Hokker single screw barrel is it bêste foar filmblazen?

Foar LDPE- en HDPE-film jout in langere L / D mei in barriêre of mingdiel de meltuniformiteit wêrfan filmdiktekontrôle hinget. Clean virgin hars rint normaal goed op in nitride oerflak.

Moat in inkele skroef barrel wurde nitrid of bimetaal?

Clean virgin hars kin rinne nitrid, mei in nitriding hurdens fan HV 900-1100 en 0,5-0,8 mm djipte. Folle, recycled as PVC-ferbiningen moatte bimetallysk wêze, wêrby't in 2,0-3,0 mm-legeringslaach by HRC 56-65 folle langer tsjin skuor en korrosje is.

Hoe wit ik dat myn ienige skroef fersliten is?

De gewoane tekens binne fallende útfier, ynstabile druk, langere opwaarming, mindere meltkwaliteit en tanimmende motorbelêsting. It mjitten fan skroef-tot-barrel-klaring tsjin spec is de dúdlikste manier om slijtage te befêstigjen foardat it jo produkt kostet.

Related produkten út ús fabryk

Krij in inkele skroef barrel oerienkomt mei jo line

Stjoer ús jo extrudermodel of tekening, jo hars en jo doelútfier - ús yngenieurs sille de L / D, skroeftype en oerflakbehanneling spesifisearje dy't by de baan passe. Standert skroeven ferstjoere yn 24–48 oeren; oanpaste dielen rinne 30-40 dagen.

Krij in offerte binnen 12 oeren →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ wrâldwide kliïnten ·inkel, konysk & parallelschroef barrels &spare dielen
Related News
Lit my in berjocht
X
Wy brûke cookies om jo in bettere blêdzjenûnderfining te bieden, sideferkear te analysearjen en ynhâld te personalisearjen. Troch dizze side te brûken, geane jo akkoard mei ús gebrûk fan cookies. Privacybelied
RejectOannimme